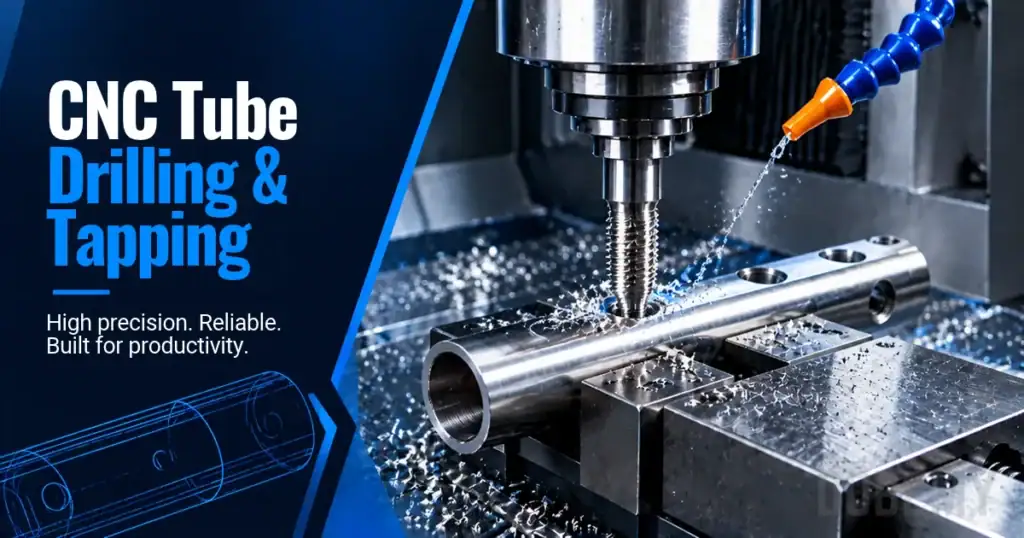


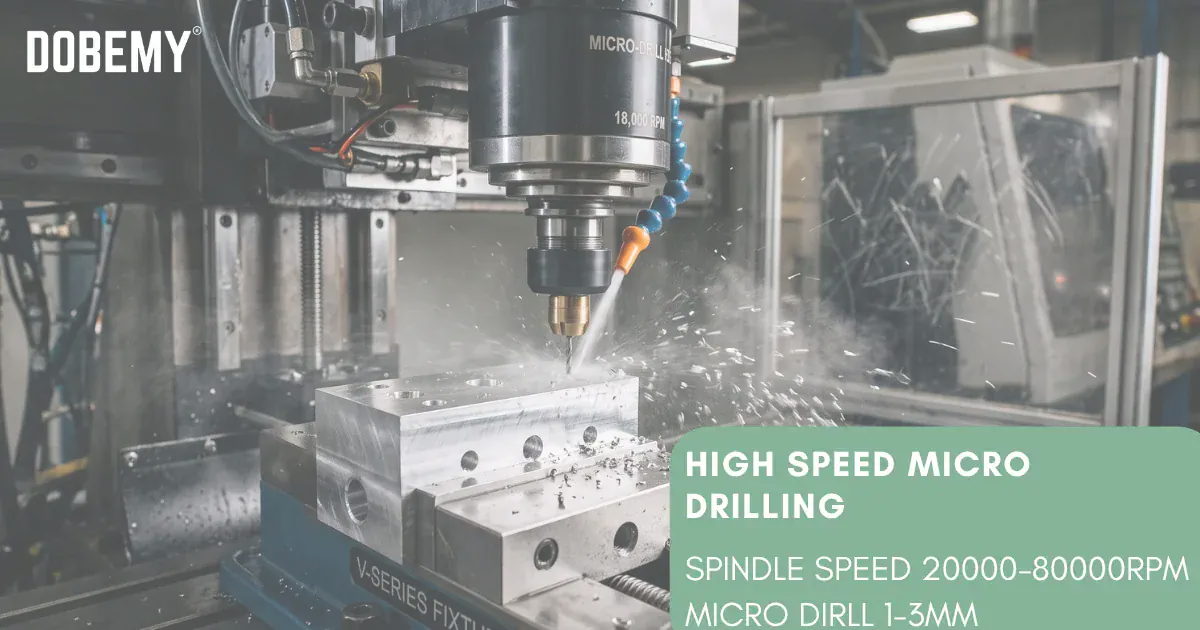
A capacidade de perfuração micro de 0,1mm representa um limiar crítico na manufatura de precisão. Quando sua produção requer furos entre 0,1mm e 3mm de diâmetro, equipamentos de perfuração padrão frequentemente produzem rebarbas excessivas, furos superdimensionados ou ferramentas quebradas. Este guia examina as especificações de equipamento, requisitos de ferramental e controles de processo necessários para resultados consistentes de perfuração micro em ambientes de produção.
Principais Pontos
- A microusinagem requer altas velocidades de spindle (20.000-80.000 RPM) e controle preciso de runout abaixo de 3 mícrons
- A seleção da ferramenta depende do diâmetro do furo, relação profundidade-diâmetro e dureza do material
- Ciclos de furação por picotamento evitam o acúmulo de cavacos e reduzem o acúmulo de calor em furos pequenos
- A entrega adequada de fluido de corte e a evacuação de cavacos são essenciais para o controle de rebarbas
- A rigidez da fixação da peça e o amortecimento de vibrações afetam diretamente a qualidade do furo
Compreendendo os Requisitos de Perfuração Micro
Orientação relacionada: É Possível Adicionar Sistemas de Carregamento/Descarregamento Automático? Alcançando Produção Totalmente Automatizada.
A microfuração difere fundamentalmente das operações de furação convencionais. Os pequenos diâmetros das ferramentas criam desafios únicos na evacuação de cavacos, dissipação de calor e deflexão da ferramenta. Uma broca de 0,5 mm tem aproximadamente 400 vezes menos área de seção transversal do que uma broca de 10 mm, tornando-a muito mais suscetível à quebra por forças laterais ou compactação de cavacos.
A mecânica de corte muda significativamente em escalas micro. Variações no acabamento superficial que são negligenciáveis em furos maiores tornam-se defeitos críticos em micro furos. Uma rebarba de 5 mícrons representa apenas 0,05% do diâmetro de um furo de 10mm, mas torna-se 5% do diâmetro de um furo de 0,1mm. Essa diferença de escala exige abordagens diferentes para seleção de ferramentas, configuração de máquinas e controle de processo.
O comportamento do material também se altera em escalas micro. Os efeitos de encruamento se concentram em zonas menores ao redor dos micro furos. Os efeitos térmicos tornam-se mais pronunciados porque a massa reduzida da ferramenta não consegue absorver e dissipar o calor efetivamente. Esses fatores combinam-se para tornar a micro furação uma das operações de usinagem mais desafiadoras.
Os ambientes de produção enfrentam desafios adicionais além das condições de laboratório. Manter qualidade consistente em milhares de furos requer controle de processo robusto. Variações de temperatura ao longo do dia afetam a precisão da máquina e o desempenho da ferramenta. A habilidade do operador torna-se crítica ao manusear ferramentas que são quase invisíveis a olho nu.
Considerações sobre Velocidade do Fuso e Taxa de Avanço
Altas velocidades de fuso são essenciais para operações de microfuração. A fórmula da velocidade de corte (RPM = velocidade de corte × 1000 / π × diâmetro) mostra que manter velocidades de corte adequadas para pequenos diâmetros requer RPMs exponencialmente mais altas. Enquanto uma broca de 10mm pode operar a 1.000 RPM em alumínio, uma broca de 0,1mm necessita de velocidades teóricas próximas a 100.000 RPM para a mesma velocidade de corte.
A maioria das aplicações de microfuração opera entre 20.000 e 80.000 RPM, dependendo de:
- Diâmetro e material da ferramenta
- Propriedades do material da peça de trabalho
- Requisitos de profundidade do furo
- Métodos de entrega de fluido de corte disponíveis
- Capacidades do fuso da máquina
As taxas de avanço requerem um equilíbrio cuidadoso. Muito lenta causa fricção e encruamento. Muito rápida causa quebra imediata da ferramenta. O avanço por revolução normalmente varia de 0,5% a 2% do diâmetro da broca. Para uma broca de 0,5mm, isso significa avanços entre 0,0025mm e 0,01mm por revolução.
O controle de aceleração e desaceleração torna-se crítico em altas velocidades. Mudanças bruscas de velocidade criam forças inerciais que podem quebrar microbrocas instantaneamente. Os controladores CNC modernos utilizam perfis de aceleração em curva S para minimizar essas forças durante movimentos rápidos e ciclos de perfuração. O tempo de rampa de aceleração deve ser de pelo menos 0,5 segundos para velocidades de spindle acima de 40.000 RPM.
Selecionando o Sistema de Máquina de Perfuração Micro 0,1mm Adequado
Orientação relacionada: Solução de Problemas de Quebra de Macho de Roscar na Produção de Furação e Roscagem CNC.
A escolha do equipamento adequado para microusinagem de furos requer avaliar múltiplos fatores além da velocidade básica do spindle. A estrutura da máquina deve fornecer rigidez excepcional e estabilidade térmica. Até mesmo pequenas expansões térmicas podem causar erros de posição que excedem as tolerâncias do furo.
As especificações principais da máquina a serem avaliadas incluem:
- Desvio de rotação do fuso em velocidade operacional (não apenas estático)
- Precisão de posicionamento e repetibilidade
- Capacidades de compensação térmica
- Características de isolamento de vibração
- Resolução e tempo de resposta do controlador
- Sistemas de suporte de ferramentas disponíveis
- Opções de fornecimento de fluido de corte
Os fusos com mancais a ar oferecem o melhor desempenho para microfuração de ultraprecisão. Esses fusos alcançam valores de desvio radial abaixo de 1 mícron e podem operar em velocidades superiores a 100.000 RPM. No entanto, eles requerem ar comprimido limpo e seco e possuem torque limitado em comparação com mancais convencionais.
Seleção de Ferramenta para Diferentes Tamanhos de Furos
Faixa de 0,1mm a 0,5mm
Esta faixa requer brocas micro especializadas com características geométricas específicas:
- Designs de canal único para máxima resistência do núcleo
- Graus de carboneto com tamanho de grão fino (0,2-0,5 mícrons)
- Ângulos de ponta entre 90° e 118° para estabilidade de centralização
- Revestimentos especializados como carbono tipo diamante (DLC) para redução de atrito
Os porta-ferramentas devem fornecer concentricidade excepcional. Pinças padrão frequentemente excedem os limites aceitáveis de runout para micro perfuração. Porta-ferramentas hidráulicos ou de encaixe por contração térmica normalmente alcançam a tolerância de runout de 3 mícrons necessária. O diâmetro da haste da ferramenta afeta significativamente a rigidez. Hastes maiores reduzem a deflexão, mas limitam o tamanho mínimo do furo.
Faixa de 0,5mm a 1,0mm
Esta faixa intermediária permite mais opções de ferramentas:
- Projetos de duas arestas de corte tornam-se viáveis para melhor evacuação de cavacos
- Ângulos de ponta padrão de 118° ou 135° funcionam para a maioria dos materiais
- Revestimentos TiAlN ou AlCrN melhoram a vida útil da ferramenta
- Designs de haste escalonada proporcionam melhor rigidez
Os ciclos de furação com desbaste tornam-se essenciais nesta faixa. A profundidade aumentada do furo em relação ao diâmetro cria desafios na evacuação de cavacos. As profundidades de desbaste normalmente variam de 0,5 a 1,5 vezes o diâmetro da broca. Cada desbaste deve retrair completamente para remover os cavacos de forma eficaz.
Faixa de 1,0mm a 3,0mm
Micro brocas maiores oferecem mais flexibilidade:
- Geometrias de broca padrão funcionam para muitas aplicações
- Designs de três canais possíveis para alumínio e materiais macios
- Brocas com refrigeração interna melhoram a evacuação de cavacos
- Projetos de hélice variável reduzem a vibração
Esta faixa faz a ponte entre a perfuração micro e convencional. A seleção da máquina depende mais dos requisitos de precisão do que de restrições de tamanho puro. Muitas CNC Machine Tools de alta precisão podem lidar com esta faixa de forma eficaz com ferramentas e parâmetros adequados.
Comparação de Configuração de Máquina
Orientação relacionada: Furação por Fluxo vs Furação Convencional para Peças Metálicas de Parede Fina: Completo Chip-.
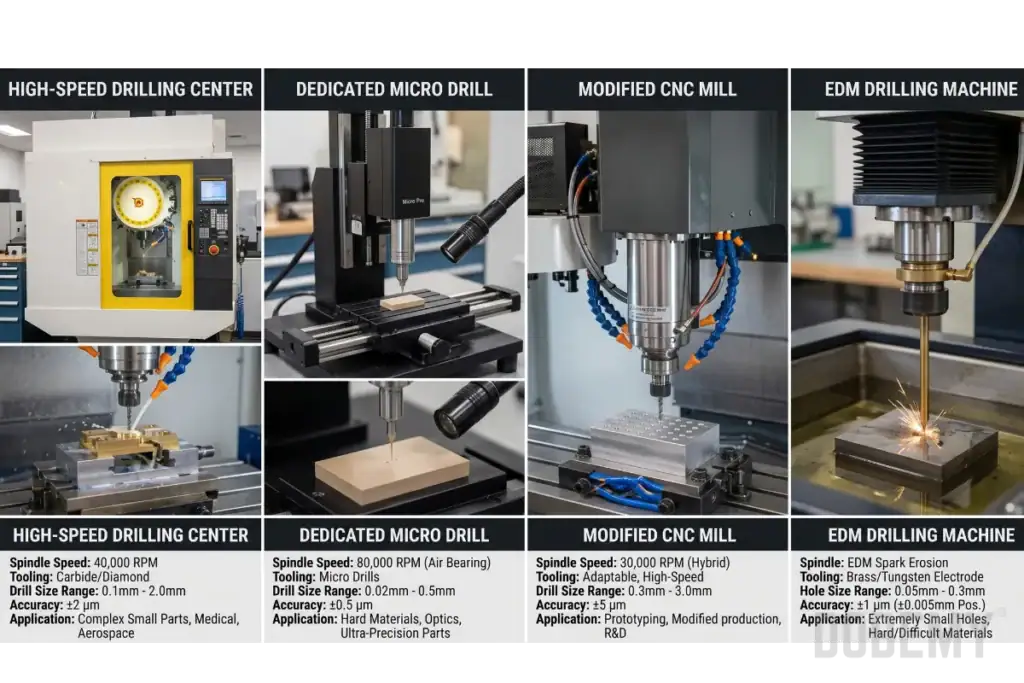
| Característica | Centro de Perfuração de Alta Velocidade | Micro Broca Dedicada | Fresadora CNC Modificada | Perfuração por Eletroerosão |
|---|---|---|---|---|
| Velocidade Máxima do Fuso | 40.000 RPM | 80.000 RPM | 20.000 RPM | N/A |
| Controle de Desvio | 5 mícrons | 2 mícrons | 10 mícrons | Zero |
| Tamanho Mínimo do Furo | 0.3mm | 0.05mm | 0.5mm | 0.1mm |
| Capacidade de Profundidade | 20×D | 30×D | 15×D | 100×D |
| Formação de Rebarbas | Moderado | Baixo | Alto | None |
| Complexidade de Configuração | Médio | Alto | Baixo | Alto |
| Custo Operacional | Médio | Alto | Baixo | Muito Alto |
| Melhor Aplicação | Precisão geral | Ultra-precisão | Protótipo/baixo volume | Materiais endurecidos |
Estratégias de Refrigeração e Evacuação de Cavacos
A entrega eficaz de fluido de corte determina o sucesso na microuração. O pequeno diâmetro da ferramenta e os furos profundos criam condições desafiadoras para a penetração do fluido de corte. O fluido de corte por inundação padrão frequentemente não consegue atingir a zona de corte de forma eficaz.
O refrigerante através do fuso (TSC) fornece a entrega mais eficaz para furos acima de 0,5 mm de diâmetro. O refrigerante flui através do centro da ferramenta, alcançando diretamente as arestas de corte e forçando os cavacos para cima através das ranhuras. A pressão do TSC deve ser cuidadosamente controlada para evitar forças hidráulicas que possam quebrar a ferramenta.
Para furos abaixo de 0,5 mm, o fluido de corte através da ferramenta torna-se impraticável devido às limitações de resistência da ferramenta. Métodos alternativos incluem:
- Lubrificação por quantidade mínima (MQL) com névoa de óleo precisamente dosada
- Jato de ar pulsado entre ciclos de picotagem
- Fornecimento de refrigerante assistido por ultrassom
- Resfriamento criogênico para materiais específicos
A evacuação de cavacos depende de ciclos de picotagem adequados. Cada picotagem deve retrair completamente acima da superfície da peça para limpar os cavacos. Os tempos de permanência no fundo de cada picotagem permitem a penetração do fluido de corte e a quebra de cavacos. A sequência de picotagem normalmente segue este padrão:
- Aproximação rápida até 0,5 mm acima da profundidade anterior
- Avance à velocidade programada por um incremento de picotagem
- Aguardar por 0,1-0,5 segundos
- Retração rápida para altura de folga
- Permanência para remoção de cavacos
- Repita até a profundidade final
Fixação da Peça e Controle de Vibração
Orientação relacionada: Guia de Compra de Máquina CNC de Perfuração e Roscamento: Critérios Completos de Seleção para Fá.
A perfuração micro exige rigidez excepcional do sistema de fixação da peça. Até mesmo movimentos microscópicos da peça causam desvio da broca, furos superdimensionados ou quebra da ferramenta. O sistema de fixação deve resistir tanto às forças de corte quanto às vibrações de alta frequência do fuso.
Os mandris a vácuo proporcionam excelente fixação para peças planas sem distorção. A força de retenção distribuída evita tensão localizada que poderia defletir materiais finos. Para formas irregulares, morsas de mandíbulas macias com superfícies de fixação retificadas com precisão minimizam a deflexão da peça.
O amortecimento de vibração torna-se crítico em altas velocidades do eixo-árvore. As fontes de vibração incluem:
- Ressonâncias do rolamento do fuso
- Desbalanceamento do porta-ferramentas
- Vibrações do piso provenientes de equipamentos próximos
- Pulsações da bomba de fluido de corte
- Oscilações do Servo Motor
O amortecimento passivo usando bases de máquinas de polímero ou compósito reduz as vibrações transmitidas. Algumas máquinas usam sistemas de cancelamento ativo de vibração que detectam e neutralizam vibrações em tempo real. Porta-ferramentas com elementos de amortecimento integrados também ajudam a reduzir a transmissão de vibração para as arestas de corte.
A fundação da máquina desempenha um papel crucial no controle de vibração. Bases de concreto isoladas ou pés de nivelamento pneumáticos evitam que vibrações do solo afetem o processo de perfuração. Levantamentos de vibração ambiental ajudam a identificar frequências problemáticas antes da instalação.
Parâmetros de Perfuração Específicos do Material
Ligas de Alumínio
A baixa dureza e alta condutividade térmica do alumínio tornam relativamente fácil a microfuração. No entanto, a formação de aresta postiça e a aderência de cavacos criam desafios. As considerações principais incluem:
- Arestas de corte afiadas com canais polidos
- Refrigerantes à base de álcool para prevenir a soldagem de cavacos
- Taxas de avanço mais altas para evitar fricção
- Brocas de canal único para furos abaixo de 0,3mm
A liga específica afeta significativamente os parâmetros de perfuração. As ligas das séries 2000 e 7000 contêm cobre e zinco que melhoram a usinabilidade. O alumínio puro da série 1000 tende a ser pegajoso e requer ferramentas mais afiadas com ângulos de saída aumentados.
Aço Inoxidável
O aço inoxidável endurece rapidamente durante a microusinagem. Os graus austeníticos (304, 316) são particularmente desafiadores devido à sua alta taxa de endurecimento por trabalho. Estratégias bem-sucedidas incluem:
- Taxas de avanço consistentes sem pausas
- Fluidos de corte à base de enxofre ou cloro
- Velocidades de corte reduzidas em comparação com o aço carbono
- Trocas frequentes de ferramentas antes do desgaste excessivo
Os tipos ferríticos e martensíticos são usinados com mais facilidade, mas ainda requerem controle cuidadoso de parâmetros. O teor de cromo cria carbonetos duros que aceleram o desgaste da ferramenta. Revestimentos premium como AlTiN ou estruturas nanocompósitas prolongam a vida útil da ferramenta nesses materiais.
Aço Endurecido
Perfurar aço endurecido acima de 45 HRC requer abordagens especializadas. Brocas micro de metal duro podem trabalhar com materiais até 55 HRC com parâmetros adequados. Além dessa dureza, a furação por EDM torna-se mais prática. Para furação com metal duro:
- Use ferramentas de carboneto de grão nano premium
- Reduza as velocidades em 50% em comparação com o aço macio
- Minimize a profundidade de desbaste para evitar deflexão da ferramenta
- Considere furos-piloto com EDM para características críticas
As modificações na geometria da ferramenta ajudam em materiais duros. Ângulos de hélice reduzidos proporcionam mais resistência. Designs de alma mais espessa resistem à deflexão. Geometrias de ponta especiais com arestas de corte reforçadas suportam melhor as altas tensões do que os designs padrão.
Plásticos e Compósitos
Materiais não metálicos criam desafios diferentes. Plásticos podem derreter e aderir às ferramentas. Compósitos causam desgaste rápido da ferramenta devido a fibras abrasivas. Abordagens bem-sucedidas incluem:
- Ferramentas com revestimento de diamante para compósitos
- Resfriamento a ar para plásticos sensíveis ao calor
- Velocidades mais altas com avanços reduzidos
- Material de apoio para prevenir rebarbas de saída
Cada tipo de plástico requer parâmetros específicos. O acrílico é furado de forma limpa com ferramentas afiadas e velocidades adequadas. O policarbonato tende a agarrar as ferramentas e requer ângulos de saída reduzidos. PTFE e outros fluoropolímeros necessitam de arestas extremamente afiadas e geração mínima de calor.
Lista de Verificação Pré-Perfuração para Operações de Micro Perfuração
Orientação relacionada: Máquinas de Furação e Rosqueamento para Fabricação de HVAC e Trocadores de Calor.
Antes de iniciar operações de micro perfuração, verifique estes itens críticos:
• Inspeção da ferramenta: Verificar a condição da ponta da broca sob ampliação para lascas ou desgaste
• Medição de batimento: Verificar se o batimento total indicado (TIR) na velocidade de operação está dentro da especificação
• Sistema de refrigeração: Confirmar se a pressão, taxa de fluxo e concentração atendem aos requisitos
• Fixação da peça: Testar a rigidez da fixação e verificar se não há movimento da peça
• Verificação do programa: Revisar as taxas de avanço, velocidades e ciclos de picotamento para o material específico
• Aquecimento da máquina: Executar o ciclo de aquecimento do spindle para estabilizar as condições térmicas
• Inspeção do primeiro artigo: Planejar o método de medição para verificação inicial do furo
• Rastreamento da vida útil da ferramenta: Definir limites do contador com base no material e especificações do furo
Métodos de Controle de Qualidade e Inspeção
A inspeção de microfuros requer equipamentos de metrologia especializados. Calibradores de pinos padrão e comparadores ópticos não possuem a resolução necessária para medição precisa. Os métodos de inspeção comuns incluem:
Sistemas de Medição Óptica: Máquinas de medição por vídeo com óptica de alta ampliação medem o diâmetro, a posição e a circularidade do furo. Algoritmos de detecção de borda identificam os limites do furo com precisão submícron.
Sondagem por Contato: Microsondas com diâmetros de ponta de até 0,1 mm medem fisicamente a geometria do furo. A deflexão da sonda indica o tamanho do furo e erros de forma.
Tomografia Computadorizada: A tomografia computadorizada industrial fornece inspeção interna não destrutiva. Este método revela rebarbas, trincas ou detritos dentro de furos cegos que outros métodos não conseguem detectar.
Moldagem por Réplica: Compostos de borracha de silicone criam impressões negativas de microfuros. As réplicas podem ser seccionadas e medidas sob microscópios para avaliar o acabamento superficial e a formação de rebarbas.
O controle de qualidade deve abordar vários parâmetros críticos:
- Tolerância do diâmetro do furo (tipicamente ±0,01mm ou mais restrita)
- Precisão de posição relativa às características de referência
- Perpendicularidade à superfície
- Rugosidade superficial dentro do furo
- Altura da rebarba na entrada e na saída
- Presença de camada refundida ou zona afetada pelo calor
O controle estatístico de processos (CEP) ajuda a manter a qualidade consistente na produção. Acompanhe medições-chave como diâmetro e posição do furo em várias peças. Gráficos de controle identificam desvios no processo antes que as peças saiam da especificação.
Solução de Problemas Comuns na Micro Perfuração
Formação Excessiva de Rebarbas
Rebarbas na entrada e saída do furo reduzem a qualidade da peça e requerem operações secundárias. Causas comuns incluem:
- Arestas de corte cegas causando empurramento do material em vez de corte
- Ângulo de ponta incorreto para o material
- Suporte de apoio insuficiente na saída do furo
- Taxa de avanço excessiva no rompimento final
Revise primeiro a condição da sua ferramenta. Mesmo um leve desgaste da aresta aumenta significativamente a formação de rebarbas na micro perfuração. Verifique a ponta da broca sob ampliação para detectar lascamento ou arredondamento. Considere reduzir a Feed Rate nos últimos 0,1mm de profundidade de perfuração para minimizar rebarbas de saída.
Furos Superdimensionados ou Cônicos
Os erros dimensionais frequentemente resultam de:
- Desalinhamento excessivo no eixo-árvore ou no suporte da ferramenta
- Deflexão da ferramenta devido a forças laterais
- Velocidades incorretas causando vibração da ferramenta
- O corte repetido do cavaco aumenta o furo
Meça o desvio do eixo na velocidade de operação, não apenas estaticamente. O desvio dinâmico frequentemente excede as medições estáticas devido às folgas dos rolamentos e expansão térmica. Verifique se os ciclos de picotamento evacuam completamente os cavacos antes de reentrar no furo.
Quebra Frequente de Ferramentas
A quebra de microbrocas interrompe a produção e apresenta risco de danos à peça de trabalho. A investigação deve examinar:
- Mudanças repentinas na velocidade de avanço ou picos de aceleração
- Embalagem de cavacos nas ranhuras
- Interrupção do fluido de corte durante a perfuração
- Movimento ou vibração da peça de trabalho
Verifique os perfis de movimento suaves no programa CNC. Confirme que os movimentos de posicionamento rápido incluem folga adequada acima da peça de trabalho. Confirme que a pressão do fluido de corte permanece consistente durante todo o ciclo de perfuração.
Precisão Deficiente da Posição do Furo
Erros de posicionamento acumulam-se a partir de múltiplas fontes:
- Deriva térmica nos eixos da máquina
- Deflexão da ferramenta durante a entrada
- Erros de referência da peça de trabalho
- Compensação incorreta do comprimento da ferramenta
Implemente ciclos de aquecimento antes de operações de precisão. Considere pré-furação com uma ferramenta maior e rígida antes da micro perfuração. Verifique se o alinhamento da peça e as superfícies de referência atendem às tolerâncias especificadas.
Pronto para implementar microuração em sua produção? Envie à DOBEMY seu desenho técnico com especificações de material, tamanhos de furos de 0,1mm a 3mm, requisitos de rosca se aplicável, e quantidades mensais de lotes. Nossos engenheiros de aplicação revisarão seus requisitos e recomendarão a configuração ideal de microuração para suas necessidades específicas.