

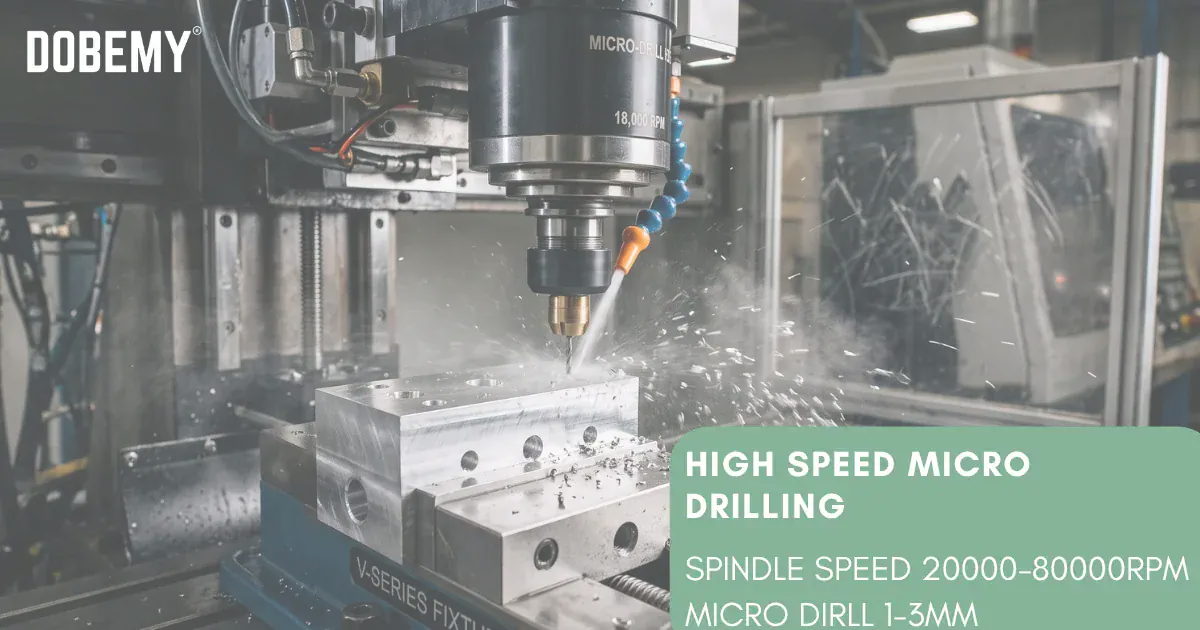
La capacité de perçage micro de 0.1mm représente un seuil critique dans la fabrication de précision. Lorsque votre production nécessite des trous d’un diamètre compris entre 0.1mm et 3mm, l’équipement de perçage standard produit souvent des bavures excessives, des trous surdimensionnés ou des outils cassés. Ce guide examine les spécifications de l’équipement, les exigences d’outillage et les contrôles de processus nécessaires pour obtenir des résultats de perçage micro cohérents dans les environnements de production.
Points clés
- Le perçage micro nécessite des vitesses de broche élevées (20,000-80,000 RPM) et un contrôle précis du faux rond inférieur à 3 microns
- La sélection des outils dépend du diamètre du trou, du rapport profondeur/diamètre et de la dureté du matériau
- Les cycles de perçage par saccades empêchent le bourrage des copeaux et réduisent l’accumulation de chaleur dans les petits trous
- Une bonne distribution du liquide de refroidissement et l’évacuation des copeaux sont essentielles pour le contrôle des bavures
- La rigidité du maintien de la pièce et l’amortissement des vibrations affectent directement la qualité des trous
Comprendre les exigences du perçage micro
Conseils connexes : Peut-on ajouter des systèmes de chargement/déchargement automatiques ? Atteindre une production entièrement automatisée.
Le perçage micro diffère fondamentalement des opérations de perçage conventionnelles. Les petits diamètres d’outils créent des défis uniques en matière d’évacuation des copeaux, de dissipation de la chaleur et de déviation de l’outil. Un foret de 0.5mm a environ 400 fois moins de section transversale qu’un foret de 10mm, ce qui le rend beaucoup plus sensible à la rupture sous l’effet de forces latérales ou du bourrage de copeaux.
La mécanique de coupe change considérablement à l’échelle micro. Les variations de finition de surface qui sont négligeables dans les grands trous deviennent des défauts critiques dans les micro-trous. Une bavure de 5 microns ne représente que 0.05% d’un diamètre de trou de 10mm mais devient 5% d’un diamètre de trou de 0.1mm. Cette différence d’échelle exige des approches différentes en matière de sélection des outils, de configuration de la machine et de contrôle du processus.
Le comportement des matériaux change également à l’échelle micro. Les effets d’écrouissage se concentrent dans des zones plus petites autour des micro-trous. Les effets thermiques deviennent plus prononcés parce que la masse réduite de l’outil ne peut pas absorber et dissiper la chaleur efficacement. Ces facteurs se combinent pour faire du perçage micro l’une des opérations d’usinage des métaux les plus difficiles.
Les environnements de production font face à des défis supplémentaires au-delà des conditions de laboratoire. Maintenir une qualité constante sur des milliers de trous nécessite un contrôle de processus robuste. Les variations de température tout au long de la journée affectent la précision de la machine et les performances des outils. Les compétences de l’opérateur deviennent critiques lorsqu’il manipule des outils à peine visibles à l’œil nu.
Considérations sur la vitesse de broche et la vitesse d’avance
Des vitesses de broche élevées sont essentielles pour les opérations de perçage micro. La formule de vitesse de coupe (RPM = vitesse de coupe × 1000 / π × diamètre) montre que le maintien de vitesses de coupe appropriées pour les petits diamètres nécessite des RPM exponentiellement plus élevés. Alors qu’un foret de 10mm peut fonctionner à 1,000 RPM dans l’aluminium, un foret de 0.1mm nécessite des vitesses théoriques approchant 100,000 RPM pour la même vitesse de coupe.
La plupart des applications de perçage micro fonctionnent entre 20,000 et 80,000 RPM, en fonction de :
- Diamètre et matériau de l’outil
- Propriétés du matériau de la pièce
- Exigences de profondeur de trou
- Méthodes de distribution du liquide de refroidissement disponibles
- Capacités de la broche de la machine
Les vitesses d’avance nécessitent un équilibre prudent. Trop lent provoque du frottement et de l’écrouissage. Trop rapide provoque une rupture immédiate de l’outil. L’avance par tour varie généralement de 0.5% à 2% du diamètre du foret. Pour un foret de 0.5mm, cela signifie des avances entre 0.0025mm et 0.01mm par tour.
Le contrôle de l’accélération et de la décélération devient critique à grande vitesse. Les changements de vitesse soudains créent des forces d’inertie qui peuvent casser instantanément les micro-forets. Les contrôleurs CNC modernes utilisent des profils d’accélération en courbe en S pour minimiser ces forces lors des déplacements rapides et des cycles de perçage. Le temps de rampe d’accélération doit être d’au moins 0.5 seconde pour des vitesses de broche supérieures à 40,000 RPM.
Sélectionner le bon système de machine de perçage micro 0.1mm
Conseils connexes : Dépannage de la rupture de taraud dans la production de perçage et de taraudage CNC.
Choisir un équipement approprié pour le perçage micro nécessite d’évaluer de multiples facteurs au-delà de la vitesse de broche de base. La structure de la machine doit offrir une rigidité exceptionnelle et une stabilité thermique. Même de petites dilatations thermiques peuvent provoquer des erreurs de position dépassant les tolérances des trous.
Les principales spécifications de la machine à évaluer comprennent :
- Faux rond de la broche à la vitesse de fonctionnement (pas seulement statique)
- Précision de positionnement et répétabilité
- Capacités de compensation thermique
- Caractéristiques d’isolation des vibrations
- Résolution et temps de réponse du contrôleur
- Systèmes de maintien d’outil disponibles
- Options de distribution du liquide de refroidissement
Les broches à palier aérodynamique offrent les meilleures performances pour le micro-perçage ultra-précis. Ces broches atteignent des valeurs de faux rond inférieures à 1 micron et peuvent fonctionner à des vitesses dépassant 100,000 RPM. Cependant, elles nécessitent de l’air comprimé propre et sec et ont un couple limité par rapport aux roulements conventionnels.
Sélection des outils pour différentes tailles de trous
Plage de 0.1mm à 0.5mm
Cette plage nécessite des micro-forets spécialisés avec des caractéristiques géométriques spécifiques :
- Conceptions à une lèvre pour une résistance maximale du noyau
- Nuances de carbure à grain fin (0.2-0.5 microns)
- Angles de pointe entre 90° et 118° pour une stabilité de centrage
- Revêtements spécialisés comme le carbone diamanté (DLC) pour la réduction des frottements
Les porte-outils doivent offrir une concentricité exceptionnelle. Les pinces standard dépassent souvent les limites de faux rond acceptables pour le micro-perçage. Les porte-outils hydrauliques ou à retrait thermique atteignent généralement la tolérance de faux rond de 3 microns requise. Le diamètre de la queue d’outil affecte considérablement la rigidité. Les queues plus grandes réduisent la déflexion mais limitent la taille minimale du trou.
Plage de 0.5mm à 1.0mm
Cette plage intermédiaire permet plus d’options d’outils :
- Les conceptions à deux lèvres deviennent viables pour une meilleure évacuation des copeaux
- Les angles de pointe standard de 118° ou 135° fonctionnent pour la plupart des matériaux
- Les revêtements TiAlN ou AlCrN améliorent la durée de vie de l’outil
- Les conceptions à queue étagée offrent une meilleure rigidité
Les cycles de perçage par saccades deviennent essentiels dans cette plage. La profondeur de trou accrue par rapport au diamètre crée des défis d’évacuation des copeaux. Les profondeurs de saccade varient généralement de 0.5 à 1.5 fois le diamètre du foret. Chaque saccade doit se rétracter complètement pour évacuer efficacement les copeaux.
Plage de 1.0mm à 3.0mm
Les micro-forets plus grands offrent plus de flexibilité :
- Les géométries de foret standard fonctionnent pour de nombreuses applications
- Conceptions à trois lèvres possibles pour l’aluminium et les matériaux tendres
- Les forets à arrosage central améliorent l’évacuation des copeaux
- Les conceptions à hélice variable réduisent les vibrations
Cette plage fait le lien entre le micro-perçage et le perçage conventionnel. La sélection de la machine dépend davantage des exigences de précision que des contraintes de taille pure. De nombreuses machines CNC de haute précision peuvent gérer cette plage efficacement avec un outillage et des paramètres appropriés.
Comparaison de configuration de machine
Guide connexe : Fluoperçage vs perçage conventionnel pour pièces métalliques à paroi mince : Copeaux complets-.
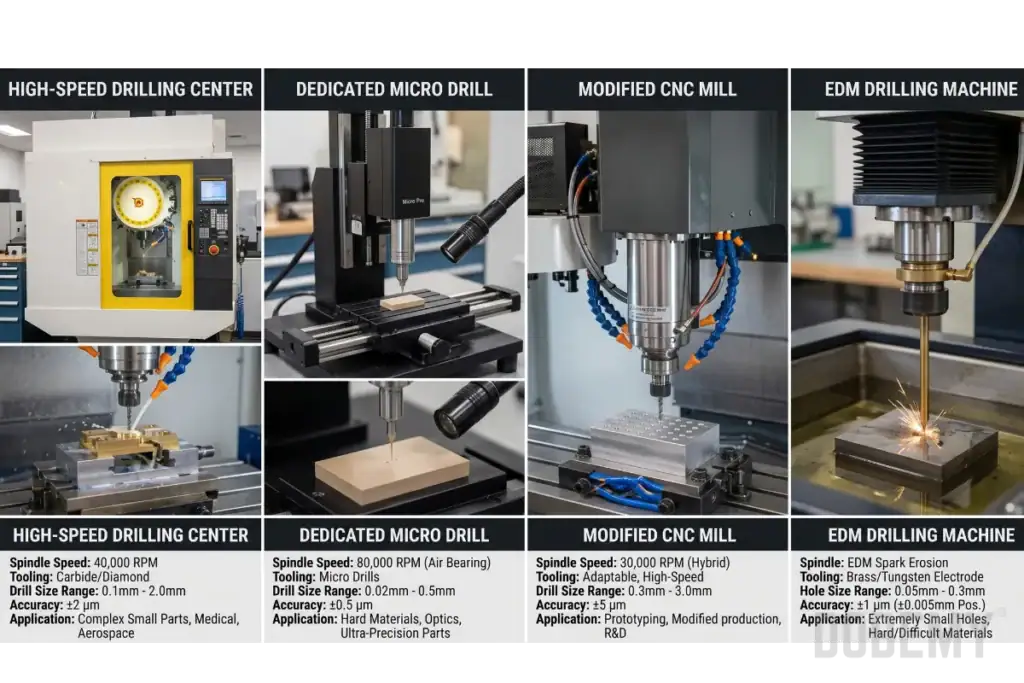
| Caractéristique | Centre de perçage à grande vitesse | Micro-perceuse dédiée | Fraiseuse CNC modifiée | Perçage par EDM |
|---|---|---|---|---|
| Vitesse max. de broche | 40,000 RPM | 80,000 RPM | 20,000 RPM | N/A |
| Contrôle du faux rond | 5 microns | 2 microns | 10 microns | Zéro |
| Diamètre minimum de perçage | 0.3mm | 0.05mm | 0.5mm | 0.1mm |
| Capacité de profondeur | 20×D | 30×D | 15×D | 100×D |
| Formation de bavures | Modéré | Faible | Élevé | Aucune |
| Complexité de réglage | Moyen | Élevé | Faible | Élevé |
| Coût d’exploitation | Moyen | Élevé | Faible | Très élevé |
| Meilleure application | Précision générale | Ultra-précision | Prototype/petite série | Matériaux trempés |
Stratégies de liquide de refroidissement et d’évacuation des copeaux
Une distribution efficace du liquide de refroidissement détermine le succès du micro-perçage. Le petit diamètre de l’outil et les trous profonds créent des conditions difficiles pour la pénétration du liquide de refroidissement. Le liquide de refroidissement par inondation standard ne peut souvent pas atteindre efficacement la zone de coupe.
Le liquide de refroidissement traversant la broche (TSC) offre la distribution la plus efficace pour les trous d’un diamètre supérieur à 0.5mm. Le liquide de refroidissement s’écoule à travers le centre de l’outil, atteignant directement les arêtes de coupe et forçant les copeaux à remonter dans les goujures. La pression du TSC doit être soigneusement contrôlée pour éviter les forces hydrauliques qui pourraient casser l’outil.
Pour les trous inférieurs à 0.5mm, le liquide de refroidissement traversant l’outil devient impraticable en raison des limitations de résistance de l’outil. Les méthodes alternatives comprennent :
- Lubrification à quantité minimale (MQL) avec brouillard d’huile précisément dosé
- Jet d’air pulsé entre les cycles de débourrage
- Distribution de liquide de refroidissement assistée par ultrasons
- Refroidissement cryogénique pour des matériaux spécifiques
L’évacuation des copeaux repose sur des cycles de débourrage appropriés. Chaque débourrage doit complètement se rétracter au-dessus de la surface de la pièce pour évacuer les copeaux. Les temps d’arrêt au fond de chaque débourrage permettent la pénétration du liquide de refroidissement et la fragmentation des copeaux. La séquence de débourrage suit généralement ce modèle :
- Approche rapide à 0.5mm au-dessus de la profondeur précédente
- Avance à la vitesse programmée pour un incrément de débourrage
- Temps d’arrêt de 0.1-0.5 secondes
- Retrait rapide à la hauteur de dégagement
- Temps d’arrêt pour l’évacuation des copeaux
- Répéter jusqu’à la profondeur finale
Maintien de la pièce et contrôle des vibrations
Guide associé : Guide d’achat des machines de perçage et taraudage CNC : Critères de sélection complets pour Fa.
Le micro-perçage exige une rigidité exceptionnelle du maintien de la pièce. Même un mouvement microscopique de la pièce provoque une déviation du foret, des trous surdimensionnés ou une rupture d’outil. Le système de maintien de la pièce doit résister à la fois aux forces de coupe et aux vibrations à haute fréquence de la broche.
Les mandrins à vide offrent un excellent maintien pour les pièces plates sans déformation. La force de maintien répartie empêche les contraintes localisées qui pourraient déformer les matériaux minces. Pour les formes irrégulières, les étaux à mors doux avec surfaces de serrage rectifiées de précision minimisent la déflexion de la pièce.
L’amortissement des vibrations devient critique à grande vitesse de broche. Les sources de vibration comprennent :
- Résonances des roulements de broche
- Déséquilibre du porte-outil
- Vibrations du sol provenant d’équipements voisins
- Pulsations de la pompe de liquide de refroidissement
- Oscillations du servomoteur
L’amortissement passif utilisant des bases de machine en polymère ou en composite réduit les vibrations transmises. Certaines machines utilisent des systèmes actifs d’annulation des vibrations qui détectent et contrent les vibrations en temps réel. Les porte-outils avec éléments d’amortissement intégrés aident également à réduire la transmission des vibrations aux arêtes de coupe.
La fondation de la machine joue un rôle crucial dans le contrôle des vibrations. Des plots en béton isolés ou des pieds de nivellement pneumatiques empêchent les vibrations du sol d’affecter le processus de perçage. Les études de vibrations environnementales aident à identifier les fréquences problématiques avant l’installation.
Paramètres de perçage spécifiques aux matériaux
Alliages d’aluminium
La faible dureté et la conductivité thermique élevée de l’aluminium le rendent relativement facile à micro-percer. Cependant, la formation d’arêtes rapportées et l’adhérence des copeaux créent des défis. Les considérations clés incluent :
- Arêtes de coupe vives avec goujures polies
- Lubrifiants à base d’alcool pour éviter le soudage des copeaux
- Vitesses d’avance plus élevées pour éviter le frottement
- Forets à une seule goujure pour les trous inférieurs à 0.3mm
L’alliage spécifique affecte considérablement les paramètres de perçage. Les alliages des séries 2000 et 7000 contiennent du cuivre et du zinc qui améliorent l’usinabilité. L’aluminium pur de la série 1000 a tendance à être collant et nécessite des outils plus affûtés avec des angles de coupe augmentés.
Acier inoxydable
L’acier inoxydable s’écrouit rapidement lors du micro-perçage. Les nuances austénitiques (304, 316) sont particulièrement difficiles en raison de leur taux d’écrouissage élevé. Les stratégies efficaces incluent :
- Vitesses d’avance constantes sans temporisation
- Fluides de coupe à base de soufre ou de chlore
- Vitesses de coupe réduites par rapport à l’acier au carbone
- Changements d’outils fréquents avant usure excessive
Les nuances ferritiques et martensitiques s’usinent plus facilement mais nécessitent toujours un contrôle attentif des paramètres. La teneur en chrome crée des carbures durs qui accélèrent l’usure des outils. Les revêtements haut de gamme comme l’AlTiN ou les structures nanocomposites prolongent la durée de vie des outils dans ces matériaux.
Acier trempé
Le perçage de l’acier trempé au-dessus de 45 HRC nécessite des approches spécialisées. Les micro-forets en carbure peuvent traiter des matériaux jusqu’à 55 HRC avec des paramètres appropriés. Au-delà de cette dureté, le perçage par EDM devient plus pratique. Pour le perçage au carbure :
- Utiliser des outils en carbure à grain nano haut de gamme
- Réduire les vitesses de 50% par rapport à l’acier doux
- Minimiser la profondeur de plongée pour éviter la déviation de l’outil
- Envisager des avant-trous avec EDM pour les caractéristiques critiques
Les modifications de la géométrie des outils aident dans les matériaux durs. Des angles d’hélice réduits offrent plus de résistance. Des conceptions de noyau plus épais résistent à la déviation. Des géométries de pointe spéciales avec des arêtes de coupe renforcées survivent mieux aux contraintes élevées que les conceptions standard.
Plastiques et composites
Les matériaux non métalliques créent des défis différents. Les plastiques peuvent fondre et adhérer aux outils. Les composites provoquent une usure rapide des outils en raison des fibres abrasives. Les approches efficaces incluent :
- Outils diamantés pour les composites
- Refroidissement à l’air pour les plastiques thermosensibles
- Vitesses plus élevées avec des avances réduites
- Matériau de support pour éviter les bavures de sortie
Chaque type de plastique nécessite des paramètres spécifiques. L’acrylique se perce proprement avec des outils affûtés et des vitesses appropriées. Le polycarbonate a tendance à accrocher les outils et nécessite des angles de coupe réduits. Le PTFE et autres fluoropolymères nécessitent des arêtes extrêmement vives et une génération de chaleur minimale.
Liste de contrôle de pré-perçage pour les opérations de micro-perçage
Conseils connexes : Machines de perçage et de taraudage pour la fabrication de CVC et d’échangeurs de chaleur.
Avant de commencer les opérations de micro-perçage, vérifiez ces éléments critiques :
• Inspection de l’outil : Vérifier l’état de la pointe du foret sous grossissement pour détecter les copeaux ou l’usure
• Mesure du faux rond : Vérifier que le faux rond total indiqué (TIR) à la vitesse de fonctionnement est conforme aux spécifications
• Système de refroidissement : Confirmer que la pression, le débit et la concentration répondent aux exigences
• Bridage de la pièce : Tester la rigidité du serrage et vérifier l’absence de mouvement de la pièce
• Vérification du programme : Revoir les avances, les vitesses et les cycles de débourrage pour le matériau spécifique
• Échauffement de la machine : Exécuter le cycle d’échauffement de la broche pour stabiliser les conditions thermiques
• Inspection de la première pièce : Planifier la méthode de mesure pour la vérification initiale du trou
• Suivi de la durée de vie de l’outil : Définir des limites de compteur en fonction du matériau et des spécifications du trou
Méthodes de contrôle qualité et d’inspection
L’inspection des micro-trous nécessite un équipement de métrologie spécialisé. Les jauges à broches standard et les comparateurs optiques manquent de résolution pour une mesure précise. Les méthodes d’inspection courantes comprennent :
Systèmes de mesure optique : Les machines de mesure vidéo avec optique à fort grossissement mesurent le diamètre, la position et la circularité du trou. Les algorithmes de détection de contours identifient les limites du trou avec une précision submicronique.
Sondage par contact : Les micro-sondes avec des diamètres de pointe jusqu’à 0,1 mm mesurent physiquement la géométrie du trou. La déviation de la sonde indique la taille du trou et les erreurs de forme.
Tomodensitométrie (CT) : La tomodensitométrie industrielle permet une inspection interne non destructive. Cette méthode révèle les bavures, fissures ou débris à l’intérieur des trous borgnes que les autres méthodes ne peuvent pas détecter.
Moulage par réplique : Les composés de caoutchouc silicone créent des empreintes négatives des micro-trous. Les répliques peuvent être sectionnées et mesurées sous microscope pour évaluer l’état de surface et la formation de bavures.
Le contrôle qualité doit prendre en compte plusieurs paramètres critiques :
- Tolérance de diamètre du trou (généralement ±0,01 mm ou plus serrée)
- Précision de position par rapport aux éléments de référence
- Perpendicularité à la surface
- Rugosité de surface à l’intérieur du trou
- Hauteur de bavure à l’entrée et à la sortie
- Présence d’une couche refondue ou d’une zone affectée thermiquement
La maîtrise statistique des procédés (SPC) aide à maintenir une qualité constante en production. Suivez les mesures clés telles que le diamètre et la position du trou sur plusieurs pièces. Les cartes de contrôle identifient la dérive du procédé avant que les pièces ne soient hors spécifications.
Dépannage des problèmes courants de micro-perçage
Formation excessive de bavures
Les bavures à l’entrée et à la sortie du trou réduisent la qualité de la pièce et nécessitent des opérations secondaires. Les causes courantes incluent :
- Des arêtes de coupe émoussées provoquant un refoulement de matière plutôt qu’une coupe
- Un angle de pointe incorrect pour le matériau
- Un support d’appui insuffisant à la sortie du trou
- Une vitesse d’avance excessive lors du perçage final
Vérifiez d’abord l’état de votre outil. Même une légère usure des arêtes augmente considérablement la formation de bavures en micro-perçage. Vérifiez la pointe du foret sous grossissement pour détecter les ébréchures ou l’arrondi. Envisagez de réduire la vitesse d’avance pour les derniers 0,1 mm de profondeur de perçage afin de minimiser les bavures de sortie.
Trous surdimensionnés ou coniques
Les erreurs dimensionnelles résultent souvent de :
- Un faux rond excessif dans la broche ou le porte-outil
- Une déviation de l’outil due aux forces latérales
- Des vitesses incorrectes provoquant des vibrations de l’outil
- Un re-coupage des copeaux agrandissant le trou
Mesurez le faux rond de la broche à la vitesse de fonctionnement, pas seulement statiquement. Le faux rond dynamique dépasse souvent les mesures statiques en raison des jeux de roulement et de la dilatation thermique. Vérifiez que les cycles de débourrage évacuent complètement les copeaux avant de rentrer dans le trou.
Casse fréquente de l’outil
La casse des micro-forets perturbe la production et risque d’endommager la pièce. L’investigation doit examiner :
- Des changements soudains de vitesse d’avance ou des pics d’accélération
- Un bourrage de copeaux dans les goujures
- Interruption du liquide de refroidissement pendant le perçage
- Mouvement ou vibration de la pièce
Vérifiez le programme CNC pour des profils de mouvement fluides. Vérifiez que les mouvements de positionnement rapide incluent un dégagement suffisant au-dessus de la pièce. Confirmez que la pression du liquide de refroidissement reste constante tout au long du cycle de perçage.
Précision de position des trous insuffisante
Les erreurs de position s’accumulent à partir de plusieurs sources :
- Dérive thermique des axes de la machine
- Déflexion de l’outil lors de l’entrée
- Erreurs de référence de la pièce
- Compensation de longueur d’outil incorrecte
Mettez en œuvre des cycles de préchauffage avant les opérations de précision. Envisagez un perçage de pointage avec un outil plus grand et rigide avant le micro-perçage. Vérifiez que l’alignement de la pièce et les surfaces de référence respectent les tolérances spécifiées.
Prêt à mettre en œuvre le micro-perçage dans votre production ? Envoyez à DOBEMY votre dessin technique avec les spécifications de matériau, les dimensions de trous de 0.1mm à 3mm, les exigences de filetage le cas échéant, et les quantités mensuelles de lots. Nos ingénieurs d’application examineront vos exigences et recommanderont la configuration de micro-perçage optimale pour vos besoins spécifiques.