

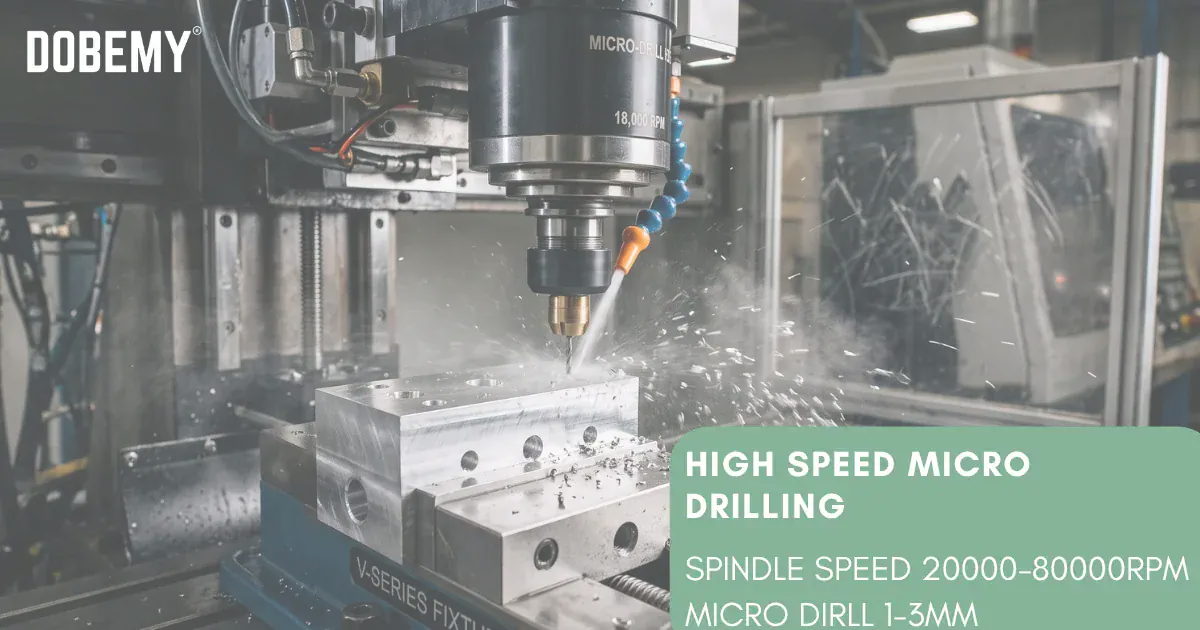
Mikro delme makinesi 0,1mm kapasitesi, hassas üretimde kritik bir eşik değerini temsil eder. Üretiminiz 0,1mm ile 3mm çap arasında delikler gerektirdiğinde, standart delme ekipmanı genellikle aşırı çapak, büyük boyutlu delikler veya kırık takımlar üretir. Bu kılavuz, üretim ortamlarında tutarlı mikro delme sonuçları için gereken ekipman özellikleri, takım gereksinimleri ve proses kontrollerini inceler.
Önemli Noktalar
- Mikro delme, 3 mikronun altında hassas salınım kontrolü ile yüksek spindle hızları (20.000-80.000 RPM) gerektirir
- Takım seçimi delik çapına, derinlik-çap oranına ve malzeme sertliğine bağlıdır
- Peck delme döngüleri talaş sıkışmasını önler ve küçük deliklerde ısı birikmesini azaltır
- Uygun soğutma sıvısı iletimi ve talaş tahliyesi çapak kontrolü için esastır
- İş parçası tutucu rijitliği ve titreşim sönümleme doğrudan delik kalitesini etkiler
Mikro Delme Gereksinimlerini Anlamak
İlgili rehberlik: Otomatik Yükleme/Boşaltma Sistemleri Eklenebilir mi? Tam Otomatik Üretime Ulaşma.
Mikro delme, geleneksel delme işlemlerinden temelde farklıdır. Küçük takım çapları, talaş tahliyesi, ısı dağılımı ve takım sapması konularında benzersiz zorluklar yaratır. 0,5mm’lik bir matkap ucu, 10mm’lik bir matkaptan yaklaşık 400 kat daha az kesit alanına sahiptir ve bu nedenle yanal kuvvetlerden veya talaş sıkışmasından kaynaklanan kırılmalara çok daha duyarlıdır.
Kesme mekanikleri mikro ölçeklerde önemli ölçüde değişir. Daha büyük deliklerde ihmal edilebilir olan yüzey kalitesi varyasyonları, mikro deliklerde kritik kusurlar haline gelir. 5 mikronluk bir çapak, 10mm delik çapının yalnızca %0,05’ini temsil ederken, 0,1mm delik çapının %5’i haline gelir. Bu ölçek farkı, takım seçimi, makine konfigürasyonu ve proses kontrolüne farklı yaklaşımlar gerektirir.
Malzeme davranışı da mikro ölçeklerde değişir. İş sertleşmesi etkileri mikro deliklerin etrafındaki daha küçük bölgelerde yoğunlaşır. Azaltılmış takım kütlesi ısıyı etkili bir şekilde emip dağıtamadığı için termal etkiler daha belirgin hale gelir. Bu faktörler bir araya gelerek mikro delmeyi en zorlu metal işleme operasyonlarından biri haline getirir.
Üretim ortamları, laboratuvar koşullarının ötesinde ek zorluklarla karşı karşıyadır. Binlerce delik boyunca tutarlı kaliteyi korumak, sağlam proses kontrolü gerektirir. Gün boyunca sıcaklık değişimleri makine doğruluğunu ve takım performansını etkiler. Operatör becerisi, çıplak gözle zar zor görülebilen takımları kullanırken kritik hale gelir.
Mil Hızı ve İlerleme Hızı Hususları
Mikro delme işlemleri için yüksek Spindle Speed değerleri esastır. Kesme hızı formülü (RPM = kesme hızı × 1000 / π × çap), küçük çaplar için uygun kesme hızlarını korumanın katlanarak daha yüksek RPM değerleri gerektirdiğini göstermektedir. Alüminyumda 10mm’lik bir matkap 1.000 RPM’de çalışırken, 0,1mm’lik bir matkap aynı kesme hızı için teorik olarak 100.000 RPM’ye yaklaşan hızlara ihtiyaç duyar.
Çoğu mikro delme uygulaması, aşağıdakilere bağlı olarak 20.000 ile 80.000 RPM arasında çalışır:
- Takım çapı ve malzeme
- İş parçası malzeme özellikleri
- Delik derinliği gereksinimleri
- Mevcut soğutucu sıvı dağıtım yöntemleri
- Makine mili yetenekleri
İlerleme hızları dikkatli bir denge gerektirir. Çok yavaş sürtünmeye ve iş sertleşmesine neden olur. Çok hızlı ise anında takım kırılmasına yol açar. Devir başına ilerleme tipik olarak matkap çapının %0,5 ile %2’si arasında değişir. 0,5mm’lik bir matkap için bu, devir başına 0,0025mm ile 0,01mm arasında ilerleme anlamına gelir.
Yüksek hızlarda hızlanma ve yavaşlama kontrolü kritik hale gelir. Ani hız değişimleri, mikro matkapları anında kırabilecek atalet kuvvetleri oluşturur. Modern CNC kontrol cihazları, hızlı hareketler ve delme döngüleri sırasında bu kuvvetleri en aza indirmek için S-eğrisi hızlanma profilleri kullanır. 40.000 RPM’nin üzerindeki mil hızları için hızlanma rampa süresi en az 0,5 saniye olmalıdır.
0.1mm Mikro Delme Makinesinin Doğru Sistem Seçimi
İlgili kılavuz: CNC Drilling ve Tapping Üretiminde Kılavuz Kırılması Sorun Giderme.
Mikro delme için uygun ekipman seçimi, temel mil hızının ötesinde birden fazla faktörün değerlendirilmesini gerektirir. Makine yapısı olağanüstü rijitlik ve termal stabilite sağlamalıdır. Küçük termal genleşmeler bile delik toleranslarını aşan konum hatalarına neden olabilir.
Değerlendirilecek temel makine özellikleri şunları içerir:
- Çalışma hızında mil kaçıklığı (sadece statik değil)
- Konumlandırma doğruluğu ve tekrarlanabilirlik
- Termal kompanzasyon yetenekleri
- Titreşim izolasyon özellikleri
- Kontrolör çözünürlüğü ve tepki süresi
- Mevcut takım tutucu sistemler
- Soğutma sıvısı dağıtım seçenekleri
Hava yataklı miller, ultra hassas mikro delme için en iyi performansı sunar. Bu miller 1 mikronun altında salınım değerleri elde eder ve 100.000 RPM’i aşan hızlarda çalışabilir. Ancak temiz, kuru basınçlı havaya ihtiyaç duyarlar ve geleneksel yataklara kıyasla sınırlı tork değerlerine sahiptirler.
Farklı Delik Boyutları için Takım Seçimi
0,1mm ila 0,5mm Aralığı
Bu aralık, özel geometri özellikleri olan uzmanlaşmış mikro matkaplar gerektirir:
- Maksimum göbek mukavemeti için tek oluklu tasarımlar
- İnce tane boyutlu karbür kaliteleri (0,2-0,5 mikron)
- Merkezleme stabilitesi için 90° ile 118° arasında uç açıları
- Sürtünmeyi azaltmak için elmas benzeri karbon (DLC) gibi özel kaplamalar
Takım tutucular olağanüstü eş merkezlilik sağlamalıdır. Standart kovanlar genellikle mikro delme için kabul edilebilir yuvarlanma sınırlarını aşar. Hidrolik veya ısıl sıkma tutucular genellikle gerekli 3 mikron yuvarlanma toleransını sağlar. Takım sap çapı rijitliği önemli ölçüde etkiler. Daha büyük saplar sapmayı azaltır ancak minimum delik boyutunu sınırlar.
0,5mm ila 1,0mm Aralığı
Bu orta aralık daha fazla takım seçeneği sunar:
- İki ağızlı tasarımlar daha iyi talaş tahliyesi için uygulanabilir hale gelir
- Standart 118° veya 135° uç açıları çoğu malzeme için uygundur
- TiAlN veya AlCrN kaplamalar takım ömrünü artırır
- Basamaklı sap tasarımları daha iyi rijitlik sağlar
Peck delme döngüleri bu aralıkta gerekli hale gelir. Çapa göre artan delik derinliği, talaş tahliyesi zorlukları yaratır. Peck derinlikleri tipik olarak matkap çapının 0,5 ila 1,5 katı arasında değişir. Her peck, talaşları etkili bir şekilde temizlemek için tamamen geri çekilmelidir.
1,0mm ila 3,0mm Aralığı
Daha büyük mikro matkaplar daha fazla esneklik sunar:
- Standart matkap geometrileri birçok uygulama için çalışır
- Alüminyum ve yumuşak malzemeler için üç oluklu tasarımlar mümkündür
- İç soğutmalı matkaplar talaş tahliyesini iyileştirir
- Değişken helis tasarımlar titreşimi azaltır
Bu aralık mikro ve geleneksel delme işlemleri arasında köprü görevi görür. Makine seçimi, salt boyut kısıtlamalarından çok hassasiyet gereksinimlerine bağlıdır. Birçok yüksek hassasiyetli CNC Machine Tool, uygun takım ve parametrelerle bu aralığı etkili bir şekilde işleyebilir.
Makine Konfigürasyonu Karşılaştırması
İlgili rehber: İnce Cidarlı Metal Parçalar için Akışkan Delme ile Geleneksel Delme Karşılaştırması: Talaşsız Delme-.
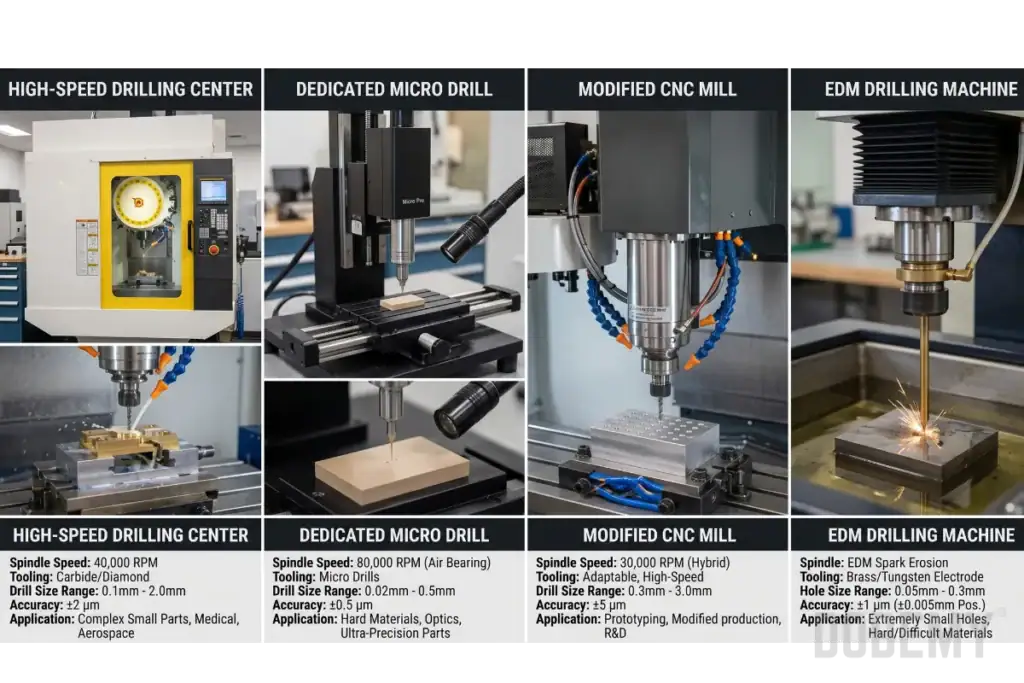
| Özellik | Yüksek Hızlı Delme Merkezi | Özel Mikro Matkap | Modifiye Edilmiş CNC Freze | EDM Delme |
|---|---|---|---|---|
| Maksimum Mil Hızı | 40.000 RPM | 80.000 RPM | 20.000 RPM | N/A |
| Sapma Kontrolü | 5 mikron | 2 mikron | 10 mikron | Sıfır |
| Minimum Delik Boyutu | 0.3mm | 0.05mm | 0.5mm | 0.1mm |
| Derinlik Kapasitesi | 20×D | 30×D | 15×D | 100×D |
| Çapak Oluşumu | Orta | Düşük | Yüksek | None |
| Kurulum Karmaşıklığı | Orta | Yüksek | Düşük | Yüksek |
| İşletme Maliyeti | Orta | Yüksek | Düşük | Çok Yüksek |
| En İyi Uygulama | Genel hassasiyet | Ultra-hassas | Prototip/düşük hacim | Sertleştirilmiş malzemeler |
Soğutma Sıvısı ve Talaş Tahliye Stratejileri
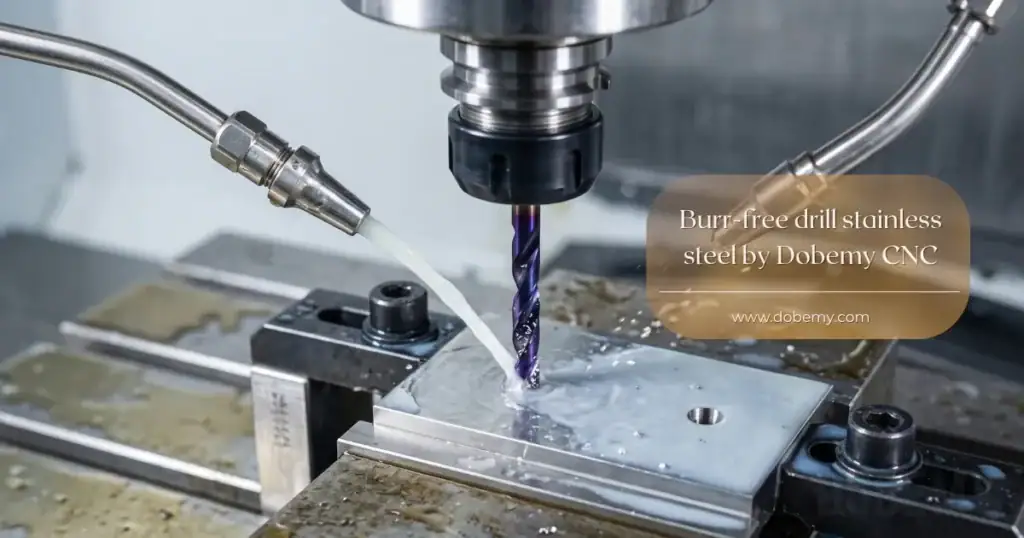
Mikro delme işlemlerinde başarıyı etkili soğutma sıvısı iletimi belirler. Küçük takım çapı ve derin delikler, soğutma sıvısının nüfuz etmesi için zorlayıcı koşullar yaratır. Standart taşkın soğutma genellikle kesim bölgesine etkili bir şekilde ulaşamaz.
İş mili içinden soğutma (TSC), 0,5 mm’nin üzerindeki çaplı delikler için en etkili iletimi sağlar. Soğutma sıvısı takım merkezinden akar, kesici kenarlara doğrudan ulaşır ve talaşları oluklar boyunca yukarı iter. TSC basıncı, takımı kırabilecek hidrolik kuvvetlerden kaçınmak için dikkatle kontrol edilmelidir.
0,5 mm’nin altındaki delikler için, takım mukavemet sınırlamaları nedeniyle takım içi soğutma sistemi pratik olmaktan çıkar. Alternatif yöntemler şunlardır:
- Hassas ölçülmüş yağ sisi ile minimum miktarda yağlama (MQL)
- Gagalama döngüleri arasında darbeli hava üflemesi
- Ultrasonik destekli soğutucu akışkan iletimi
- Spesifik malzemeler için kriyojenik soğutma
Talaş tahliyesi, uygun gagalama döngülerine dayanır. Her gagalama, talaşları temizlemek için iş parçası yüzeyinin üzerine tamamen geri çekilmelidir. Her gagalamanın alt kısmındaki bekleme süreleri, soğutma sıvısının nüfuz etmesine ve talaş kırılmasına olanak tanır. Gagalama dizisi tipik olarak şu modeli takip eder:
- Önceki derinliğin 0,5 mm üzerinde hızlı yaklaşma
- Programlanmış hızda bir peck artışı için ilerleme
- 0,1-0,5 saniye bekleyin
- Boşaltma yüksekliğine hızlı geri çekilme
- Talaş temizleme için bekleme
- Son derinliğe kadar tekrarlayın
İş Parçası Tutma ve Titreşim Kontrolü
İlgili rehber: CNC Delme ve Kılavuzlama Makinesi Alıcı Rehberi: Fabrikalar için Eksiksiz Seçim Kriterleri.
Mikro delme, olağanüstü iş parçası tutucu rijitliği gerektirir. Mikroskobik iş parçası hareketi bile matkap sapmasına, aşırı boyutlu deliklere veya takım kırılmasına neden olur. İş parçası tutucu sistem, hem kesme kuvvetlerine hem de milin yüksek frekanslı titreşimlerine karşı direnç göstermelidir.
Vakum tablalar, düz iş parçaları için deformasyon olmadan mükemmel tutma sağlar. Dağıtılmış tutma kuvveti, ince malzemeleri büktürebilecek yerel gerilimi önler. Düzensiz şekiller için, hassas taşlanmış sıkıştırma yüzeylerine sahip yumuşak çeneli mengene, iş parçası sapmasını minimize eder.
Yüksek iş mili hızlarında titreşim sönümleme kritik hale gelir. Titreşim kaynakları şunları içerir:
- Mil yatağı rezonansları
- Takım tutucu dengesizliği
- Yakındaki ekipmanlardan gelen zemin titreşimleri
- Soğutucu pompası titreşimleri
- Servo Motor Salınımları
Polimer veya kompozit makine gövdeleri kullanılarak yapılan pasif sönümleme, iletilen titreşimleri azaltır. Bazı makineler, titreşimleri gerçek zamanlı olarak algılayan ve etkisiz hale getiren aktif titreşim iptal sistemleri kullanır. Dahili sönümleme elemanlarına sahip takım tutucular da kesici kenarlara titreşim iletimini azaltmaya yardımcı olur.
Makine temeli, titreşim kontrolünde kritik bir rol oynar. İzole beton tabakalar veya pnömatik tesviye ayakları, yer titreşimlerinin delme işlemini etkilemesini önler. Çevresel titreşim incelemeleri, montajdan önce sorunlu frekansların belirlenmesine yardımcı olur.
Malzemeye Özel Delme Parametreleri
Alüminyum Alaşımları
Alüminyumun düşük sertliği ve yüksek ısı iletkenliği, mikro delme işlemini nispeten kolaylaştırır. Ancak yığıntı talaş oluşumu ve talaş yapışması zorluklar yaratır. Temel hususlar şunlardır:
- Parlak yivli keskin kesme kenarları
- Talaş kaynağını önlemek için alkol bazlı soğutucular
- Sürtünmeyi önlemek için daha yüksek ilerleme hızları
- 0,3 mm’nin altındaki delikler için tek oluklu matkaplar
Spesifik alaşım, delme parametrelerini önemli ölçüde etkiler. 2000 ve 7000 serisi alaşımlar, işlenebilirliği artıran bakır ve çinko içerir. 1000 serisi saf alüminyum yapışkan olma eğilimindedir ve artan talaş açılarına sahip daha keskin takımlar gerektirir.
Paslanmaz Çelik
Paslanmaz çelik, mikro delme işlemi sırasında hızla işlem sertleşmesine uğrar. Östenitik dereceler (304, 316), yüksek işlem sertleşme oranları nedeniyle özellikle zorlayıcıdır. Başarılı stratejiler şunları içerir:
- Bekleme olmaksızın tutarlı ilerleme hızları
- Kükürt veya klor bazlı kesme sıvıları
- Karbon çeliğe kıyasla düşük kesme hızları
- Aşırı aşınma öncesinde sık takım değişimi
Ferritik ve martensitik sınıflar daha kolay işlenir ancak yine de dikkatli parametre kontrolü gerektirir. Krom içeriği, takım aşınmasını hızlandıran sert karbürler oluşturur. AlTiN veya nanokompozit yapılar gibi premium kaplamalar, bu malzemelerde takım ömrünü uzatır.
Sertleştirilmiş Çelik
45 HRC’nin üzerindeki sertleştirilmiş çeliğin delinmesi özel yaklaşımlar gerektirir. Karbür mikro matkaplar, uygun parametrelerle 55 HRC’ye kadar malzemeleri işleyebilir. Bu sertliğin ötesinde, EDM delme daha pratik hale gelir. Karbür delme için:
- Premium nano-taneli karbür aletler kullanın
- Yumuşak çeliğe kıyasla hızları %50 oranında azaltın
- Takım sapmasını önlemek için adım derinliğini minimize edin
- Kritik özellikler için EDM ile pilot delikleri değerlendirin
Takım geometrisi modifikasyonları sert malzemelerde yardımcı olur. Azaltılmış helis açıları daha fazla mukavemet sağlar. Daha kalın gövde tasarımları sapmaya karşı direnç gösterir. Güçlendirilmiş kesici kenarlara sahip özel uç geometrileri, standart tasarımlara göre yüksek gerilmelere daha iyi dayanır.
Plastikler ve Kompozitler
Metalik olmayan malzemeler farklı zorluklar yaratır. Plastikler eriyebilir ve takımlara yapışabilir. Kompozitler, aşındırıcı lifler nedeniyle hızlı takım aşınmasına neden olur. Başarılı yaklaşımlar şunları içerir:
- Kompozitler için elmas kaplamalı takımlar
- Isıya duyarlı plastikler için hava soğutma
- Düşük ilerleme hızlarıyla daha yüksek devirler
- Çıkış çapağını önlemek için destek malzemesi
Her plastik türü belirli parametreler gerektirir. Akrilik, keskin kesici uçlar ve uygun hızlarla temiz bir şekilde delinir. Polikarbonat kesici uçları yakalama eğilimindedir ve azaltılmış talaş açıları gerektirir. PTFE ve diğer floropolimerler son derece keskin kenarlara ve minimum ısı oluşumuna ihtiyaç duyar.
Mikro Delme İşlemleri İçin Delme Öncesi Kontrol Listesi
İlgili rehber: HVAC ve Isı Eşanjörü İmalatı için Delme ve Kılavuz Açma Makineleri.
Mikro delme işlemlerine başlamadan önce, bu kritik öğeleri doğrulayın:
• Takım muayenesi: Matkap uç durumunu büyütme altında talaş veya aşınma açısından kontrol edin
• Salgı ölçümü: Çalışma hızında toplam gösterge salgısının (TIR) spesifikasyon dahilinde olduğunu doğrulayın
• Soğutma sistemi: Basıncın, akış hızının ve konsantrasyonun gereksinimleri karşıladığını onaylayın
• İş parçası fikstürü: Sıkma rijitliğini test edin ve iş parçası hareketinin olmadığını doğrulayın
• Program doğrulama: Spesifik malzeme için ilerleme hızlarını, hızları ve kademeli delme çevrimlerini gözden geçirin
• Makine ısıtma: Termal koşulları stabilize etmek için mil ısıtma çevrimini çalıştırın
• İlk parça muayenesi: İlk delik doğrulaması için ölçüm yöntemini planlayın
• Takım ömrü takibi: Malzeme ve delik spesifikasyonlarına göre sayaç limitlerini ayarlayın
Kalite Kontrol ve Muayene Yöntemleri
Mikro deliklerin muayenesi özel metroloji ekipmanı gerektirir. Standart pim kalibreler ve optik komparatörler doğru ölçüm için gerekli çözünürlükten yoksundur. Yaygın muayene yöntemleri şunları içerir:
Optik Ölçüm Sistemleri: Yüksek büyütmeli optiklere sahip video ölçüm makineleri, delik çapını, konumunu ve yuvarlakığını ölçer. Kenar tespit algoritmaları, delik sınırlarını mikron altı doğrulukla belirler.
Temas Problaması: 0,1 mm’ye kadar uç çapına sahip mikro problar, delik geometrisini fiziksel olarak ölçer. Prob sapması, delik boyutunu ve form hatalarını gösterir.
BT Tarama: Endüstriyel bilgisayarlı tomografi, tahribatsız iç muayene sağlar. Bu yöntem, diğer yöntemlerin tespit edemediği kör deliklerin içindeki çapakları, çatlakları veya kalıntıları ortaya çıkarır.
Replika Kalıplama: Silikon kauçuk bileşikleri mikro deliklerin negatif izlenimlerini oluşturur. Replikalar kesilerek mikroskop altında ölçülebilir ve böylece yüzey kalitesi ile çapak oluşumu değerlendirilebilir.
Kalite kontrolü birkaç kritik parametreyi ele almalıdır:
- Delik çapı toleransı (genellikle ±0.01mm veya daha dar)
- Referans özelliklerine göre konum doğruluğu
- Yüzeye dik açılılık
- Delik içi yüzey pürüzlülüğü
- Giriş ve çıkışta çapak yüksekliği
- Yeniden katılaşma tabakası veya ısıdan etkilenmiş bölge varlığı
İstatistiksel süreç kontrolü (SPC), üretimde tutarlı kaliteyi korumaya yardımcı olur. Delik çapı ve pozisyonu gibi temel ölçümleri birden fazla parça üzerinde takip edin. Kontrol grafikleri, parçalar spesifikasyondan çıkmadan önce süreç kaymasını belirler.
Yaygın Mikro Delme Sorunlarının Giderilmesi
Aşırı Çapak Oluşumu
Delik giriş ve çıkışındaki çapaklar parça kalitesini düşürür ve ikincil işlemler gerektirir. Yaygın nedenler şunlardır:
- Kesme kenarlarının körelmesi malzemenin kesilmek yerine itilmesine neden olur
- Malzeme için yanlış uç açısı
- Delik çıkışında yetersiz destek desteği
- Son çıkışta aşırı ilerleme hızı
Önce takım durumunuzu kontrol edin. Mikro delme işleminde, kenar aşınmasındaki en küçük artış bile çapak oluşumunu önemli ölçüde artırır. Matkap ucunu yüksek büyütme altında kontrol ederek yongalanma veya yuvarlanma olup olmadığını inceleyin. Çıkış çapağını minimize etmek için delme derinliğinin son 0,1 mm’sinde besleme hızını azaltmayı değerlendirin.
Büyük Boy veya Konik Delikler
Boyutsal hatalar genellikle şunlardan kaynaklanır:
- Mil veya takım tutucu aşırı salınım
- Yanal kuvvetlerden kaynaklanan takım sapması
- Takım titreşimine neden olan yanlış hızlar
- Talaş tekrar kesimi deliği genişletir
Mil ekseni salınımını sadece statik olarak değil, çalışma hızında ölçün. Dinamik salınım, yatak boşlukları ve termal büyüme nedeniyle genellikle statik ölçümleri aşar. Delik delme çevrimlerinin deliğe yeniden girmeden önce talaşları tamamen boşalttığını doğrulayın.
Sık Takım Kırılması
Mikro matkap kırılması üretimi aksatır ve iş parçası hasarı riski oluşturur. İnceleme şunları kapsamalıdır:
- Ani ilerleme hızı değişiklikleri veya ivme artışları
- Oluk içinde talaş sıkışması
- Delme sırasında soğutma sıvısı kesintisi
- İş parçası hareketi veya titreşim
CNC programını yumuşak hareket profilleri için kontrol edin. Hızlı konumlandırma hareketlerinin iş parçasının üzerinde yeterli boşluk içerdiğini doğrulayın. Soğutma sıvısı basıncının delme döngüsü boyunca tutarlı kaldığını onaylayın.
Kötü Delik Konum Hassasiyeti
Konum hataları birden fazla kaynaktan birikir:
- Makine eksenlerinde termal sapma
- Giriş sırasında takım sapması
- İş parçası referans noktası hataları
- Yanlış takım uzunluğu kompanzasyonu
Hassas işlemlerden önce ısınma döngülerini uygulayın. Mikro delme işleminden önce daha büyük, rijit bir takımla nokta delmeyi düşünün. İş parçası hizalamasının ve referans yüzeylerinin belirtilen toleranslara uygunluğunu doğrulayın.
Mikro delme işlemini üretiminize entegre etmeye hazır mısınız? Malzeme özellikleri, 0,1mm ile 3mm arasında delik boyutları, varsa diş gereksinimleri ve aylık parti miktarlarını içeren teknik çiziminizi DOBEMY’ye gönderin. Uygulama mühendislerimiz gereksinimlerinizi inceleyecek ve özel ihtiyaçlarınıza uygun optimum mikro delme konfigürasyonunu önerecektir.