

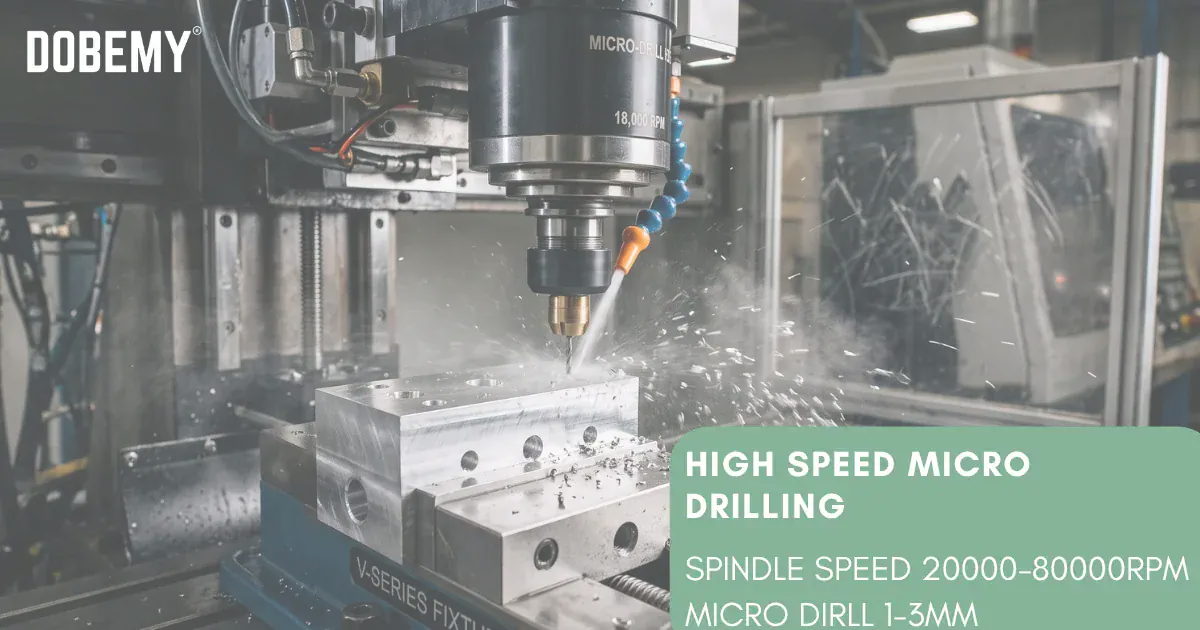
Die Mikrobohrmaschinenfähigkeit von 0,1 mm stellt einen kritischen Schwellenwert in der Präzisionsfertigung dar. Wenn Ihre Produktion Bohrungen zwischen 0,1 mm und 3 mm Durchmesser erfordert, erzeugen Standardbohrgeräte häufig übermäßige Grate, übergroße Bohrungen oder gebrochene Werkzeuge. Dieser Leitfaden untersucht die Gerätespezifikationen, Werkzeuganforderungen und Prozesssteuerungen, die für konsistente Mikrobohrergebnisse in Produktionsumgebungen erforderlich sind.
Wichtigste Erkenntnisse
- Mikrobohren erfordert hohe Spindle Speed (20.000-80.000 RPM) und präzise Rundlaufkontrolle unter 3 Mikron
- Die Werkzeugauswahl hängt vom Lochdurchmesser, dem Tiefen-Durchmesser-Verhältnis und der Materialhärte ab
- Tieflochbohrzyklen verhindern Spanverdichtung und reduzieren Wärmeentwicklung in kleinen Bohrungen
- Ordnungsgemäße Kühlmittelzufuhr und Spanabfuhr sind entscheidend für die Gratkontrolle
- Spannsteifigkeit und Schwingungsdämpfung wirken sich direkt auf die Lochqualität aus
Anforderungen an das Mikrobohren verstehen
Verwandte Anleitung: Können automatische Be-/Entladesysteme hinzugefügt werden? Vollautomatisierte Produktion erreichen.
Mikrobohren unterscheidet sich grundlegend von konventionellen Bohrverfahren. Die kleinen Werkzeugdurchmesser schaffen einzigartige Herausforderungen bei der Spanabfuhr, Wärmeableitung und Werkzeugdurchbiegung. Ein Bohrer mit 0,5 mm Durchmesser hat eine ungefähr 400-mal kleinere Querschnittsfläche als ein 10-mm-Bohrer, was ihn weitaus anfälliger für Bruch durch Querkräfte oder Spanverdichtung macht.
Die Schneidekinematik verändert sich im Mikromaßstab erheblich. Oberflächengüte-Schwankungen, die bei größeren Bohrungen vernachlässigbar sind, werden bei Mikrobohrungen zu kritischen Defekten. Ein 5-Mikrometer-Grat macht nur 0,05% eines 10-mm-Bohrungsdurchmessers aus, wird aber zu 5% eines 0,1-mm-Bohrungsdurchmessers. Dieser Maßstabsunterschied erfordert unterschiedliche Ansätze bei der Werkzeugauswahl, der Maschinenkonfiguration und der Prozesskontrolle.
Das Materialverhalten ändert sich auch im Mikromaßstab. Verfestigungseffekte konzentrieren sich in kleineren Zonen um Mikrobohrungen. Thermische Effekte werden ausgeprägter, da die reduzierte Werkzeugmasse Wärme nicht effektiv aufnehmen und ableiten kann. Diese Faktoren kombiniert machen Mikrobohren zu einem der anspruchsvollsten metallverarbeitenden Verfahren.
Produktionsumgebungen stehen vor zusätzlichen Herausforderungen, die über Laborbedingungen hinausgehen. Die Aufrechterhaltung gleichbleibender Qualität über Tausende von Bohrungen erfordert eine robuste Prozesskontrolle. Temperaturschwankungen im Tagesverlauf beeinflussen die Maschinengenauigkeit und die Werkzeugleistung. Die Bedienerkompetenz wird entscheidend beim Umgang mit Werkzeugen, die mit bloßem Auge kaum sichtbar sind.
Überlegungen zu Spindeldrehzahl und Vorschubgeschwindigkeit
Hohe Spindelgeschwindigkeiten sind für Mikrobohrvorgänge unerlässlich. Die Formel für die Schnittgeschwindigkeit (RPM = Schnittgeschwindigkeit × 1000 / π × Durchmesser) zeigt, dass die Aufrechterhaltung angemessener Schnittgeschwindigkeiten für kleine Durchmesser exponentiell höhere Drehzahlen erfordert. Während ein 10-mm-Bohrer bei der Bearbeitung von Aluminium mit 1.000 U/min arbeiten könnte, benötigt ein 0,1-mm-Bohrer theoretische Geschwindigkeiten von annähernd 100.000 U/min für die gleiche Schnittgeschwindigkeit.
Die meisten Mikrobohr-Anwendungen arbeiten zwischen 20.000 und 80.000 U/min, abhängig von:
- Werkzeugdurchmesser und Material
- Werkstoffeigenschaften des Werkstücks
- Anforderungen an die Bohrungstiefe
- Verfügbare Kühlmittel-Zuführmethoden
- Maschinenspindel-Leistungsmerkmale
Die Vorschubgeschwindigkeiten erfordern eine sorgfältige Abstimmung. Eine zu langsame Geschwindigkeit führt zu Reibung und Kaltverfestigung. Eine zu hohe Geschwindigkeit führt zu sofortigem Werkzeugbruch. Der Vorschub pro Umdrehung liegt typischerweise zwischen 0,5% und 2% des Bohrerdurchmessers. Bei einem Bohrer mit 0,5 mm Durchmesser bedeutet dies einen Vorschub zwischen 0,0025 mm und 0,01 mm pro Umdrehung.
Die Beschleunigungs- und Verzögerungssteuerung wird bei hohen Geschwindigkeiten kritisch. Plötzliche Geschwindigkeitsänderungen erzeugen Trägheitskräfte, die Mikrobohrer sofort brechen können. Moderne CNC-Steuerungen verwenden S-Kurven-Beschleunigungsprofile, um diese Kräfte während Schnellbewegungen und Bohrzyklen zu minimieren. Die Beschleunigungsrampenzeit sollte bei Spindelgeschwindigkeiten über 40.000 U/min mindestens 0,5 Sekunden betragen.
Auswahl des richtigen Mikrobohrmaschinensystems 0,1 mm
Verwandte Anleitung: Fehlerbehebung bei Gewindebruch in CNC-Bohr- und Gewindeproduktion.
Die Auswahl geeigneter Ausrüstung für Mikrobohren erfordert die Bewertung mehrerer Faktoren über die grundlegende Spindeldrehzahl hinaus. Die Maschinenstruktur muss außergewöhnliche Steifigkeit und thermische Stabilität bieten. Selbst kleine thermische Ausdehnungen können Positionsfehler verursachen, die die Lochtoleranzen überschreiten.
Zu bewertende wichtige Maschinenspezifikationen umfassen:
- Spindellauf bei Betriebsdrehzahl (nicht nur statisch)
- Positioniergenauigkeit und Wiederholgenauigkeit
- Thermische Kompensationsfähigkeiten
- Schwingungsisolierungsmerkmale
- Steuerungsauflösung und Reaktionszeit
- Verfügbare Werkzeugaufnahmesysteme
- Kühlmittelzufuhr-Optionen
Luftgelagerte Spindeln bieten die beste Leistung für ultrapräzises Mikrobohren. Diese Spindeln erreichen Rundlaufwerte unter 1 Mikrometer und können mit Drehzahlen von über 100.000 U/min betrieben werden. Sie benötigen jedoch saubere, trockene Druckluft und haben im Vergleich zu konventionellen Lagern ein begrenztes Drehmoment.
Werkzeugauswahl für verschiedene Bohrungsgrößen
0,1 mm bis 0,5 mm Bereich
Dieser Bereich erfordert spezielle Mikrobohrer mit bestimmten geometrischen Eigenschaften:
- Einflutige Ausführungen für maximale Kernfestigkeit
- Hartmetallsorten mit feiner Korngröße (0,2-0,5 Mikrometer)
- Spitzenwinkel zwischen 90° und 118° für Zentrierstabilität
- Spezialbeschichtungen wie diamantähnlicher Kohlenstoff (DLC) zur Reibungsreduzierung
Werkzeughalter müssen eine außergewöhnliche Rundlaufgenauigkeit bieten. Standardspannzangen überschreiten häufig die akzeptablen Rundlaufgrenzen für Mikrobohrungen. Hydraulische oder Schrumpffutter erreichen typischerweise die erforderliche Rundlauftoleranz von 3 Mikron. Der Werkzeugschaftdurchmesser beeinflusst die Steifigkeit erheblich. Größere Schäfte reduzieren die Durchbiegung, begrenzen jedoch die minimale Lochgröße.
0,5 mm bis 1,0 mm Bereich
Dieser mittlere Bereich ermöglicht mehr Werkzeugoptionen:
- Zweischneidige Designs werden für eine bessere Spanabfuhr realisierbar
- Standard-Spitzenwinkel von 118° oder 135° eignen sich für die meisten Materialien
- TiAlN- oder AlCrN-Beschichtungen verlängern die Werkzeuglebensdauer
- Abgesetzte Schaftkonstruktionen bieten bessere Steifigkeit
Bohrlochzyklen mit Spanbrechen werden in diesem Bereich unerlässlich. Die erhöhte Bohrtiefe im Verhältnis zum Durchmesser führt zu Herausforderungen bei der Spanabfuhr. Die Zustiegtiefen liegen typischerweise zwischen dem 0,5- bis 1,5-fachen des Bohrerdurchmessers. Jeder Zustich muss vollständig zurückgezogen werden, um die Späne effektiv abzuführen.
1,0 mm bis 3,0 mm Bereich
Größere Mikrobohrer bieten mehr Flexibilität:
- Standardbohrgeometrien funktionieren für viele Anwendungen
- Dreischneiden-Designs möglich für Aluminium und weiche Materialien
- Durchkühlungsbohrer verbessern die Spanabfuhr
- Spiraldesigns mit variablem Steigungswinkel reduzieren Vibrationen
Dieser Bereich überbrückt Mikro- und konventionelles Bohren. Die Maschinenauswahl hängt mehr von Präzisionsanforderungen als von reinen Größenbeschränkungen ab. Viele hochpräzise CNC-Maschinen können diesen Bereich effektiv mit geeigneter Werkzeugausstattung und Parametern bewältigen.
Vergleich der Maschinenkonfigurationen
Verwandte Anleitung: Fließbohren vs. konventionelles Bohren für dünnwandige Metallteile: Vollständige Span-.
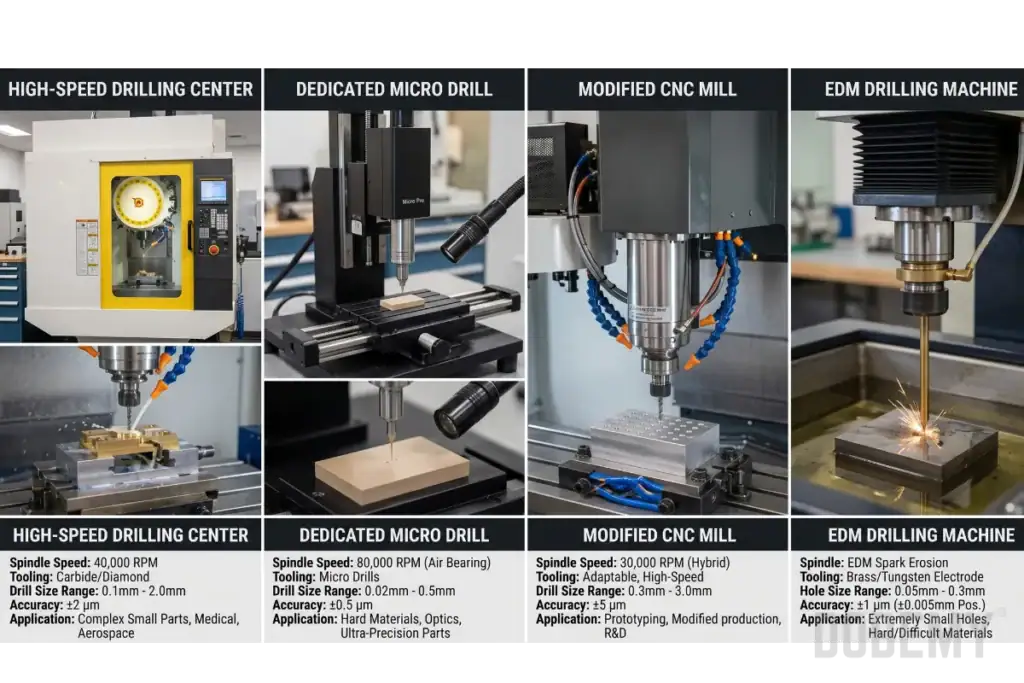
| Merkmal | Hochgeschwindigkeits-Bohrzentrum | Dedizierte Mikro-Bohrmaschine | Modifizierte CNC-Fräsmaschine | EDM-Bohren |
|---|---|---|---|---|
| Maximale Spindeldrehzahl | 40.000 U/min | 80.000 U/min | 20.000 U/min | N/A |
| Rundlaufkontrolle | 5 Mikrometer | 2 Mikrometer | 10 Mikrometer | Null |
| Minimale Bohrungsgröße | 0.3mm | 0.05mm | 0.5mm | 0.1mm |
| Tiefenkapazität | 20×D | 30×D | 15×D | 100×D |
| Gratbildung | Moderat | Niedrig | Hoch | None |
| Einrichtungskomplexität | Mittel | Hoch | Niedrig | Hoch |
| Betriebskosten | Mittel | Hoch | Niedrig | Sehr hoch |
| Beste Anwendung | Allgemeine Präzision | Ultrapräzision | Prototyp/Kleinserien | Gehärtete Materialien |
Kühlmittel- und Späneabfuhrstrategien
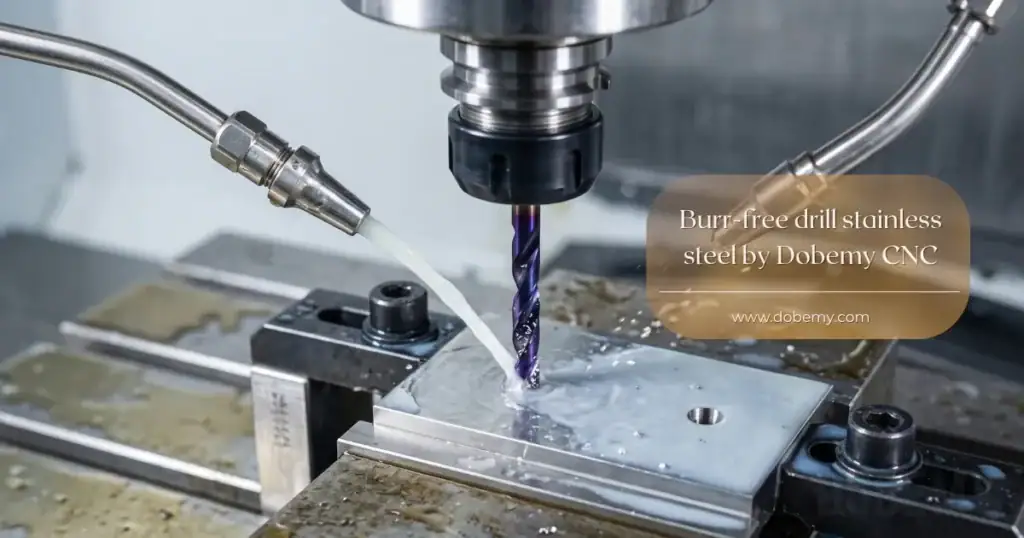
Eine effektive Kühlmittelzufuhr bestimmt den Erfolg beim Mikrobohren. Der kleine Werkzeugdurchmesser und tiefe Bohrungen schaffen herausfordernde Bedingungen für die Kühlmitteldurchdringung. Standardüberflutungskühlung kann die Schneidzone oft nicht effektiv erreichen.
Kühlmittel durch die Spindel (TSC) bietet die effektivste Zufuhr für Bohrungen mit einem Durchmesser über 0,5 mm. Das Kühlmittel fließt durch die Werkzeugmitte, erreicht direkt die Schneidkanten und befördert die Späne durch die Spannuten nach oben. Der TSC-Druck muss sorgfältig kontrolliert werden, um hydraulische Kräfte zu vermeiden, die das Werkzeug brechen könnten.
Für Bohrungen unter 0,5 mm wird die Kühlmittelzufuhr durch das Werkzeug aufgrund von Festigkeitsbeschränkungen des Werkzeugs unpraktisch. Alternative Methoden umfassen:
- Minimalmengen-Schmierung (MQL) mit präzise dosiertem Ölnebel
- Luftstoß mit Druckluft zwischen den Pickvorgängen
- Ultraschallunterstützte Kühlmittelzufuhr
- Kryogene Kühlung für spezifische Materialien
Die Späneabfuhr hängt von ordnungsgemäßen Anbohrzyklen ab. Jeder Anbohrzyklus muss vollständig über die Werkstückoberfläche zurückgezogen werden, um Späne zu entfernen. Verweilzeiten am Ende jedes Anbohrschritts ermöglichen das Eindringen von Kühlmittel und das Brechen der Späne. Die Anbohrsequenz folgt typischerweise diesem Muster:
- Schneller Anfahrt auf 0,5 mm über der vorherigen Tiefe
- Mit programmierter Vorschubgeschwindigkeit für ein Einstechinkrement vorschubhaltend fahren
- Verweilen für 0,1-0,5 Sekunden
- Schneller Rückzug auf Freifahrhöhe
- Verweilzeit zum Spanräumen
- Wiederholen bis zur endgültigen Tiefe
Werkstückspannung und Schwingungsdämpfung
Verwandte Anleitung: CNC-Bohr- und Gewindeschneidmaschinen-Kaufratgeber: Vollständige Auswahlkriterien für Fa.
Mikrobohrungen erfordern außergewöhnliche Werkstückspannungssteifigkeit. Selbst mikroskopische Werkstückbewegungen verursachen Bohrerwandern, übergroße Bohrungen oder Werkzeugbruch. Das Werkstückspannsystem muss sowohl Schnittkräften als auch Hochfrequenzschwingungen der Spindel widerstehen.
Vakuumspannfutter bieten eine ausgezeichnete Halterung für flache Werkstücke ohne Verformung. Die verteilte Haltekraft verhindert lokalisierte Spannungen, die dünne Materialien verformen könnten. Für unregelmäßige Formen minimieren Weichbackenschraubstöcke mit präzisionsgeschliffenen Spannflächen die Werkstückdurchbiegung.
Schwingungsdämpfung wird bei hohen Drehzahlen kritisch. Schwingungsquellen umfassen:
- Spindellagerresonanzen
- Werkzeughalter-Unwucht
- Bodenschwingungen durch nahegelegene Ausrüstung
- Kühlmittelpumpe Pulsationen
- Servo Motor-Schwingungen
Passive Dämpfung durch Polymer- oder Verbundwerkstoff-Maschinenbetten reduziert übertragene Vibrationen. Einige Maschinen verwenden aktive Schwingungsauslöschungssysteme, die Vibrationen in Echtzeit erkennen und entgegenwirken. Werkzeughalter mit integrierten Dämpfungselementen helfen ebenfalls, die Vibrationsübertragung auf die Schneidkanten zu reduzieren.
Das Maschinenfundament spielt eine entscheidende Rolle bei der Schwingungskontrolle. Isolierte Betonfundamente oder pneumatische Nivellierfüße verhindern, dass Bodenschwingungen den Bohrprozess beeinträchtigen. Umgebungsschwingungsmessungen helfen, problematische Frequenzen vor der Installation zu identifizieren.
Materialspezifische Bohrparameter
Aluminiumlegierungen
Die geringe Härte und hohe Wärmeleitfähigkeit von Aluminium machen es relativ einfach zu mikrobohren. Allerdings stellen Aufbauschneidenbildung und Spananhaftung Herausforderungen dar. Wichtige Überlegungen umfassen:
- Scharfe Schneidkanten mit polierten Spannuten
- Kühlmittel auf Alkoholbasis zur Verhinderung von Spanverschweißungen
- Höhere Vorschubgeschwindigkeiten zur Vermeidung von Reibung
- Einschneidenbohrer für Bohrungen unter 0,3 mm
Die spezifische Legierung beeinflusst die Bohrparameter erheblich. Legierungen der Serien 2000 und 7000 enthalten Kupfer und Zink, die die Zerspanbarkeit verbessern. Reinaluminium der Serie 1000 neigt dazu, klebrig zu sein und erfordert schärfere Werkzeuge mit vergrößerten Spanwinkeln.
Rostfreier Stahl
Rostfreier Stahl verfestigt sich beim Mikrobohren schnell. Die austenitischen Sorten (304, 316) sind aufgrund ihrer hohen Verfestigungsrate besonders anspruchsvoll. Erfolgreiche Strategien umfassen:
- Konstante Vorschubgeschwindigkeiten ohne Verweilzeiten
- Schwefel- oder chlorbasierte Kühlschmierstoffe
- Reduzierte Schnittgeschwindigkeiten im Vergleich zu Kohlenstoffstahl
- Häufiger Werkzeugwechsel vor übermäßigem Verschleiß
Ferritische und martensitische Güten lassen sich leichter bearbeiten, erfordern jedoch weiterhin eine sorgfältige Parameterkontrolle. Der Chromgehalt bildet harte Karbide, die den Werkzeugverschleiß beschleunigen. Hochwertige Beschichtungen wie AlTiN oder Nanokomposit-Strukturen verlängern die Werkzeugstandzeit bei diesen Materialien.
Gehärteter Stahl
Das Bohren von gehärtetem Stahl über 45 HRC erfordert spezialisierte Ansätze. Hartmetall-Mikrobohrer können Materialien bis 55 HRC mit geeigneten Parametern bearbeiten. Über diese Härte hinaus wird das EDM-Bohren praktischer. Für das Hartmetallbohren:
- Verwenden Sie hochwertige Hartmetallwerkzeuge mit Nanokorn-Struktur
- Geschwindigkeiten im Vergleich zu weichem Stahl um 50 % reduzieren
- Minimieren Sie die Einstechtiefe, um Werkzeugdurchbiegung zu vermeiden
- Erwägen Sie Vorbohrungen mit EDM für kritische Merkmale
Werkzeuggeometriemodifikationen helfen bei harten Materialien. Reduzierte Steigungswinkel bieten mehr Festigkeit. Dickere Stegausführungen widerstehen der Durchbiegung. Spezielle Spitzengeometrien mit verstärkten Schneidkanten überstehen die hohen Belastungen besser als Standardausführungen.
Kunststoffe und Verbundwerkstoffe
Nichtmetallische Werkstoffe stellen unterschiedliche Herausforderungen dar. Kunststoffe können schmelzen und an Werkzeugen haften bleiben. Verbundwerkstoffe verursachen durch abrasive Fasern schnellen Werkzeugverschleiß. Erfolgreiche Ansätze umfassen:
- Diamantbeschichtete Werkzeuge für Verbundwerkstoffe
- Luftkühlung für wärmeempfindliche Kunststoffe
- Höhere Geschwindigkeiten bei reduzierten Vorschüben
- Rückseitenmaterial zur Vermeidung von Austrittsgraten
Jede Kunststoffart erfordert spezifische Parameter. Acryl lässt sich mit scharfen Werkzeugen und angemessenen Geschwindigkeiten sauber bohren. Polycarbonat neigt dazu, Werkzeuge zu greifen und erfordert reduzierte Spanwinkel. PTFE und andere Fluorpolymere benötigen extrem scharfe Kanten und minimale Wärmeentwicklung.
Checkliste vor dem Bohren für Mikrobohrvorgänge
Verwandte Anleitung: Bohr- und Gewindeschneidmaschinen für die Herstellung von HVAC- und Wärmetauschern.
Vor Beginn der Mikrobohrvorgänge überprüfen Sie diese kritischen Punkte:
• Werkzeuginspektion: Prüfen Sie den Zustand der Bohrerspitze unter Vergrößerung auf Späne oder Verschleiß
• Rundlaufmessung: Überprüfen Sie, ob der Gesamtrundlauffehler (TIR) bei Betriebsgeschwindigkeit innerhalb der Spezifikation liegt
• Kühlsystem: Bestätigen Sie, dass Druck, Durchflussrate und Konzentration den Anforderungen entsprechen
• Werkstückspannung: Testen Sie die Spannsteifigkeit und überprüfen Sie, dass keine Werkstückbewegung vorliegt
• Programmüberprüfung: Überprüfen Sie Feed Rate, Drehzahlen und Tieflochbohrzyklen für das spezifische Material
• Maschinenaufwärmung: Führen Sie den Spindelaufwärmzyklus durch, um thermische Bedingungen zu stabilisieren
• Erstmusterprüfung: Planen Sie die Messmethode zur Verifizierung des ersten Bohrlochs
• Standzeit-Tracking: Legen Sie Zählergrenzen basierend auf Material und Bohrungsspezifikationen fest
Qualitätskontrolle und Prüfmethoden
Die Inspektion von Mikrobohrungen erfordert spezialisierte Messgeräte. Herkömmliche Lehrdorne und optische Komparatoren verfügen nicht über die erforderliche Auflösung für präzise Messungen. Gängige Inspektionsmethoden umfassen:
Optische Messsysteme: Videomessmaschinen mit hochvergrößernder Optik messen Lochdurchmesser, Position und Rundheit. Kantenerkennungsalgorithmen identifizieren Lochgrenzen mit Submikron-Genauigkeit.
Kontakttastung: Mikrotaster mit Spitzendurchmessern bis zu 0,1 mm messen die Bohrungsgeometrie physisch. Die Tasterauslenkung zeigt Bohrungsgröße und Formfehler an.
CT-Scannen: Die industrielle Computertomographie ermöglicht eine zerstörungsfreie Inspektion des Inneren. Diese Methode zeigt Grate, Risse oder Ablagerungen in Sacklöchern auf, die mit anderen Methoden nicht erkannt werden können.
Replikaformung: Silikonkautschuk-Compounds erzeugen negative Abdrücke von Mikrobohrungen. Die Replikate können geschnitten und unter Mikroskopen vermessen werden, um die Oberflächengüte und Gratbildung zu bewerten.
Die Qualitätskontrolle muss mehrere kritische Parameter berücksichtigen:
- Bohrungsdurchmessertoleranz (typischerweise ±0,01 mm oder enger)
- Positionsgenauigkeit relativ zu Bezugselementen
- Rechtwinkligkeit zur Oberfläche
- Oberflächenrauheit innerhalb der Bohrung
- Grathöhe am Ein- und Austritt
- Vorhandensein einer Umschmelzschicht oder wärmebeeinflussten Zone
Die statistische Prozesskontrolle (SPC) trägt dazu bei, eine gleichbleibende Qualität in der Produktion aufrechtzuerhalten. Erfassen Sie wichtige Messgrößen wie Bohrungsdurchmesser und Position über mehrere Teile hinweg. Regelkarten identifizieren Prozessabweichungen, bevor Teile außerhalb der Spezifikation fallen.
Fehlerbehebung bei häufigen Mikrobohrungs-Problemen
Übermäßige Gratbildung
Grate an Bohrlochein- und -ausgang verringern die Teilequalität und erfordern Nachbearbeitungen. Häufige Ursachen sind:
- Stumpfe Schneidkanten verursachen Materialverdrängung statt Schneiden
- Falscher Spitzenwinkel für das Material
- Unzureichende Abstützung am Bohrlochausgang
- Zu hohe Vorschubgeschwindigkeit beim finalen Durchbruch
Überprüfen Sie zunächst den Zustand Ihres Werkzeugs. Selbst geringfügiger Schneidenverschleiß erhöht die Gratbildung beim Mikrobohren erheblich. Kontrollieren Sie die Bohrspitze unter Vergrößerung auf Absplitterungen oder Abrundungen. Erwägen Sie, die Vorschubgeschwindigkeit für die letzten 0,1 mm der Bohrtiefe zu reduzieren, um Austrittsgraten zu minimieren.
Übergroße oder konische Bohrungen
Dimensionsfehler resultieren häufig aus:
- Übermäßiger Rundlauf in der Spindel oder im Werkzeughalter
- Werkzeugabweichung durch Seitenkräfte
- Falsche Geschwindigkeiten verursachen Werkzeugvibrationen
- Spanwiederbearbeitung vergrößert das Loch
Messen Sie den Spindelrundlauf bei Betriebsgeschwindigkeit, nicht nur statisch. Dynamischer Rundlauf übertrifft oft statische Messungen aufgrund von Lagerspielen und thermischer Ausdehnung. Stellen Sie sicher, dass Tiefbohrzyklen die Späne vollständig evakuieren, bevor sie erneut in die Bohrung eintreten.
Häufiger Werkzeugbruch
Mikrobohrer-Bruch unterbricht die Produktion und birgt das Risiko einer Werkstückbeschädigung. Die Untersuchung sollte Folgendes prüfen:
- Plötzliche Änderungen der Vorschubgeschwindigkeit oder Beschleunigungsspitzen
- Spanpackung in Spannuten
- Kühlmittelunterbrechung beim Bohren
- Werkstückbewegung oder -vibration
Überprüfen Sie das CNC-Programm auf gleichmäßige Bewegungsprofile. Stellen Sie sicher, dass Eilgangbewegungen ausreichenden Abstand über dem Werkstück aufweisen. Bestätigen Sie, dass der Kühlmitteldruck während des gesamten Bohrzyklus konstant bleibt.
Schlechte Positionsgenauigkeit der Bohrung
Positionsfehler akkumulieren aus mehreren Quellen:
- Thermische Drift in Maschinenachsen
- Werkzeugdurchbiegung beim Eintritt
- Werkstück-Bezugsfehler
- Falsche Werkzeuglängenkompensation
Führen Sie Aufwärmzyklen vor Präzisionsoperationen durch. Erwägen Sie das Ankörnen mit einem größeren, stabilen Werkzeug vor dem Mikrobohren. Überprüfen Sie, ob die Werkstückausrichtung und die Bezugsflächen die angegebenen Toleranzen einhalten.
Bereit, Mikrobohren in Ihrer Produktion zu implementieren? Senden Sie DOBEMY Ihre technische Zeichnung mit Materialspezifikationen, Lochgrößen von 0,1 mm bis 3 mm, Gewindeanforderungen falls zutreffend und monatliche Stückzahlen. Unsere Anwendungsingenieure werden Ihre Anforderungen prüfen und die optimale Mikrobohrkonfiguration für Ihre spezifischen Bedürfnisse empfehlen.