

Una macchina CNC per foratura e maschiatura dell’acciaio esegue fori e filettature su lamiera d’acciaio in un’unica configurazione, sostituendo la tracciatura manuale, le trappanatici magnetiche e la maschiatura a mano. La macchina giusta dipende dalle dimensioni della lamiera, dal grado dell’acciaio, dalle dimensioni dei fori e delle filettature e dal numero di pezzi lavorati per turno.
Punti Chiave
- Abbina il formato della macchina—processore dedicato per lamiere, sistema a portale o centro di lavoro verticale—alle dimensioni, allo spessore e al volume di produzione delle tue lamiere prima di confrontare le specifiche.
- La coppia del mandrino a basso numero di giri è più importante della potenza di picco per la maschiatura dell’acciaio; richiedi la curva di coppia e un taglio di prova sul tuo materiale e sulla tua dimensione di filetto.
- La capacità di maschiatura rigida, un bloccaggio del pezzo adeguato in prossimità del foro e un’efficace evacuazione dei trucioli sono i tre fattori che influenzano maggiormente la qualità della filettatura e la durata dei maschi nelle lamiere in acciaio.
- Le dimensioni massime pubblicate delle lamiere, i diametri di foratura e le dimensioni dei filetti potrebbero non essere tutti applicabili contemporaneamente sulla stessa configurazione—verifica i limiti per il tuo specifico lavoro.
- Chiedi a ogni fornitore una dimostrazione del ciclo su un pezzo rappresentativo, inclusi caricamento, cambio utensili e riposizionamento, non solo il tempo di lavorazione.
Questa guida illustra i tipi di macchine disponibili, i requisiti di mandrino e maschiatura rilevanti per l’acciaio, il bloccaggio del pezzo e la gestione dei trucioli, nonché gli aspetti da verificare con qualsiasi fornitore prima di prendere un impegno. Si concentra sulla lamiera piana in acciaio—non su travi strutturali, profilati o tubi, che richiedono attrezzature diverse.
Macchine a piano fisso vs. Macchine a profilo vs. VMC
Guida correlata: Guida all’acquisto di macchine CNC per foratura e maschiatura.
Non ogni macchina CNC che fora e filetta l’acciaio è progettata per la lamiera. Tre grandi categorie servono lavori diversi, e confonderle porta a errori costosi.
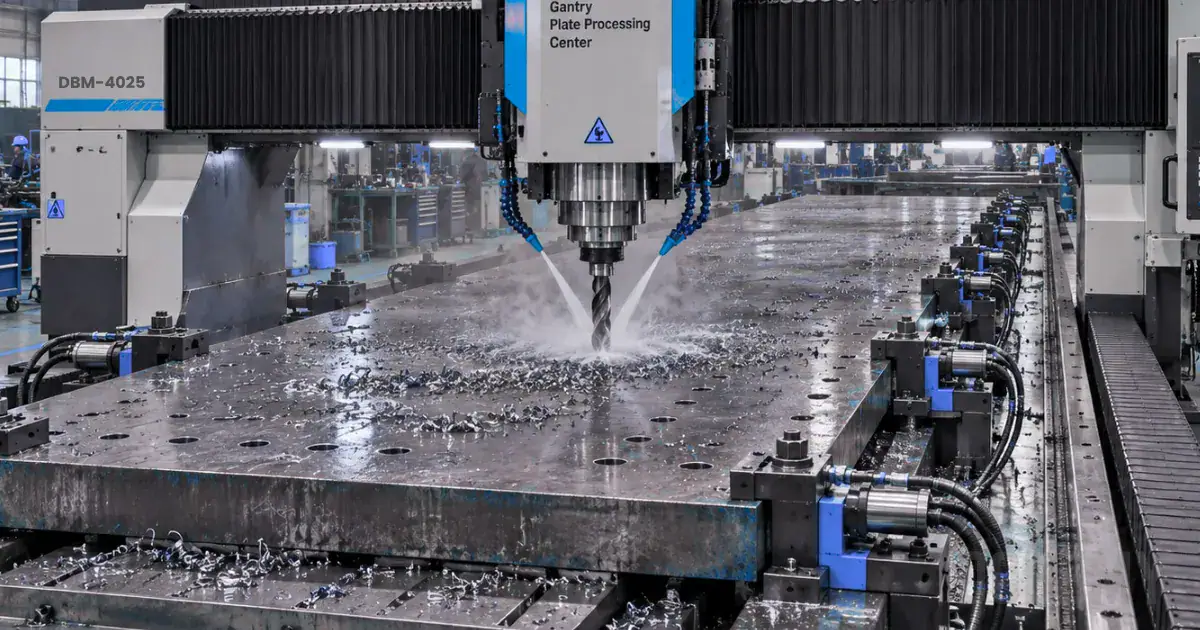
I processori dedicati per lamiere spostano il mandrino su una lamiera ferma su un piano con sfere o rulli di trasferimento. Gestiscono lamiere di grandi dimensioni—spesso oltre 2 m di larghezza e 12 m di lunghezza—con bloccaggio idraulico. Foratura, maschiatura, marcatura e svasatura avvengono in un unico passaggio. Queste macchine sono adatte alla lavorazione ad alto volume di lamiere strutturali e per recipienti.
I centri di lavoro verticali (VMC) fissano la lamiera su un piano con scanalature a T e offrono tolleranze più strette, capacità di fresatura e cambiautensili con 20–40+ posizioni. La corsa è limitata dalle dimensioni del piano, quindi le lamiere di grandi dimensioni potrebbero richiedere riposizionamenti o più setup. Un VMC è la scelta ideale quando si necessita di fresatura, esecuzione di tasche o schemi di fori a tolleranza stretta su lamiere che rientrano nelle dimensioni del piano.
Macchine per la lavorazione di profilati forano travi, canali e angolari. Nei cataloghi appaiono simili, ma il bloccaggio del pezzo, la disposizione degli assi e il serraggio sono progettati per sezioni strutturali, non per lamiera piana. Non dare per scontato che una macchina per travi gestisca bene la lavorazione di lamiera. La geometria di bloccaggio e il supporto del piano di lavoro differiscono abbastanza da causare problemi con la planarità della lamiera e la precisione dei fori.
| Caratteristica | Processore Dedicato per Lamiere | VMC | Macchina per Profilati |
|---|---|---|---|
| Dimensione tipica della lastra | Grande (larghezza 2+ m, lunghezza 6–12+ m) | Limitato dalla corsa del tavolo | Non progettato per lastra piana |
| Gamma di spessori della lamiera | 6–80+ mm (a seconda del modello) | Limitato dalla corsa Z e dal fissaggio | Varia in base alle dimensioni della sezione |
| Capacità di maschiatura | Standard o opzionale, verificare per modello | Di solito standard con maschiatura rigida | Spesso limitata o assente |
| Fresatura / tasca | Limitato o opzionale | Fresatura completa a 3 assi | Limitato |
| Capacità del cambio utensile | Tipicamente 6–12 utensili | 20–40+ utensili | Varia |
| Classe di tolleranza | Adatto per lavori strutturali | Più stretto, adatto per parti lavorate | Strutturale |
| Adattamento ottimale | Officine di taglio lamiera ad alto volume | Lavorazione mista, lastre più piccole | Travi, canali, angolari |
Scegli il formato che corrisponde alla tua lastra comune più grande e ai tuoi requisiti di tolleranza. Un processore per lastre gestisce grandi volumi su lastre di grandi dimensioni. Un VMC gestisce lavorazioni con tolleranze più strette su lastre più piccole. Combinare le due categorie in un’unica decisione d’acquisto porta a compromessi su entrambi i fronti.
Requisiti di Mandrino e Coppia per Macchina CNC di Foratura e Maschiatura dell’Acciaio
L’acciaio richiede una coppia del mandrino maggiore e un numero di giri inferiore rispetto all’alluminio o alla lamiera dolce. La maschiatura è l’operazione più impegnativa: il maschio impegna l’intero profilo del filetto e il mandrino deve mantenere una rotazione sincronizzata contro la resistenza di taglio dell’acciaio.
Le due specifiche del mandrino più importanti sono:
- Coppia al numero di giri di lavoro, non coppia di picco. La maschiatura dell’acciaio avviene spesso al di sotto dei 500 RPM per filettature di dimensioni maggiori. Un mandrino con potenza nominale di 22 kW può erogare una coppia elevata a 3.000 RPM, ma molto inferiore a 200 RPM. Richiedere al fornitore la curva di coppia sull’intero campo di velocità.
- Potenza del mandrino sotto carico continuo. La foratura di numerosi fori in lamiera di acciaio spessa genera calore e carico prolungati. È la potenza nominale continua, non quella di picco, a determinare se il mandrino è in grado di reggere per l’intero turno.
Non selezionare una macchina basandosi esclusivamente sul diametro massimo di foratura. Il diametro massimo di foratura e la dimensione massima di maschiatura potrebbero non applicarsi allo stesso grado di acciaio o allo stesso spessore di lamiera. Una macchina classificata per una foratura da 40 mm in acciaio dolce potrebbe gestire solo 30 mm in acciaio legato ad elevata durezza. Verificare i limiti per il materiale e la durezza specifici del proprio impiego.
Come leggere una curva di coppia del mandrino
I fornitori a volte pubblicano solo la coppia di picco al numero di giri massimo. Quel dato vi dice poco sulle prestazioni di maschiatura. Ciò di cui avete bisogno è il valore di coppia al numero di giri richiesto dalla vostra maschiatura più grande.
Ad esempio, se il filetto più grande è M20 in acciaio a medio tenore di carbonio, la velocità di maschiatura potrebbe essere ben al di sotto dei 200 giri/min. Chiedete al fornitore: “Quale coppia eroga questo mandrino a 150 giri/min?” Se non riescono a rispondere o la curva di coppia mostra un brusco calo alle basse velocità, la macchina potrebbe bloccarsi o rompere i maschi sui filetti più grandi.
Richiedere il grafico completo coppia-giri/min, non una specifica a punto singolo. Confrontarlo con la coppia che il produttore di maschi raccomanda per la dimensione del filetto, il materiale e la profondità necessari.
Maschiatura rigida e qualità della filettatura nell’acciaio
Guida correlata: Macchina automatica CNC per foratura e maschiatura DBM-430DT.
La maschiatura rigida sincronizza la rotazione del mandrino con l’avanzamento assiale al passo esatto del filetto. Il mandrino inverte la rotazione in fondo al foro per estrarre il maschio. Questo metodo produce filettature uniformi ed evita gli errori di gioco e di passo che si verificano con i portamaschi a tensione-compressione sulle macchine più vecchie.
Se una macchina supporta la maschiatura rigida dipende dal controller CNC, dall’encoder del mandrino e dal sistema servo. Non tutte le macchine pubblicizzate per la maschiatura includono la maschiatura rigida come standard. Confermare questi punti con il fornitore:
- Il controller supporta la maschiatura sincronizzata (ciclo di maschiatura rigida G84 o equivalente)?
- Qual è la dimensione massima del filetto che la macchina ha dimostrato nel grado di acciaio che utilizzate?
- La funzione di maschiatura è standard o un’opzione a costo aggiuntivo?
- Che tipo di portamaschi utilizza la macchina: a pinza rigida, sincrono o flottante?
Per i fori ciechi, il mandrino deve decelerare, fermarsi e invertire la rotazione a una profondità precisa. Ciò richiede un feedback preciso dell’encoder e un controllo servo reattivo. I fori passanti sono meno impegnativi perché il maschio può attraversarli, ma l’evacuazione dei trucioli rimane comunque importante.
La guida alle operazioni di maschiatura di Sandvik Coromant sottolinea che il serraggio sicuro, la dimensione corretta della punta e il fluido da taglio appropriato costituiscono la base per una maschiatura affidabile, ancor prima di considerare la velocità del mandrino.
Maschi a taglio vs. maschi a deformazione
I maschi a taglio rimuovono il materiale per creare il filetto. I maschi a formatura spostano il materiale senza tagliarlo, senza produrre trucioli. I maschi a formatura funzionano bene con materiali duttili come l’acciaio dolce e l’alluminio, ma richiedono una coppia maggiore e un foro di preforatura più grande. Negli acciai più duri o negli acciai con duttilità limitata, i maschi a taglio rappresentano la scelta standard.
Il tipo di maschio influisce sui requisiti della macchina. I maschi a compressione richiedono una coppia del mandrino maggiore, ma eliminano i problemi di evacuazione dei trucioli. I maschi a taglio richiedono una coppia inferiore, ma esigono un’efficace rimozione dei trucioli e un refrigerante appropriato. Confermare il tipo di maschio con il proprio fornitore in base al grado dell’acciaio, quindi verificare che la macchina sia in grado di erogare la coppia richiesta da quel tipo di maschio.
Bloccaggio del pezzo e supporto della piastra
Il piatto in acciaio è pesante, ma può comunque spostarsi durante la foratura e la maschiatura se i morsetti sono troppo lontani dal foro. Il movimento laterale durante la maschiatura rischia di causare la rottura del maschio e il danneggiamento delle filettature.
Fattori chiave di bloccaggio del pezzo da valutare:
- Posizionamento dei morsetti rispetto al foro. I morsetti devono tenere ferma la lamiera vicino alla zona di foratura e maschiatura, non solo ai bordi della lamiera. Alcuni processori di lamiera utilizzano più morsetti idraulici che si riposizionano automaticamente.
- Supporto sotto la piastra. Le piastre sottili (inferiori a 12 mm) possono deflettere verso il basso durante la foratura passante, causando bave e una geometria del foro imprecisa. Il piano macchina o il sistema di supporto deve impedire questa deflessione nel punto di foratura.
- Riferimento e posizionamento. Come stabilisce la macchina l’origine del pannello? Alcuni sistemi utilizzano sensori di bordo o sonde. Altri si affidano all’allineamento manuale. I sistemi basati su sonda riducono i tempi di attrezzaggio sui lavori ripetitivi.
- Capacità di carico della lamiera. Verificare la massa massima del pezzo che il piano o il basamento è in grado di supportare, specialmente per lamiere spesse oltre 40 mm.
SSAB e altri produttori di acciaio sottolineano che un setup rigido e un supporto adeguato sotto la lamiera sono particolarmente importanti durante la foratura e la maschiatura di lamiere più sottili, dove la deflessione e le vibrazioni aumentano.
Cosa Succede Quando il Bloccaggio del Pezzo Fallisce
Un piatto che si solleva o si sposta durante la maschiatura può rompere il maschio all’interno del foro. Estrarre un maschio rotto dall’acciaio temprato richiede molto tempo ed è talvolta impossibile senza l’elettroerosione. Il costo di un singolo maschio rotto — comprensivo di fermo macchina, estrazione e un piatto potenzialmente da scartare — supera spesso il costo di un bloccaggio migliore. Valutare il bloccaggio del pezzo come fattore di costo produttivo, non come un ripensamento.
Evacuazione dei trucioli e liquido refrigerante per la maschiatura dell’acciaio
Guida correlata: Macchina CNC automatica per foratura e maschiatura DBM-2030DT.
I trucioli sono la principale causa di rottura dei maschi nell’acciaio. Un truciolo che si avvolge attorno al maschio o si compatta nella scanalatura aumenta la coppia fino alla rottura del maschio.
Abbinare il tipo di maschio al tipo di foro:
- Fori passanti: Utilizzare maschi a spirale (a cannone) che spingono i trucioli in avanti attraverso il foro.
- Fori ciechi: Utilizzare maschi a scanalatura elicoidale che estraggono i trucioli verso l’alto fuori dal foro.
Il sistema di erogazione del refrigerante influisce sia sull’evacuazione dei trucioli che sulla durata del maschio. Il refrigerante attraverso il mandrino (TSC) eroga il fluido direttamente nella zona di taglio e contribuisce all’evacuazione dei trucioli. Il refrigerante a piena portata esterno funziona per fori poco profondi, ma potrebbe non raggiungere il maschio nei fori più profondi.
Per la maschiatura dell’acciaio, molti produttori di maschi raccomandano un fluido da taglio non idrosolubile o un’emulsione con additivi per pressioni estreme (EP) anziché un normale refrigerante idrosolubile. Gli additivi EP riducono l’attrito e il tagliente di riporto che accorcia la vita dei maschi nei materiali ferrosi. Confermare la raccomandazione con il proprio fornitore di maschi per il grado di acciaio specifico.
Valutare anche il sistema di gestione dei trucioli della macchina: trasportatori di trucioli, filtrazione del refrigerante e capacità del serbatoio. La foratura di piastre ad alto volume genera una grande quantità di trucioli di acciaio che possono intasare un sistema progettato per lavorazioni più leggere.
Checklist per la fornitura del refrigerante
- [ ] Refrigerante passante per mandrino disponibile e compatibile con gli utensili
- [ ] Pressione e portata del refrigerante sufficienti per il foro più profondo
- [ ] Sistema di filtrazione dimensionato per il volume di trucioli di acciaio alla velocità di produzione richiesta
- [ ] Tipo di refrigerante confermato con il produttore del maschio per il proprio grado di acciaio
- [ ] Trasportatore di trucioli o sistema di raccolta dimensionato per il volume giornaliero di trucioli prodotto
- [ ] Capacità del serbatoio sufficientemente grande da evitare frequenti rabbocchi durante i turni
Automazione, Utensili e Operazioni Aggiuntive
Oltre alla foratura e alla maschiatura, considera quali altre operazioni hai bisogno nella stessa configurazione:
- La svasatura e la smussatura prima della maschiatura migliorano l’ingresso del filetto e rimuovono le bave.
- Marcatura di layout (tracciatura o punzonatura) sulla superficie della lamiera per l’assemblaggio a valle.
- Fresatura per scanalature, tasche o profili di bordo—disponibile su centri di lavoro verticali e alcuni processori per lamiere.
- Il taglio termico (al plasma o ossigas) è integrato su alcuni processori a portale per lamiere per operazioni combinate di taglio e foratura.
I cambia-utensili automatici (ATC) riducono i tempi di ciclo durante il cambio tra utensili di foratura, maschiatura, svasatura e marcatura. Verificare la capacità dell’ATC e il tempo di cambio utensile. Un carosello da 6 utensili può essere sufficiente per semplici lavori di foratura e maschiatura. I pezzi complessi con più diametri di foro e dimensioni di filettatura possono richiedere 12 o più posizioni.
Flusso di lavoro del software e della programmazione
Il controllo CNC della macchina e il software CAM determinano la rapidità con cui si passa da un disegno a un programma in esecuzione. Valutare se il controllo accetta formati di file standard dal sistema CAD/CAM esistente. Alcuni processori per lamiere includono software di nesting proprietario che ottimizza l’utilizzo della lamiera e genera automaticamente le sequenze di foratura e maschiatura. Altri richiedono di programmare manualmente ogni foro o di importare da un CAM esterno.
Se si lavorano molti layout di lamiera diversi, il software di nesting e di monitoraggio delle commesse può ridurre i tempi di programmazione e gli scarti di materiale. Chiedere al fornitore se questo software è incluso, opzionale o di terze parti.
Cosa Verificare Prima di Acquistare
Guida correlata: Macchina per maschiatura CNC per quadri elettrici.
Le specifiche del catalogo indicano ciò che una macchina può fare in condizioni ideali. Le vostre condizioni di produzione sono diverse. Prima di effettuare un ordine, esaminate questo elenco di verifica insieme al fornitore:
- Taglio di prova sul vostro materiale. Inviate un campione di lamiera o specificate il grado e la durezza del vostro acciaio. Chiedete al fornitore di eseguire forature e filettature nelle vostre misure e di condividere i risultati: qualità della filettatura, tempo ciclo e precisione di posizionamento dei fori.
- Tempo di ciclo per un pezzo rappresentativo. Insistere affinché il tempo di ciclo indicato nel preventivo includa il caricamento della piastra, l’inserimento dei morsetti, i cambi utensile, il riposizionamento tra i fori e lo scarico, e non solo il tempo di lavorazione.
- Limiti di capacità simultanei. Chiedere se lo spessore massimo della lamiera pubblicato, il diametro massimo di foratura e la dimensione massima di maschiatura si applicano contemporaneamente, oppure se alcuni limiti si riducono quando altri sono al massimo.
- Software e flusso di lavoro CAM. Come si programma la macchina? Accetta i formati di file standard del vostro sistema CAD/CAM esistente? Il software di nesting per l’ottimizzazione dei fogli è incluso?
- Requisiti di installazione. Quali sono i requisiti relativi alle fondamenta, all’alimentazione elettrica, all’aria compressa e al sistema di raffreddamento? La macchina necessita di una fossa per i trasportatori di trucioli o di una fondazione rialzata per il basamento?
- Assistenza e ricambi. Dove si trova il tecnico di assistenza più vicino? Qual è l’ambito della garanzia? Quali ricambi è opportuno tenere a scorta per il mandrino, il cambio utensile e il sistema di bloccaggio idraulico?
- Formazione e supporto all’avviamento. Quanti giorni di formazione per operatori e programmatori sono inclusi? È disponibile il supporto remoto per la risoluzione dei problemi dopo l’installazione?
Considera ogni specifica del fornitore come una dichiarazione del produttore finché non la vedi dimostrata sul tuo materiale e sulla tua geometria del pezzo. Un fornitore disposto a lavorare il tuo pezzo di prova e a condividere i risultati misurati è un partner più affidabile di uno che invia solo un catalogo.
Inviateci il disegno della piastra, il grado dell’acciaio, le dimensioni dei fori, le dimensioni delle filettature e il volume del lotto. Esamineremo le vostre esigenze e vi consiglieremo una configurazione della macchina adatta alle vostre necessità produttive.