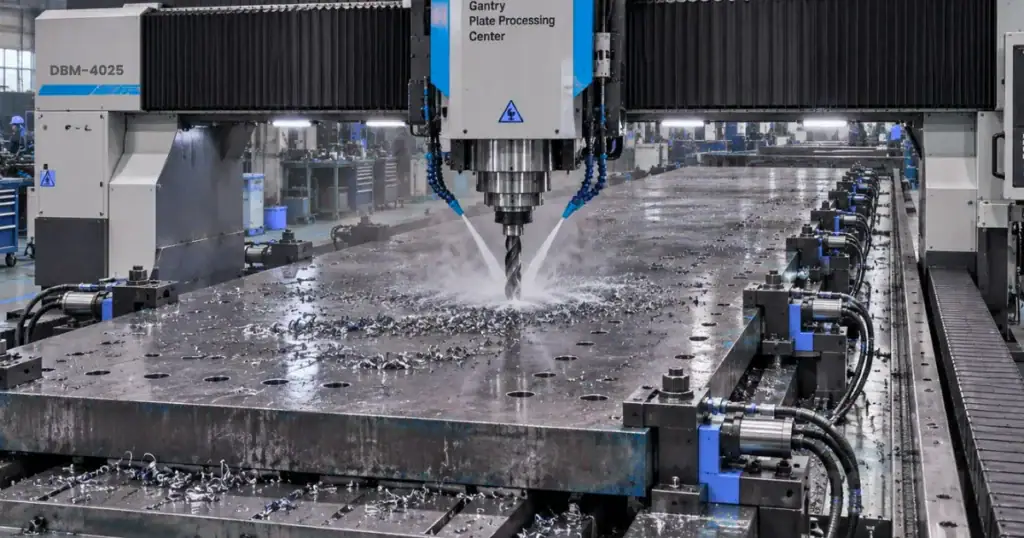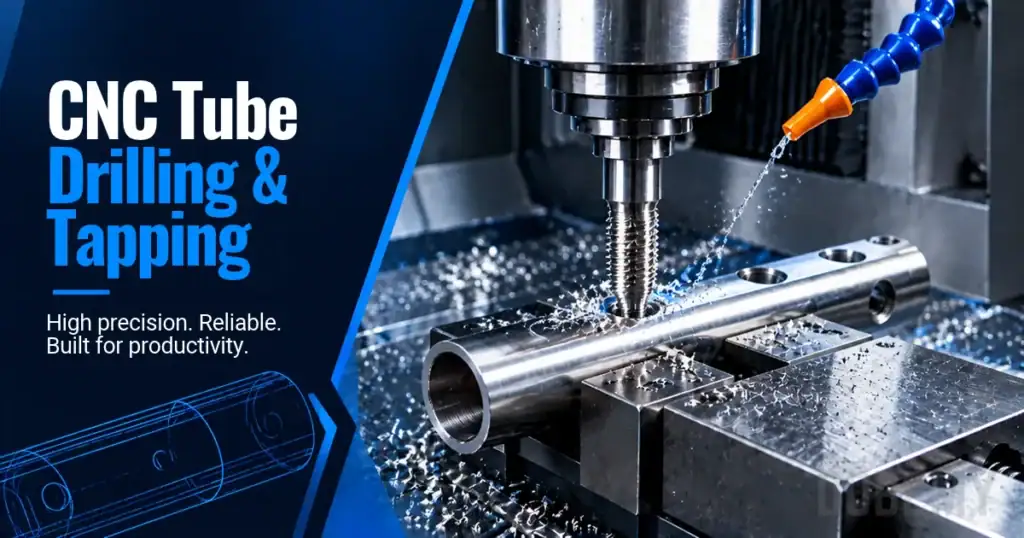


Una macchina automatica per la foratura e maschiatura di tubi forano fori e tagliano o formano filetti su tubi in acciaio o alluminio in un’unica configurazione bloccata, sostituendo il flusso di lavoro manuale di foratura con pressa e poi maschiatura comune nei negozi di telai per mobili. Questo articolo esplora i tipi di macchine disponibili, le decisioni di processo che influenzano la qualità del filetto e i criteri di selezione che separano una buona scelta da un abbinamento costoso.
Considerazioni Chiave
- Una macchina automatica per la foratura e maschiatura dei tubi combina la creazione di fori e il filettatura in un’unica configurazione, riducendo i passaggi di manipolazione e migliorando l’allineamento foro-filetto sui telai dei mobili.
- L’architettura della macchina—CNC a testa singola, a doppia testa o stazione multi-mandrino—dovrebbe corrispondere al tuo profilo del tubo, schema dei fori, volume giornaliero e frequenza di cambio.
- Lo spessore della parete determina se hai bisogno di maschiatura a taglio convenzionale, maschiatura a forma o Flow Drilling seguita da maschiatura per ottenere un adeguato impegno del filetto.
- Il design del sistema di bloccaggio è importante quanto la capacità del mandrino: i tubi per mobili a parete sottile si deformano sotto la forza di serraggio, e un tubo deformato produce fori non centrati e filetti danneggiati.
- Richiedi sempre un test su un pezzo rappresentativo con il tuo materiale del tubo, profilo e schema dei fori prima di impegnarti nell’acquisto di una macchina.
Perché i telai dei mobili necessitano di macchine tubolari dedicate
Guida correlata: Macchina per foratura tubi rotondi CNC.
I telai dei mobili—sedie da ufficio, scaffali, telai per letti, attrezzature da palestra—utilizzano tubi rotondi, quadrati e rettangolari che necessitano di dozzine di fori per assemblaggio. Quei fori ricevono bulloni, viti o inserti filettati che tengono insieme il telaio o attaccano pannelli, ruote e meccanismi.
La foratura e la maschiatura manuale su queste parti creano tre problemi su scala produttiva:
- Dispersion posizionale. I fori segnati a mano o forati con jig si spostano da un pezzo all’altro, causando disallineamento durante l’assemblaggio.
- Incoerenza della filettatura. La maschiatura manuale con una macchina a braccio flessibile dipende dalla sensibilità dell’operatore per la profondità, la velocità e l’allineamento. La qualità della filettatura varia durante un turno.
- Tempo di gestione. Spostare un tubo da un dispositivo di perforazione a un dispositivo di maschiatura raddoppia il tempo di contatto per parte e introduce un secondo errore di posizione.
Una macchina automatica dedicata affronta tutti e tre i processi posizionando, forando e maschiando in un ciclo di bloccaggio sotto controllo CNC o programmato. Per una fabbrica di mobili che produce centinaia o migliaia di tubi per telai al giorno, i risparmi sui costi del lavoro e i guadagni in qualità si accumulano rapidamente.
Oltre al lavoro, c’è un argomento riguardante gli scarti. Quando un foro si trova nella posizione sbagliata o una filettatura si rovina durante l’assemblaggio, il tubo è da scartare. Su tubi verniciati a polvere o cromati, la rifinitura è raramente possibile perché la finitura è già stata applicata. Ridurre l’errore di posizione e i difetti delle filettature nella fase di lavorazione previene gli sprechi a valle.
Architetture delle macchine per foratura e maschiatura di tubi
Non tutte le macchine automatiche funzionano allo stesso modo. L’architettura di cui hai bisogno dipende dalla geometria del tuo tubo, dal numero di fori e dal volume di produzione.
Macchine per tubi CNC a testa singola
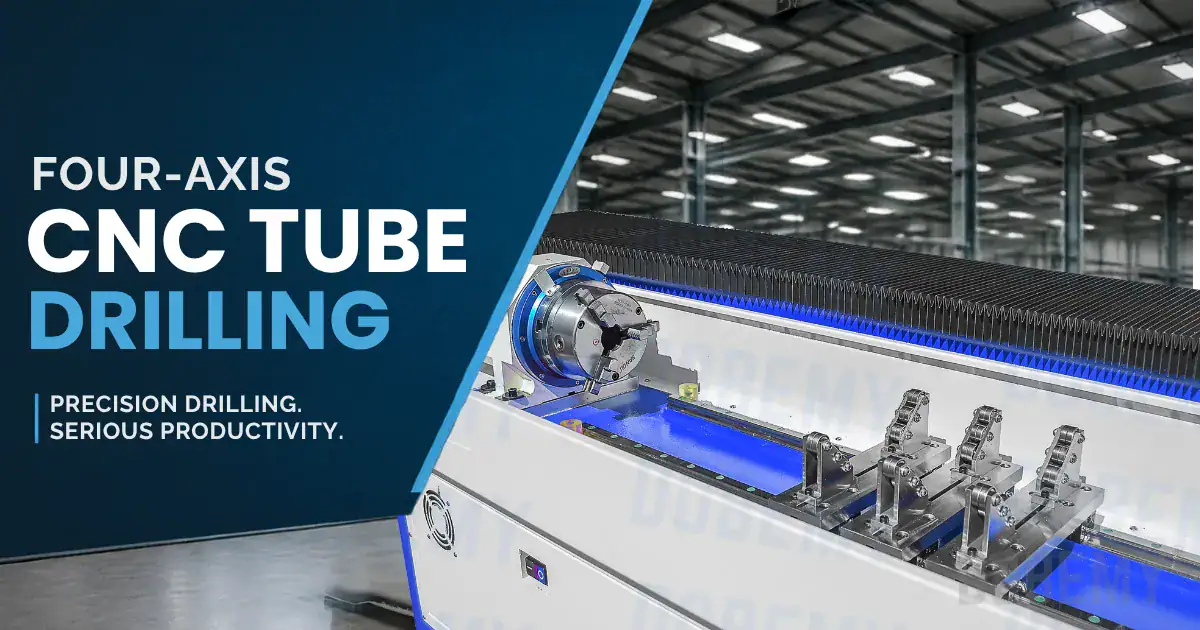
Una macchina CNC a quattro assi utilizza un mandrino che si muove lungo la lunghezza del tubo (asse X), attraverso il tubo (asse Y o Z) e nel pezzo da lavorare, mentre un asse rotativo A indicizza il tubo per raggiungere i fori in diverse posizioni angolari attorno alla circonferenza. Il mandrino passa da un trapano a una filettatrice utilizzando un cambio utensili o un ciclo combinato.
Questa architettura si adatta ai negozi che gestiscono molti diversi design di telai in lotti piccoli e medi. Il cambio significa caricare un nuovo programma di parti piuttosto che riattrezzare una stazione dedicata. I modelli di foratura e maschiatura a quattro assi di DOBEMY, ad esempio, utilizzano un asse rotativo azionato da servo con un riduttore armonico per il posizionamento a 360° e accettano profili rotondi, quadrati e sagomati cambiando gli attrezzi di serraggio.
Le macchine a testa singola elaborano un’operazione alla volta, quindi il tempo ciclo per pezzo è più lungo rispetto a una macchina a testa multipla. Per i telai di mobili con solo due a sei fori per tubo, la differenza potrebbe non essere rilevante. Per i pezzi con oltre 20 fori, si accumula.
Un vantaggio che è facile trascurare: una macchina CNC a testa singola memorizza i programmi delle parti. Quando un cliente riordina un design di telaio che hai eseguito sei mesi fa, l’operatore richiama il programma e inizia la produzione senza dover riprendere le misurazioni o riposizionare. La velocità di richiamo del programma è importante nella produzione di mobili su contratto, dove gli ordini ripetuti arrivano con tempi di consegna brevi.
Macchine a Doppia Testa e Multi-Stazione
Le macchine a doppio mandrino montano due unità di mandrino—spesso una su ciascun lato del tubo—per poter forare o maschiare due fori contemporaneamente. L’NS Máquinas TDM100 2D AT è un esempio: utilizza due teste di foratura con impostazioni programmabili e gestisce tubi rotondi fino a Ø114 mm, tubi quadrati fino a 100×100 mm e lunghezze del pezzo fino a 3.000 mm. La sua capacità pubblicata include foratura fino a Ø50 mm e maschiatura/Flow Drilling fino a M12.
Queste sono le capacità dichiarate dal produttore. Il diametro massimo del tubo, la dimensione massima del trapano e la dimensione massima della maschiatura potrebbero non essere tutte raggiungibili insieme o su ogni materiale. Chiedi al fornitore di confermare la capacità sul tuo specifico profilo del tubo, spessore della parete e materiale.
Le macchine a più stazioni vanno oltre. Dispongono di diverse unità di mandrino—foratura, Flow Drilling, maschiatura, punzonatura, taglio—lungo una linea di trasferimento. Il tubo si alimenta automaticamente da stazione a stazione. Una configurazione multi-mandrino commercializzata per mobili per ufficio combina Flow Drilling, maschiatura, foratura e teste di taglio per tubi rotondi nel range Ø33.7–48.3 mm.
Le macchine a più stazioni offrono i tempi di ciclo più rapidi ma costano di più, richiedono più tempo per la configurazione di un nuovo pezzo e sono adatte alla produzione ad alto volume di una gamma ristretta di dimensioni dei tubi. Occupano anche un’area di lavoro maggiore, il che è importante nelle fabbriche dove lo spazio è già limitato.
Come scegliere tra architetture
| Fattore | CNC a Testa Singola | Doppia Testa | Multi-Stazione |
|---|---|---|---|
| Migliore dimensione del lotto | Piccolo a medio | Medio a grande | Grandi produzioni ripetute |
| Velocità di cambio | Veloce (cambio programma) | Moderato (riposizionamento della testa) | Lento (riattrezzaggio della stazione) |
| Conteggio dei fori per parte | Basso a moderato | Moderato | Alto |
| Varietà di tubi | Ampia gamma di profili | Gamma moderata | Gamma fissa ristretta |
| Costo di capitale | Inferiore | Gamma media | Più alto |
| Superficie del pavimento | Compatto | Moderato | Grande |
| Competenze dell’operatore necessarie | programmazione CNC | Impostazione moderata | Impostazione e manutenzione della linea |
Se la tua fabbrica produce 15 diversi tubi per telai di sedie in lotti di 200–1.000, una macchina CNC a testa singola o a doppia testa ti offre la flessibilità di passare da un pezzo all’altro senza lunghi tempi di cambio. Se produci un tubo per base di sedia da ufficio in lotti di 10.000+, una linea a più stazioni ripaga il suo costo di configurazione grazie a tempi di ciclo più rapidi.
Molti stabilimenti di mobili si collocano tra questi estremi. Un percorso comune è iniziare con una macchina CNC a testa singola o a doppia testa per la produzione mista, per poi aggiungere in seguito una linea multi-stazione dedicata se un design di tubo raggiunge il volume che lo giustifica.
Processo di filettatura: Maschiatura a taglio, Maschiatura a forma o Flow Drilling
Guida correlata: Macchina CNC per foratura e maschiatura di tubi con mandrini doppi.
Il metodo di filettatura che scegli dipende dallo spessore della parete, dal materiale e dalla resistenza necessaria per il giunto.
Maschiatura a taglio rimuove materiale per creare filettature. Funziona su maggior parte dei metalli e spessori delle pareti, ma produce trucioli all’interno del tubo che devono essere evacuati o lavati. Per i tubi per mobili con estremità chiuse o baffle interni, i trucioli intrappolati possono vibrare o interferire con l’assemblaggio. La gestione dei trucioli è una vera preoccupazione produttiva—non un dettaglio minore—sui tubi per mobili a profilo chiuso.
Maschiatura a forma (formazione filettata) sposta il materiale invece di tagliarlo. Non produce trucioli e crea una filettatura più resistente nei materiali duttili. Richiede un diametro del foro pilota leggermente diverso rispetto alla maschiatura a taglio. Conferma l’idoneità con il tuo fornitore di maschi per il materiale specifico del tubo e lo spessore della parete. La maschiatura a forma richiede anche una coppia maggiore rispetto alla maschiatura a taglio nella stessa dimensione della filettatura, quindi il mandrino della macchina e il portautensile devono gestire quel carico.
Flow Drilling (foratura termica) utilizza uno strumento in carburo rotante che genera calore da attrito per attraversare il muro del tubo e formare un boccole verso il basso. Quel boccole aggiunge spessore al materiale, fornendo al successivo maschio un maggiore impegno del filetto. Questo è importante nei tubi a parete sottile—tipicamente sotto i 2 mm—dove un foro forato convenzionalmente lascia troppo poco materiale per un filetto robusto. La foratura a flusso seguita dalla maschiatura è comune nei tubi per mobili proprio per questo motivo.
La foratura Flow lascia una boccola visibile all’interno del tubo. Su superfici interne esposte, questo può essere accettabile o addirittura desiderabile come rinforzo. Su tubi in cui l’interno deve essere liscio—come i tubi telescopici che scivolano l’uno dentro l’altro—la boccola può interferire con il montaggio. Considera i requisiti di assemblaggio prima di specificare la foratura Flow su ogni foro.
Secondo le linee guida di maschiatura di Sandvik Coromant, il serraggio sicuro, la corretta dimensione del foro pilota, l’alimentazione appropriata e il corretto fluido di taglio influenzano la qualità della maschiatura indipendentemente dal metodo di filettatura. Questi fattori si applicano in egual modo alle macchine automatiche.
Conferma la tua scelta del processo di filettatura con il produttore del tappo e, se utilizzi il Flow Drilling, con il fornitore dello strumento Flow Drill. La durezza del materiale, il rivestimento del tubo (galvanizzato, verniciato a polvere o nudo) e lo spessore della parete influenzano tutti quale processo funziona.
Fissaggio: Il fattore che la maggior parte degli acquirenti sottovaluta
Un tubo per mobili è una parte cava a parete sottile. Se lo stringi troppo, la sezione trasversale si deforma: i tubi rotondi diventano ovali, i tubi quadrati si incurvano verso l’interno. Un tubo deformato sposta il punto di ingresso del trapano e cambia lo spessore effettivo della parete nella posizione del foro. Il risultato: fori sovradimensionati, filettature fuori centro e parti che si rompono durante l’assemblaggio.
Una buona presa per la foratura e maschiatura dei tubi affronta questi rischi:
- Morso a ganasce profilate che contattano il tubo su un’ampia area, distribuendo la forza invece di concentrarla in due punti.
- Pressione di serraggio regolabile in modo che l’operatore (o il programma della macchina) possa ridurre la forza per sezioni a parete sottile e aumentarla per tubi più pesanti.
- Supporto anti-rotazione che impedisce al tubo di ruotare quando il trapano o la maschiatura si attivano, senza aggiungere un secondo punto di deformazione.
- Dispositivi a cambio rapido che consentono all’officina di passare tra i profili dei tubi in pochi minuti anziché in ore. Il tooling pneumatico montato su binario è un approccio; i sistemi modulari a V sono un altro.
- Supporto vicino alla zona di lavorazione. I tubi lunghi si flettono tra i punti di serraggio. Un supporto vicino alla posizione di foratura riduce le vibrazioni e migliora la qualità del foro.
Quando si valuta una macchina, chiedi al fornitore come il sistema di bloccaggio gestisce il tuo tubo più sottile. Richiedi un test di serraggio su un tubo campione e misura la sezione trasversale prima e dopo il serraggio per verificare eventuali deformazioni.
Per le fabbriche che lavorano sia tubi rotondi che quadrati sulla stessa macchina, il tempo di cambio dell’attrezzatura tra i profili è un costo nascosto. Un cambio di ganasce di 30 minuti due volte per turno aggiunge un’ora di produzione persa ogni giorno. Le macchine con attrezzature pneumatiche a cambio rapido possono ridurre quel cambio a meno di cinque minuti.
Programmazione, Cambio, e Operazione Giornaliera
Guida correlata: macchina per foratura, fresatura e maschiatura Flow Drill.
Il controller e l’interfaccia di programmazione influenzano la rapidità con cui i tuoi operatori possono impostare nuovi pezzi e la precisione con cui la macchina ripete i modelli di fori durante un ciclo di produzione.
Domande chiave da porre al fornitore della macchina riguardo al sistema di controllo:
- L’operatore può inserire le posizioni dei fori, le profondità e le dimensioni delle filettature direttamente sul controller, oppure la programmazione richiede un software CAM offline?
- Quanti programmi di lavorazione può memorizzare il controller? Le fabbriche di mobili con dozzine di design di telai attivi necessitano di sufficiente spazio di archiviazione per evitare di dover reinserire i programmi.
- Il controller supporta il cambio basato su ricette, dove l’operatore seleziona un numero di parte e la macchina carica automaticamente tutte le posizioni, le velocità e le sequenze degli utensili?
- Qual è la lingua dell’interfaccia? Per le fabbriche in cui gli operatori leggono cinese, inglese o un’altra lingua, confermare che il controller la supporti.
Le funzionalità dipendenti dal controller, come il monitoraggio della coppia, la rilevazione della rottura del tappo e la compensazione automatica della profondità, variano in base al modello della macchina e alla configurazione. Conferma quali funzionalità sono incluse nel modello specifico che stai quotando e richiedi una dimostrazione durante il collaudo della macchina.
Lista di controllo per la selezione della macchina automatica per foratura e maschiatura di tubi
Prima di richiedere preventivi, raccogli questi dettagli sui tuoi pezzi e sulla produzione:
- Profili e dimensioni dei tubi. Elenca tutte le dimensioni dei tubi rotondi, quadrati e rettangolari che devi lavorare, comprese le dimensioni esterne e lo spessore della parete.
- Schema dei fori per parte. Documentare le posizioni dei fori, i diametri, le orientazioni angolari e se i fori sono passanti o ciechi.
- Specifiche della filettatura. Registrare lo standard della filettatura (metrico, UNC, ecc.), l’intervallo delle dimensioni, la profondità di inserimento richiesta e se è accettabile la maschiatura a taglio o a forma.
- Materiale e condizione della superficie. Specificare il grado di acciaio, la lega di alluminio o l’acciaio inossidabile, oltre a qualsiasi rivestimento applicato prima della lavorazione.
- Volume giornaliero e dimensione del lotto. Indica quanti pezzi al giorno e quanti numeri di parte diversi vengono lavorati per turno.
- Requisiti di tolleranza. Definire la tolleranza accettabile per la posizione dei fori e i criteri di passaggio/fallimento per il calibro delle filettature.
- Livello di automazione. Decidi se hai bisogno di carico manuale, alimentazione semi-automatica o di un sistema di alimentazione e scarico completamente automatico.
- Spazio a terra e utilità. Misura l’area disponibile e conferma la fornitura di aria compressa, la capacità elettrica e lo scarico del refrigerante.
Invia queste informazioni al fornitore della macchina e chiedi una stima del tempo ciclo per il tuo pezzo più comune. Ancora meglio, chiedi un test su un pezzo rappresentativo utilizzando il tuo tubo attuale, materiale e schema dei fori.
Cosa Verificare Prima di Acquistare
Le capacità della macchina pubblicizzate—diametro massimo del tubo, dimensione massima della maschiatura, intervallo di velocità del mandrino—descrivono i limiti superiori della macchina, non le sue prestazioni sul tuo specifico pezzo. Una macchina classificata per la maschiatura M16 potrebbe avere difficoltà con i filetti M16 in tubo di acciaio inossidabile se la potenza del mandrino, la rigidità o la fornitura di refrigerante non corrispondono al carico.
Prima di firmare un ordine di acquisto, verifica questi elementi:
- Risultati del test del pezzo rappresentativo. Il fornitore ha eseguito il tuo pezzo (o un equivalente simile) e ha condiviso le posizioni dei fori misurati, i risultati del calibro delle filettature e il tempo di ciclo?
- Compatibilità del sistema di bloccaggio. Il dispositivo standard gestisce i tuoi profili tubolari, o hai bisogno di ganasce personalizzate? Qual è il costo e il tempo di consegna per gli attrezzi personalizzati?
- Protezione di sicurezza. La macchina include protezioni fisse o interbloccate attorno al mandrino, alle parti rotanti e alle zone di espulsione dei trucioli? Le linee guida di OSHA sulla protezione delle macchine identificano i rischi di punto di operazione, parti rotanti e trucioli volanti che si applicano all’attrezzatura per foratura e maschiatura. Controlla anche i requisiti locali.
- Programmazione e cambio. L’operatore può creare e memorizzare programmi per i pezzi sul controllore? Quanto tempo richiede un cambio tra due diversi pezzi di tubo?
- Servizio e ricambi. Dove si trova il supporto tecnico più vicino? Qual è il tempo di consegna per i ricambi del mandrino, servo e controller?
- Formazione e documentazione. Il fornitore offre formazione per gli operatori, un programma di manutenzione e un manuale nella tua lingua?
- Ambito della garanzia. Conferma cosa copre la garanzia—componenti meccanici, sistemi elettrici, mandrino, controller—e per quanto tempo. Chiedi se la garanzia richiede l’uso di consumabili specifici o intervalli di manutenzione.
Tratta l’acquisto come una validazione del processo, non come una selezione da catalogo. La macchina che appare migliore su una scheda tecnica potrebbe non essere la più adatta per i tuoi tubi, i tuoi filetti e il tuo ritmo di produzione. Un fornitore disposto a lavorare i tuoi pezzi e a condividere i risultati misurati prima della vendita guadagna più fiducia di uno che fornisce un preventivo solo da un opuscolo.
Pronto a trovare il giusto setup per la foratura e maschiatura dei tubi per i tuoi telai di mobili? Inviaci il tuo disegno del tubo, materiale, dimensioni dei fori, dimensioni delle filettature, spessore delle pareti e obiettivo di produzione. Il nostro team esaminerà la tua applicazione e raccomanderà una configurazione della macchina che si adatti alla tua produzione.