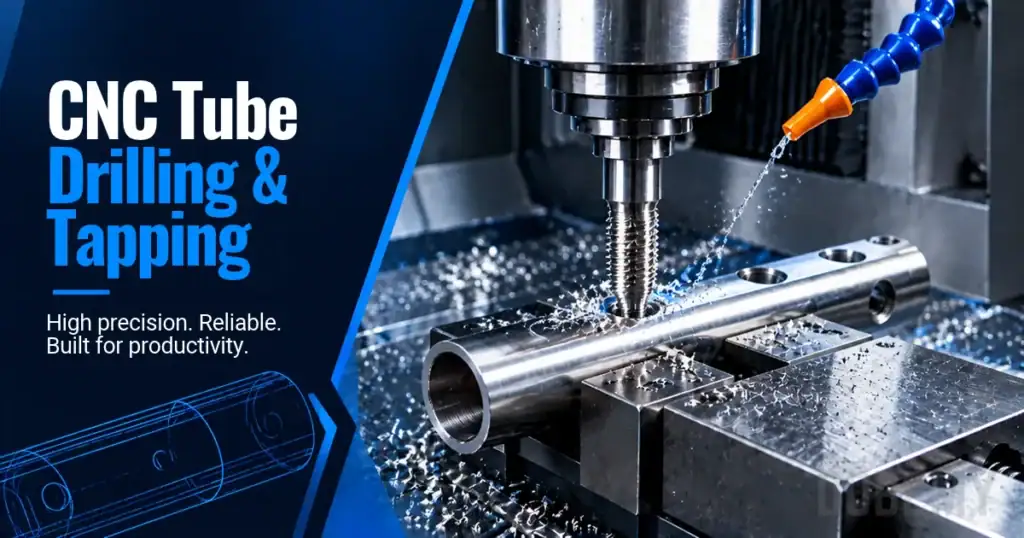


Eine CNC-Bohr- und Gewindeschneidmaschine für Stahl bohrt Löcher und schneidet Gewinde in Stahlplatten in einer einzigen Aufspannung und ersetzt dabei manuelle Anrissarbeiten, Magnetbohrmaschinen und manuelles Gewindeschneiden. Die richtige Maschine hängt von Ihren Plattenabmessungen, der Stahlgüte, den Loch- und Gewindegrößen sowie der Anzahl der Teile ab, die Sie pro Schicht fertigen.
Wichtigste Erkenntnisse
- Wählen Sie das Maschinenformat – dedizierter Plattenbearbeitungsautomat, Portalsystem oder vertikales Bearbeitungszentrum – entsprechend Ihrer Plattengröße, Dicke und Produktionsmenge aus, bevor Sie Spezifikationen vergleichen.
- Das Spindeldrehmoment bei niedrigen Drehzahlen ist für das Gewindeschneiden in Stahl wichtiger als die Spitzenleistung; fordern Sie die Drehmomentkurve sowie einen Probeschnitt mit Ihrem Material und Ihrer Gewindegröße an.
- Synchrongewindebohren, eine geeignete Werkstückspannung nahe an der Bohrung und eine effektive Spanabfuhr sind die drei Faktoren, die Gewindequalität und Standzeit der Gewindebohrer bei Stahlplatten am stärksten beeinflussen.
- Die angegebenen maximalen Plattenabmessungen, Bohrdurchmesser und Gewindegrößen gelten möglicherweise nicht alle gleichzeitig in derselben Konfiguration – bestätigen Sie die Grenzwerte für Ihren spezifischen Auftrag.
- Fordern Sie von jedem Lieferanten eine demonstrierte Bearbeitung eines repräsentativen Werkstücks an, einschließlich Beladen, Werkzeugwechsel und Neupositionierung – nicht nur die reine Bearbeitungszeit.
Dieser Leitfaden führt durch die verfügbaren Maschinentypen, die für Stahl relevanten Spindel- und Gewindeschneidanforderungen, die Werkstückspannung und Spanabfuhr sowie das, was vor einer Kaufentscheidung mit jedem Lieferanten geklärt werden sollte. Er konzentriert sich auf flache Stahlplatten – nicht auf Träger, Profile oder Rohre, für die andere Maschinen benötigt werden.
Flachbettmaschinen vs. Profilmaschinen vs. VMCs
Verwandte Hinweise: Käuferratgeber für CNC-Bohr- und Gewindeschneidmaschinen.
Nicht jede CNC-Maschine, die Stahl bohrt und gewindeschneidet, ist für Platten ausgelegt. Drei übergeordnete Kategorien dienen unterschiedlichen Anwendungen, und ihre Verwechslung führt zu kostspieligen Fehlern.
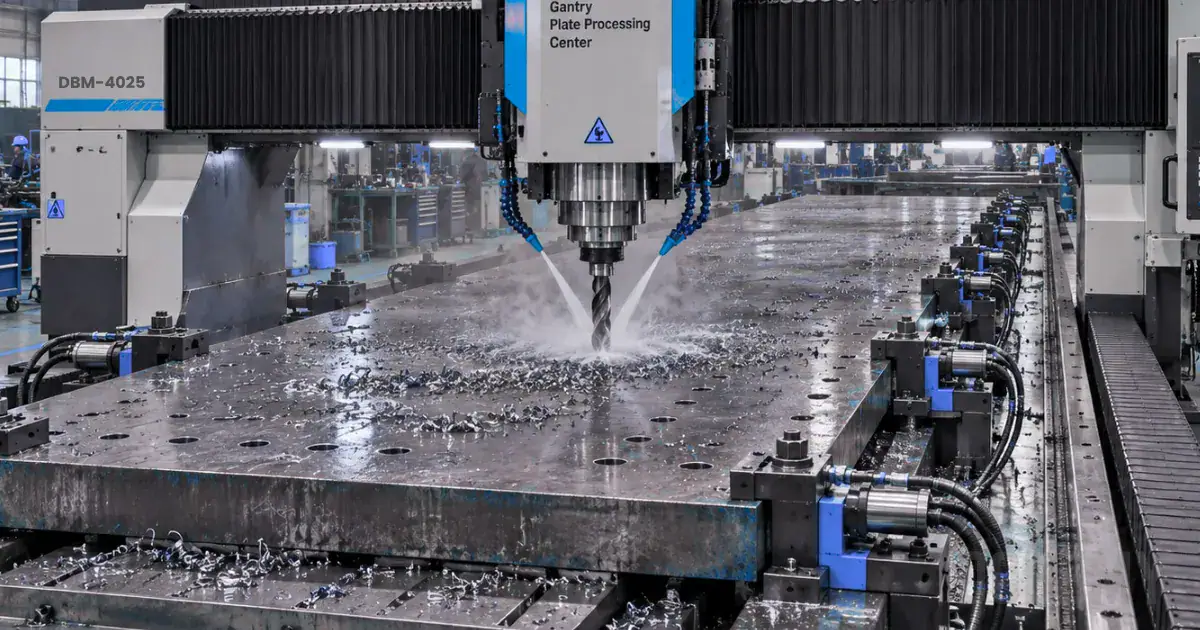
Dedizierte Plattenprozessoren bewegen die Spindel über eine feststehende Platte auf einem Bett mit Übertragungskugeln oder -rollen. Sie verarbeiten große Platten – oft über 2 m breit und 12 m lang – mit hydraulischer Einspannung. Bohren, Gewindeschneiden, Markieren und Senken erfolgen in einem Durchgang. Diese Maschinen eignen sich für die Serienbearbeitung von Struktur- und Behälterplatten.
Vertikale Bearbeitungszentren (VMCs) spannen Platten auf einem T-Nuten-Tisch ein und bieten engere Toleranzen, Fräsmöglichkeiten sowie Werkzeugwechsler mit 20–40+ Positionen. Der Verfahrweg ist durch die Tischgröße begrenzt, sodass große Platten neu positioniert oder in mehreren Aufspannungen bearbeitet werden müssen. Ein VMC ist die richtige Wahl, wenn Sie Fräsen, Taschenbearbeitung oder präzise Lochbilder mit engen Toleranzen auf Platten benötigen, die auf den Tisch passen.
Profilbearbeitungsmaschinen bohren Träger, U-Profile und Winkelstahl. In Katalogen sehen sie sich ähnlich, doch ihre Werkstückspannung, Achsanordnung und Einspannung sind für Stahlprofile ausgelegt, nicht für Flachbleche. Gehen Sie nicht davon aus, dass eine Trägerbearbeitungsmaschine auch Blecharbeiten problemlos bewältigt. Die Spanngeometrie und die Bettauflage unterscheiden sich so stark, dass es zu Problemen mit der Planlage von Blechen und der Bohrungsgenauigkeit kommen kann.
| Merkmal | Dedizierter Plattenprozessor | VMC | Profilmaschine |
|---|---|---|---|
| Typische Plattengröße | Groß (2+ m breit, 6–12+ m lang) | Begrenzt durch Tischverfahrweg | Nicht für flache Platten konzipiert |
| Plattendickenbereich | 6–80+ mm (modellabhängig) | Begrenzt durch Z-Verfahrweg und Vorrichtungen | Variiert je nach Profilgröße |
| Gewindeschneidfähigkeit | Standard oder optional, je nach Modell prüfen | In der Regel standardmäßig mit Synchrongewindebohren | Oft begrenzt oder nicht vorhanden |
| Fräsen / Taschenfräsen | Begrenzt oder optional | Vollständiges 3-Achs-Fräsen | Begrenzt |
| Werkzeugwechslerkapazität | Typischerweise 6–12 Werkzeuge | 20–40+ Werkzeuge | Variiert |
| Toleranzklasse | Geeignet für Strukturarbeiten | Enger, geeignet für bearbeitete Teile | Strukturell |
| Beste Übereinstimmung | Hochvolumen-Plattenbetriebe | Gemischte Bearbeitung, kleinere Platten | Träger, U-Profile, Winkelprofile |
Wählen Sie das Format, das Ihrer größten gängigen Platte und Ihren Toleranzanforderungen entspricht. Ein Plattenprozessor bewältigt große Stückzahlen bei großen Platten. Ein VMC übernimmt präzisere Arbeiten an kleineren Platten. Werden beide Kategorien in einer einzigen Kaufentscheidung vermischt, entstehen auf beiden Seiten Kompromisse.
Stahl-CNC-Bohr- und Gewindeschneidmaschine – Spindel- und Drehmomentanforderungen
Stahl erfordert mehr Spindeldrehmoment und niedrigere Drehzahlen als Aluminium oder einfaches Blech. Das Gewindeschneiden ist der anspruchsvollere Vorgang: Der Gewindebohrer greift in das vollständige Gewindeprofil ein, und die Spindel muss eine synchronisierte Rotation gegen den Schneidwiderstand des Stahls aufrechterhalten.
Zwei Spindelspezifikationen sind am wichtigsten:
- Drehmoment bei der Arbeits-Drehzahl, nicht das Spitzendrehmoment. Das Gewindeschneiden in Stahl erfolgt bei größeren Gewindegrößen oft unter 500 U/min. Eine Spindel mit einer Nennleistung von 22 kW kann bei 3.000 U/min ein hohes Drehmoment liefern, bei 200 U/min jedoch ein deutlich geringeres. Fordern Sie beim Lieferanten die Drehmomentkurve über den gesamten Drehzahlbereich an.
- Spindelleistung unter Dauerlast. Das Bohren vieler Löcher in dicke Stahlplatten erzeugt anhaltende Wärme und Belastung. Die Dauerleistung – nicht die Spitzenleistung – entscheidet darüber, ob die Spindel eine vollständige Schicht durchhält.
Wählen Sie eine Maschine nicht ausschließlich anhand des maximalen Bohrdurchmessers aus. Der maximale Bohrdurchmesser und die maximale Gewindegröße gelten möglicherweise nicht für dieselbe Stahlgüte oder Blechdicke. Eine Maschine, die für einen 40 mm Bohrer in Baustahl ausgelegt ist, kann in legiertem Stahl mit höherer Härte möglicherweise nur 30 mm bewältigen. Bestätigen Sie die Grenzwerte für Ihr spezifisches Material und Ihre spezifische Härte.
So lesen Sie eine Spindel-Drehmomentkurve
Lieferanten veröffentlichen manchmal nur das Spitzendrehmoment bei maximaler Drehzahl. Diese Zahl sagt Ihnen wenig über die Gewindeschneidleistung aus. Was Sie benötigen, ist der Drehmomentwert bei der Drehzahl, die Ihr größter Gewindebohrer erfordert.
Wenn Ihr größtes Gewinde beispielsweise M20 in mittelkohlenstoffhaltigem Stahl ist, kann die Gewindeschneidgeschwindigkeit deutlich unter 200 U/min liegen. Fragen Sie den Lieferanten: „Welches Drehmoment liefert diese Spindel bei 150 U/min?“ Wenn dieser keine Antwort geben kann oder die Drehmomentkurve bei niedrigen Drehzahlen einen starken Abfall zeigt, kann die Maschine bei Ihren größten Gewinden zum Stillstand kommen oder Gewindebohrer brechen.
Fordern Sie das vollständige Drehmoment-Drehzahl-Diagramm an, nicht eine Einzelpunkt-Spezifikation. Vergleichen Sie es mit dem Drehmoment, das Ihr Gewindebohrer-Hersteller für die benötigte Gewindegröße, das Material und die Tiefe empfiehlt.
Synchrongewindebohren und Gewindequalität in Stahl
Verwandte Hinweise: DBM-430DT automatische CNC-Bohr- und Gewindeschneidmaschine.
Synchrongewindebohren synchronisiert die Spindeldrehung mit dem axialen Vorschub genau auf die gewünschte Gewindesteigung. Die Spindel dreht am Grund der Bohrung um, um den Gewindebohrer herauszuziehen. Diese Methode erzeugt gleichmäßige Gewinde und vermeidet die Spiel- und Steigungsfehler, die bei Dehnspann-Gewindebohrfuttern an älteren Maschinen auftreten.
Ob eine Maschine Synchrongewindebohren unterstützt, hängt von der CNC-Steuerung, dem Spindelencoder und dem Servosystem ab. Nicht alle Maschinen, die für Gewindeschneiden beworben werden, beinhalten Synchrongewindebohren als Standard. Klären Sie diese Punkte mit dem Lieferanten:
- Unterstützt die Steuerung synchronisiertes Gewindeschneiden (G84 starrer Gewindeschneidzyklus oder gleichwertig)?
- Was ist die maximale Gewindegröße, die die Maschine in der von Ihnen verwendeten Stahlgüte demonstriert hat?
- Ist die Gewindeschneidfunktion serienmäßig oder eine Option, die zusätzliche Kosten verursacht?
- Welchen Gewindebohrfutter-Typ verwendet die Maschine – starres Spannzangenfutter, synchrones oder schwimmendes?
Bei Sacklöchern muss die Spindel auf einer präzisen Tiefe abbremsen, anhalten und die Drehrichtung umkehren. Dies erfordert eine genaue Encoder-Rückmeldung und eine reaktionsschnelle Servoregelung. Durchgangslöcher sind weniger anspruchsvoll, da der Gewindebohrer durchgeführt werden kann, jedoch spielt die Spanabfuhr weiterhin eine wichtige Rolle.
Sandvik Coromants Leitfaden für das Gewindeschneiden betont sichere Einspannung, korrekte Bohrgröße und geeignetes Schneidöl als Grundlage für zuverlässiges Gewindeschneiden – noch bevor die Spindeldrehzahl überhaupt eine Rolle spielt.
Schneidgewindebohrer vs. Gewindeformer
Schneidgewindebohrer tragen Material ab, um das Gewinde zu erzeugen. Formgewindebohrer verdrängen Material, ohne es zu schneiden, und erzeugen dabei keine Späne. Formgewindebohrer eignen sich gut für duktile Werkstoffe wie Baustahl und Aluminium, erfordern jedoch ein höheres Drehmoment und ein größeres Vorbohrungsloch. Bei härteren Stählen oder Stählen mit begrenzter Duktilität sind Schneidgewindebohrer die Standardwahl.
Der Gewindebohrertyp beeinflusst Ihre Maschinenanforderungen. Gewindeformer benötigen mehr Spindeldrehmoment, eliminieren jedoch Probleme bei der Spanabfuhr. Schneidgewindebohrer benötigen weniger Drehmoment, erfordern jedoch eine effektive Spanabfuhr und geeignetes Kühlmittel. Bestätigen Sie den Gewindebohrertyp mit Ihrem Gewindebohrerlieferanten basierend auf Ihrer Stahlgüte, und überprüfen Sie anschließend, ob die Maschine das für diesen Gewindebohrertyp erforderliche Drehmoment liefern kann.
Werkstückspannung und Plattenauflage
Stahlplatten sind schwer, können sich beim Bohren und Gewindeschneiden jedoch trotzdem verschieben, wenn die Spannmittel zu weit vom Loch entfernt sind. Seitliche Bewegungen beim Gewindeschneiden riskieren Gewindeschneiderbruch und beschädigte Gewinde.
Wichtige zu bewertende Werkstückspannfaktoren:
- Platzierung der Spannelemente relativ zur Bohrung. Spannelemente sollten die Platte nahe der Bohr- und Gewindeschneidzone halten, nicht nur an den Plattenkanten. Einige Plattenbearbeitungsmaschinen verwenden mehrere hydraulische Spannelemente, die sich automatisch neu positionieren.
- Unterstützung unterhalb der Platte. Dünne Platten (unter 12 mm) können beim Bohrdurchbruch nach unten durchbiegen, was zu Graten und ungenauer Lochgeometrie führt. Das Maschinenbett oder das Stützsystem muss diese Durchbiegung an der Bohrstelle verhindern.
- Datum und Positionierung. Wie legt die Maschine den Plattenursprung fest? Einige Systeme verwenden Kantensensoren oder Messtaster. Andere setzen auf manuelle Ausrichtung. Messtasterbasierte Systeme reduzieren die Rüstzeit bei Wiederholaufträgen.
- Platten-Tragfähigkeit. Bestätigen Sie die maximale Werkstückmasse, die der Tisch oder das Bett trägt, insbesondere für dicke Platten über 40 mm.
SSAB und andere Stahlhersteller weisen darauf hin, dass eine starre Aufspannung und eine ausreichende Unterstützung unter der Platte besonders wichtig sind, wenn dünnere Platten gebohrt und mit Gewinde versehen werden, da dort Durchbiegung und Vibration zunehmen.
Was passiert, wenn die Werkstückspannung versagt
Eine Platte, die sich beim Gewindeschneiden hebt oder verschiebt, kann den Gewindebohrer im Loch brechen. Das Herausziehen eines gebrochenen Gewindebohrers aus gehärtetem Stahl ist zeitaufwendig und ohne Erodieren manchmal unmöglich. Die Kosten eines einzigen gebrochenen Gewindebohrers – einschließlich Stillstandszeiten, Extraktion und einer möglicherweise verschrotteten Platte – übersteigen oft die Kosten einer besseren Werkstückspannung. Betrachten Sie die Werkstückspannung als Produktionskostenfaktor und nicht als nachträglichen Gedanken.
Spanabfuhr und Kühlmittel beim Gewindeschneiden in Stahl
Verwandte Hinweise: DBM-2030DT automatische CNC-Bohr- und Gewindeschneidmaschine.
Späne sind die häufigste Ursache für Gewindebohrerverschleiß in Stahl. Ein Span, der sich um den Gewindebohrer wickelt oder sich in der Nut festsetzt, erhöht das Drehmoment, bis der Gewindebohrer bricht.
Passen Sie die Gewindebohrerform an die Bohrungsart an:
- Durchgangslöcher: Verwenden Sie Durchgangslochgewindebohrer (Vorschneider), die Späne nach vorne durch das Loch schieben.
- Sacklöcher: Verwenden Sie Spiralnutgewindebohrer, die Späne nach oben aus dem Loch herausziehen.
Die Kühlmittelzufuhr beeinflusst sowohl die Spanabfuhr als auch die Standzeit der Gewindebohrer. Durch-Spindel-Kühlmittel (TSC) führt die Flüssigkeit direkt in die Schneidzone und unterstützt die Spanabfuhr. Externes Flutkühlmittel eignet sich für flache Bohrungen, erreicht den Gewindebohrer bei tieferen Bohrungen jedoch möglicherweise nicht.
Für das Gewindeschneiden in Stahl empfehlen viele Gewindebohrer-Hersteller ein nicht wasserlösliches Schneidöl oder eine Emulsion mit Hochdruckzusätzen (EP-Additiven) anstelle eines einfachen wasserlöslichen Kühlmittels. EP-Additive reduzieren die Reibung und die Aufbauschneidenbildung, die die Standzeit von Gewindebohrern in Eisenwerkstoffen verkürzt. Bestätigen Sie die Empfehlung mit Ihrem Gewindebohrer-Lieferanten für Ihre spezifische Stahlgüte.
Bewerten Sie auch das Spanmanagementsystem der Maschine: Späneförderer, Kühlmittelfiltration und Tankkapazität. Bohren von Platten in hohem Volumen erzeugt eine große Menge Stahlspäne, die ein für leichtere Arbeiten ausgelegtes System verstopfen können.
Kühlmittelzufuhr-Checkliste
- [ ] Spindelkühlung (durch die Spindel) verfügbar und mit Ihrem Werkzeug kompatibel
- [ ] Kühlmitteldruck und Durchflussrate ausreichend für Ihre tiefste Bohrung
- [ ] Filtrationsanlage ausgelegt für das Stahlspanvolumen bei Ihrer Produktionsrate
- [ ] Kühlmitteltyp mit Gewindebohrer-Hersteller für Ihre Stahlsorte bestätigt
- [ ] Späneförderband oder Spänesammelsystem, dimensioniert für Ihr tägliches Späneaufkommen
- [ ] Tankkapazität groß genug, um häufiges Nachfüllen während der Schichten zu vermeiden
Automatisierung, Werkzeuge und zusätzliche Operationen
Über das Bohren und Gewindeschneiden hinaus sollten Sie bedenken, welche weiteren Bearbeitungen Sie in derselben Aufspannung benötigen:
- Senken und Anfasen vor dem Gewindeschneiden verbessert den Gewindeeinstieg und entfernt Grate.
- Layoutmarkierung (Ritzen oder Nadelmarkieren) auf der Plattenoberfläche für die nachgelagerte Montage.
- Fräsen für Nuten, Taschen oder Kantenprofile – verfügbar auf VMCs und einigen Plattenbearbeitungsmaschinen.
- Thermisches Schneiden (Plasma oder Autogen) ist bei einigen Gantry-Plattenbearbeitungsmaschinen für kombiniertes Schneiden und Bohren integriert.
Automatische Werkzeugwechsler (ATCs) reduzieren die Zykluszeit beim Wechsel zwischen Bohr-, Gewinde-, Senk- und Anreißwerkzeugen. Überprüfen Sie die ATC-Kapazität und die Werkzeugwechselzeit. Ein 6-faches Werkzeugmagazin kann für einfache Bohr- und Gewindeschneidarbeiten ausreichen. Komplexe Teile mit mehreren Bohrungsdurchmessern und Gewindegrößen benötigen möglicherweise 12 oder mehr Positionen.
Software- und Programmier-Workflow
Die CNC-Steuerung der Maschine und die CAM-Software bestimmen, wie schnell Sie von einer Zeichnung zu einem lauffähigen Programm gelangen. Prüfen Sie, ob die Steuerung Standarddateiformate aus Ihrem vorhandenen CAD/CAM-System akzeptiert. Einige Plattenprozessoren umfassen proprietäre Nesting-Software, die die Plattenauslastung optimiert und Bohr- und Gewindeschneidsequenzen automatisch generiert. Andere erfordern, dass Sie jedes Loch manuell programmieren oder aus einem externen CAM-System importieren.
Wenn Sie viele verschiedene Plattenlayouts bearbeiten, können Nesting- und Jobverfolgungssoftware die Programmierzeit und den Materialabfall reduzieren. Fragen Sie den Lieferanten, ob diese Software im Lieferumfang enthalten, optional oder von einem Drittanbieter erhältlich ist.
Was Sie vor dem Kauf überprüfen sollten
Verwandte Anleitungen: CNC-Gewindeschneidmaschine für Schaltschränke.
Katalogspezifikationen geben an, was eine Maschine unter idealen Bedingungen leisten kann. Ihre Produktionsbedingungen sind anders. Arbeiten Sie diese Prüfliste vor der Auftragserteilung gemeinsam mit dem Lieferanten durch:
- Testschnitt an Ihrem Material. Senden Sie eine Musterplatte oder geben Sie Ihre Stahlgüte und Härte an. Bitten Sie den Lieferanten, Ihre Lochgrößen und Gewindegrößen zu bohren und zu schneiden, und teilen Sie die Ergebnisse mit – Gewindequalität, Zykluszeit und Lochpositionsgenauigkeit.
- Taktzeit für ein repräsentatives Werkstück. Bestehen Sie darauf, dass die angegebene Taktzeit das Einlegen der Platte, das Einspannen, die Werkzeugwechsel, das Umpositionieren zwischen den Bohrungen und das Entnehmen umfasst – nicht nur die reine Bearbeitungszeit.
- Gleichzeitige Kapazitätsgrenzen. Fragen Sie, ob die angegebene maximale Blechdicke, der maximale Bohrdurchmesser und die maximale Gewindegröße alle gleichzeitig gelten oder ob sich einige Grenzwerte verringern, wenn andere am Maximum liegen.
- Software und CAM-Workflow. Wie wird die Maschine programmiert? Akzeptiert sie Standarddateiformate aus Ihrem vorhandenen CAD/CAM-System? Ist eine Nesting-Software zur optimalen Plattenmaterialnutzung enthalten?
- Installationsanforderungen. Welche Anforderungen gelten für Fundament, Stromversorgung, Druckluft und Kühlmittelsystem? Benötigt die Maschine eine Grube für Späneförderanlagen oder ein erhöhtes Fundament für das Maschinenbett?
- Service und Ersatzteile. Wo befindet sich der nächste Servicetechniker? Was umfasst der Garantieumfang? Welche Ersatzteile sollten Sie für die Spindel, den Werkzeugwechsler und das hydraulische Spannsystem vorrätig halten?
- Schulung und Inbetriebnahmeunterstützung. Wie viele Tage Bediener- und Programmiererschulung sind inbegriffen? Ist nach der Installation ein Fernsupport zur Fehlerbehebung verfügbar?
Betrachten Sie jede Herstellerangabe als Behauptung des Lieferanten, bis Sie diese an Ihrem Material und Ihrer Bauteilgeometrie nachgewiesen sehen. Ein Lieferant, der bereit ist, Ihr Testteil zu fertigen und gemessene Ergebnisse zu teilen, ist ein stärkerer Partner als einer, der nur einen Katalog schickt.
Senden Sie uns Ihre Plattenzeichnung, Stahlgüte, Lochgrößen, Gewindegrößen und Ihre Chargenmenge. Wir prüfen Ihre Anforderungen und empfehlen eine Maschinenkonfiguration, die Ihren Produktionsanforderungen entspricht.