

ماكينة الثقب والقلوظة CNC للصلب تقوم بثقب الفتحات وقطع الخيوط في ألواح الصلب في إعداد واحد، مما يُغني عن التخطيط اليدوي ومثاقب المغناطيس والقلوظة اليدوية. تعتمد الماكينة المناسبة على أبعاد اللوح، ودرجة الصلب، وأحجام الفتحات والخيوط، وعدد القطع التي تُنتجها في كل وردية.
النقاط الرئيسية
- اختر تنسيق الآلة المناسب—معالج الألواح المخصص، أو نظام الجسر، أو مركز التشغيل الرأسي—بما يتوافق مع حجم اللوح وسماكته وحجم الإنتاج، قبل المقارنة بين المواصفات.
- عزم دوران المغزل عند انخفاض السرعة أهم من القدرة القصوى عند إجراء القلوظة في الفولاذ؛ اطلب منحنى العزم وتجربة قطع على مادتك وبمقاس اللولب المطلوب.
- إمكانية القلوظة الصلبة، وتثبيت قطعة العمل بشكل صحيح بالقرب من الثقب، وإخلاء الرقائق بفعالية—هذه العوامل الثلاثة هي الأكثر تأثيراً على جودة اللولب وعمر أداة القلوظة في ألواح الفولاذ.
- قد لا تنطبق الأبعاد القصوى المنشورة للألواح وأقطار الثقوب ومقاسات الخيوط جميعها في آنٍ واحد على نفس التكوين—تحقق من الحدود الخاصة بمهمتك المحددة.
- اطلب من كل مورد عرضاً توضيحياً لدورة تشغيل كاملة على قطعة تمثيلية، تشمل التحميل وتغيير الأدوات وإعادة التموضع، وليس وقت القطع فحسب.
يستعرض هذا الدليل أنواع الآلات المتاحة، ومتطلبات المغزل والقلوظة الضرورية للصلب، وتثبيت قطعة الشغل وإدارة الرقائق، وما يجب التحقق منه مع أي مورد قبل اتخاذ قرارك. يركز الدليل على ألواح الصلب المسطحة—لا على العوارض الإنشائية أو القنوات أو الأنابيب، التي تستلزم معدات مختلفة.
آلات الألواح المسطحة مقابل آلات البروفايل مقابل مراكز التشغيل العمودي
إرشادات ذات صلة: دليل المشتري لآلة الثقب والقلوظة CNC.
ليست كل آلة CNC تثقب الفولاذ وتُجري عمليات القلوظة فيه مصممةً للألواح. ثمة ثلاث فئات رئيسية تخدم أعمالاً مختلفة، والخلط بينها يؤدي إلى أخطاء مكلفة.
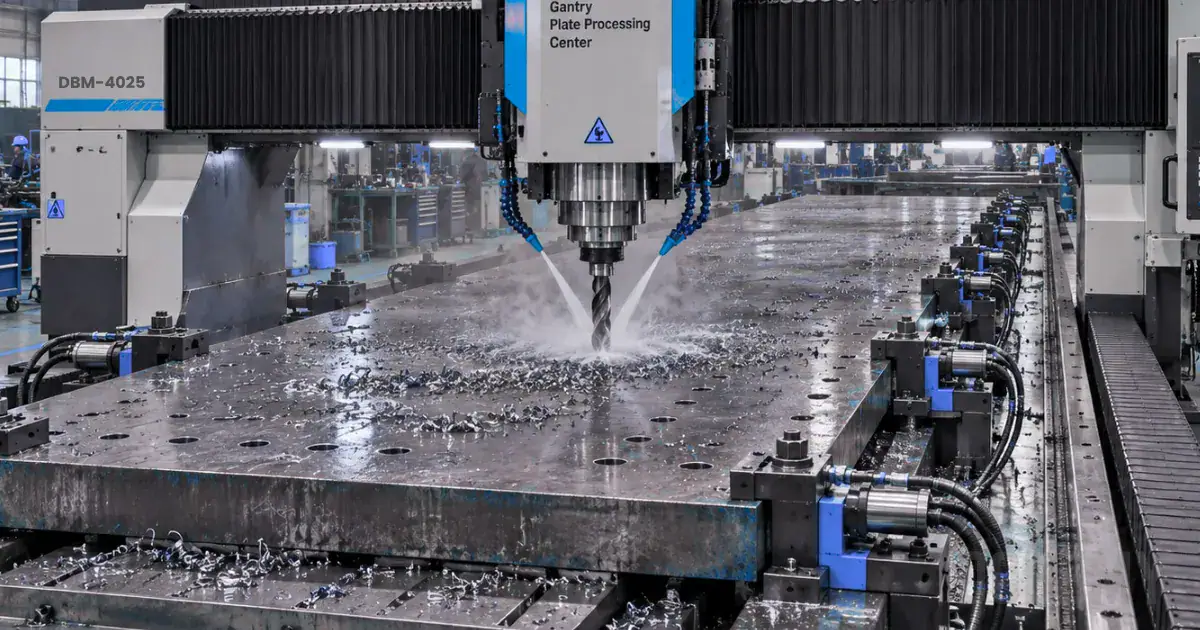
معالجات الألواح المخصصة تحرّك المغزل فوق لوح ثابت على منضدة مزوّدة بكرات كروية أو أسطوانية لنقل الألواح. وهي تتعامل مع ألواح كبيرة—غالبًا يزيد عرضها على 2 م وطولها على 12 م—مع تثبيت هيدروليكي. تتم عمليات الثقب والقلوظة والوسم وتوسيع مداخل الثقوب بشكل مخروطي في مرور واحد. تناسب هذه الآلات أعمال الألواح الإنشائية وألواح الأوعية عالية الإنتاج.
مراكز التشغيل الرأسية (VMCs) تثبّت الألواح على طاولة ذات فتحات على شكل حرف T، وتوفر تفاوتات أدق، وقدرة على التفريز، وأدوات تغيير أوتوماتيكية تضم 20 إلى 40 موضعاً أو أكثر. يكون مدى الحركة محدوداً بحجم الطاولة، لذا قد تحتاج الألواح الكبيرة إلى إعادة تموضع أو إعدادات متعددة. يُعدّ مركز التشغيل الرأسي خياراً قوياً عندما تحتاج إلى التفريز، أو تشغيل الجيوب، أو أنماط ثقوب ذات تفاوت دقيق على الألواح التي تناسب حجم الطاولة.
آلات تشغيل المقاطع تقوم بحفر الكمرات والقنوات والزوايا. تبدو متشابهة في الكتالوجات، غير أن أنظمة تثبيت الشغلة وتخطيط المحاور والتشبيك فيها مصممة للمقاطع الإنشائية لا للصفائح المسطحة. لا تفترض أن آلة خط الكمرات تؤدي أعمال الصفائح بكفاءة. إذ يختلف تصميم هندسة التشبيك ودعم سطح العمل بما يكفي لإحداث مشكلات في استواء الصفيحة ودقة الثقوب.
| ميزة | معالج ألواح متخصص | VMC | آلة تشغيل المقاطع الإنشائية |
|---|---|---|---|
| الحجم النموذجي للصفيحة | كبير (عرض 2+ م، طول 6–12+ م) | محدود بحركة الطاولة | غير مصمم للصفائح المسطحة |
| نطاق سماكة الصفيحة | 6–80+ مم (حسب الطراز) | مقيّد بمسافة المحور Z والتثبيت | يتفاوت حسب حجم المقطع |
| قدرة القلوظة | قياسي أو اختياري، تحقق حسب الطراز | عادةً ما تكون القلوظة الصلبة مضمّنة كمعيار | غالباً محدودة أو غائبة |
| التفريز / التجويف | محدود أو اختياري | تفريز كامل ثلاثي المحاور | محدود |
| سعة مبدّل الأدوات | عادةً من 6 إلى 12 أداة | ٢٠–٤٠+ أداة | يتفاوت |
| فئة التفاوت | مناسب للأعمال الإنشائية | أكثر إحكاماً، مناسب للأجزاء المشغولة آلياً | هيكلي |
| الأنسب | محلات الألواح عالية الإنتاجية | تشغيل مختلط، ألواح أصغر | الجسور والقنوات والزوايا |
اختر التنسيق الذي يتناسب مع أكبر لوح شائع لديك ومتطلبات التفاوت الخاصة بك. معالج الألواح يتعامل مع الحجم الكبير على الألواح الضخمة. أما مركز التشغيل العمودي فيتعامل مع الأعمال ذات التفاوت الأدق على الألواح الأصغر. إن الجمع بين الفئتين في قرار شراء واحد يؤدي إلى تنازلات على كلا الجانبين.
متطلبات المغزل والعزم لآلة الثقب والقلوظة CNC للصلب
يتطلب الفولاذ عزم دوران أعلى للمغزل وسرعات دوران أقل مقارنةً بالألومنيوم أو الصفائح المعدنية الخفيفة. وتُعدّ القلوظة العملية الأصعب، إذ تتعشّق أداة القلوظة مع كامل المقطع الجانبي للولب، ويجب على المغزل الحفاظ على دوران متزامن في مواجهة مقاومة القطع في الفولاذ.
مواصفتان للمغزل تهمّان أكثر من غيرهما:
- عزم الدوران عند سرعة العمل الفعلية، وليس عزم الدوران الأقصى. كثيرًا ما تعمل قلوظة الفولاذ بأقل من 500 دورة في الدقيقة لأحجام الخيوط الكبيرة. فالمغزل المُقيَّم بـ 22 kW قد يُوفّر عزم دوران قويًا عند 3,000 دورة في الدقيقة، لكنه يُوفّر عزمًا أضعف بكثير عند 200 دورة في الدقيقة. اطلب من المورّد منحنى عزم الدوران عبر نطاق السرعة الكامل.
- قدرة المغزل تحت الحمل المستمر. يُولّد ثقب عدد كبير من الثقوب في صفيحة فولاذية سميكة حرارةً وحملاً متواصلَين. والتقييم المستمر، لا التقييم الذروي، هو الذي يحدد ما إذا كان المغزل قادراً على الصمود طوال وردية عمل كاملة.
لا تختر الآلة بناءً على أقصى قطر للحفر وحده. قد لا ينطبق الحد الأقصى لحجم الحفر والحد الأقصى لمقاس اللولب الذي يمكن تنفيذه على نفس درجة الفولاذ أو سماكة الصفيحة. فالآلة المصنّفة لحفر بقطر 40 mm في الفولاذ الطري قد لا تتعامل إلا مع 30 mm في الفولاذ السبائكي ذي الصلادة الأعلى. تحقق من الحدود المحددة للمادة والصلادة الخاصة بك.
كيفية قراءة منحنى عزم دوران المغزل
يقوم الموردون أحياناً بنشر عزم الدوران الأقصى عند أقصى سرعة دوران فقط. هذا الرقم لا يخبرك إلا القليل عن أداء القلوظة. ما تحتاجه هو قيمة عزم الدوران عند سرعة الدوران التي تتطلبها أكبر أداة قلوظة لديك.
على سبيل المثال، إذا كان أكبر خيط لديك هو M20 في الفولاذ متوسط الكربون، فقد تكون سرعة القلوظة أقل بكثير من 200 دورة في الدقيقة. اسأل المورد: “ما عزم الدوران الذي يوفره هذا المغزل عند 150 دورة في الدقيقة؟” إذا لم يتمكنوا من الإجابة أو أظهر منحنى عزم الدوران انخفاضاً حاداً عند السرعات المنخفضة، فقد يتوقف المغزل عن العمل أو تنكسر أدوات القلوظة عند تشغيل أكبر الخيوط لديك.
اطلب مخطط العزم الكامل مقابل السرعة (RPM)، وليس مواصفة نقطة واحدة. قارنه بعزم الدوران الذي يوصي به مصنّع أدوات القلوظة لمقاس اللولب والمادة والعمق المطلوبَين.
القلوظة الصلبة وجودة الخيط في الفولاذ
إرشادات ذات صلة: آلة الثقب والقلوظة CNC التلقائية DBM-430DT.
تُزامن القلوظة الصلبة دوران المغزل مع التغذية المحورية بخطوة الخيط الدقيقة. يعكس المغزل اتجاه دورانه عند قاع الثقب لسحب ذكر القلوظة. تُنتج هذه الطريقة خيوطاً متسقة وتتجنب أخطاء الطفو وخطوة الخيط الناجمة عن حاملات ذكر القلوظة ذات الشد والضغط في الآلات القديمة.
يعتمد دعم الآلة للقلوظة الصلبة على وحدة التحكم CNC، ومشفّر المغزل، والنظام المؤازر. لا تتضمن جميع الآلات المُعلَن عنها للقلوظة القلوظةَ الصلبة كميزة قياسية. تأكد من النقاط التالية مع المورد:
- هل يدعم وحدة التحكم عملية القلوظة المتزامنة (دورة القلوظة الصلبة G84 أو ما يعادلها)؟
- ما هو الحد الأقصى لحجم الخيط الذي أثبتته الآلة في درجة الفولاذ التي تستخدمها؟
- هل وظيفة القلوظة معيارية أم خيار إضافي يزيد من التكلفة؟
- ما نوع حامل ذكر القلوظة الذي تستخدمه الآلة — الظرف الصلب، أم المتزامن، أم العائم؟
بالنسبة للثقوب العمياء، يجب أن يتباطأ المغزل ويتوقف ويعكس اتجاهه عند عمق محدد بدقة. يستلزم ذلك تغذية راجعة دقيقة من المشفر وتحكمًا سريع الاستجابة في النظام المؤازر. أما الثقوب النافذة فمتطلباتها أقل تعقيداً لأن أداة القلوظة يمكنها المرور عبرها، غير أن إخلاء الرقائق المعدنية لا يزال أمراً بالغ الأهمية.
يُركّز دليل عمليات القلوظة الصادر عن Sandvik Coromant على التثبيت المحكم، وحجم المثقاب الصحيح، وسائل القطع المناسب بوصفها الأساس لعمليات قلوظة موثوقة—وذلك قبل الخوض في سرعة المغزل.
ذكر قلوظة قاطع مقابل ذكر قلوظة تشكيل
تقوم ذكور القلوظة القاطعة بإزالة المادة لتشكيل اللولب. أما ذكور القلوظة التشكيلية فتعيد تشكيل المادة بالإزاحة دون قطعها، فلا تتكوّن بُرادة. تعمل ذكور القلوظة التشكيلية بكفاءة في المواد اللدنة كالفولاذ الخفيف والألومنيوم، غير أنها تستلزم عزم دوران أعلى وثقب تمهيدي للقلوظة بقطر أكبر. أما في الفولاذ الأكثر صلابة أو الفولاذ ذي الليونة المحدودة، فإن ذكور القلوظة القاطعة هي الخيار المعياري.
يؤثر نوع أداة القلوظة على متطلبات آلتك. تحتاج ذكور القلوظة التشكيلية إلى عزم دوران أكبر من المغزل، لكنها تُلغي مخاوف إخلاء الرقائق. أما ذكر القلوظة القاطع فيحتاج إلى عزم دوران أقل، لكنه يستلزم إخلاءً فعّالاً للرقائق وسائل تبريد مناسباً. تأكد من نوع أداة القلوظة مع مورّد أدوات القلوظة بناءً على درجة الفولاذ لديك، ثم تحقق من قدرة الآلة على توفير عزم الدوران الذي يتطلبه ذلك النوع من أدوات القلوظة.
تثبيت قطع الشغل ودعم الألواح
الصفيحة الفولاذية ثقيلة، غير أنها قد تتحرك أثناء عمليات الثقب والقلوظة إذا كانت المشابك بعيدة عن الثقب. إذ إن الحركة الجانبية أثناء القلوظة قد تكسر أداة القلوظة وتتلف اللولب.
العوامل الرئيسية لتثبيت قطعة العمل التي يجب تقييمها:
- موضع المشبك بالنسبة للثقب. يجب أن تثبّت المشابك اللوح بالقرب من منطقة الثقب والقلوظة، وليس عند حواف اللوح فحسب. يستخدم بعض معالجي الألواح مشابك هيدروليكية متعددة تعيد تموضعها تلقائياً.
- الدعم أسفل اللوح. قد ينحني اللوح الرفيع (أقل من 12 مم) للأسفل أثناء اختراق أداة الثقب، مما يتسبب في ظهور نتوءات وعدم دقة في هندسة الثقوب. يجب أن يمنع سرير الآلة أو نظام الدعم هذا الانحناء عند نقطة الثقب.
- نقطة الأصل والتموضع. كيف تحدد الآلة نقطة أصل اللوح؟ تستخدم بعض الأنظمة مستشعرات الحافة أو مجسات القياس. وتعتمد أنظمة أخرى على المحاذاة اليدوية. تُقلّص الأنظمة القائمة على المجسات وقت الإعداد في المهام المتكررة.
- سعة تحمّل وزن الصفيحة. تأكّد من الحدّ الأقصى لكتلة قطعة العمل التي تتحمّلها الطاولة أو القاعدة، لا سيّما للصفائح السميكة التي يتجاوز سمكها 40 mm.
تشير SSAB وغيرها من منتجي الفولاذ إلى أن الإعداد الصلب والدعم الكافي أسفل الصفيحة يكتسبان أهمية بالغة بشكل خاص عند إجراء عمليات الثقب والقلوظة في الصفائح الرقيقة، حيث تزداد درجة الانحراف والاهتزاز.
ما يحدث عند فشل تثبيت قطعة العمل
لوح يرتفع أو يتحرك أثناء القلوظة قد يكسر أداة القلوظة داخل الثقب. استخراج أداة قلوظة مكسورة من الفولاذ المقسّى يستغرق وقتاً طويلاً وقد يكون مستحيلاً أحياناً دون استخدام تقنية التفريغ الكهربائي. تكلفة أداة قلوظة مكسورة واحدة — بما تشمله من توقف الإنتاج، وعمليات الاستخراج، واللوح الذي قد يُهدر — غالباً ما تتجاوز تكلفة تحسين أدوات التثبيت. قيّم تثبيت قطعة العمل باعتباره عاملاً في تكلفة الإنتاج، لا مجرد فكرة لاحقة.
إخلاء الرقائق والسائل التبريدي لقلوظة الفولاذ
إرشادات ذات صلة: آلة الثقب والقلوظة CNC التلقائية DBM-2030DT.
تُعدّ البُرادة السببَ الرئيسي لكسر أدوات القلوظة في الفولاذ. فعندما تلتفّ البُرادة حول أداة القلوظة أو تتكدّس داخل أحد مجاريها يرتفع عزم الدوران حتى تنكسر الأداة.
طابق نوع أداة القلوظة مع نوع الثقب:
- الثقوب النافذة: استخدم أدوات قلوظة ذات رأس حلزوني تدفع البُرادة للأمام عبر الثقب.
- الثقوب العمياء: استخدم أدوات قلوظة ذات مجارٍ حلزونية تسحب البُرادة إلى أعلى خارج الثقب.
يؤثر توصيل سائل التبريد على كلٍّ من إزالة الرقائق وعمر أداة القلوظة. يوصّل سائل التبريد العابر عبر المغزل (TSC) السائل مباشرةً إلى منطقة القطع ويساعد على طرد الرقائق. يعمل سائل التبريد الفيضي الخارجي بكفاءة في الثقوب الضحلة، غير أنه قد لا يصل إلى أداة القلوظة في الثقوب الأعمق.
لقلوظة الفولاذ، يوصي كثير من مصنّعي أدوات القلوظة باستخدام سائل قطع غير قابل للذوبان في الماء، أو مستحلب يحتوي على مضافات الضغط العالي (EP)، بدلاً من سائل التبريد العادي القابل للذوبان في الماء. تعمل مضافات الضغط العالي على تقليل الاحتكاك والحافة المتراكمة التي تُقصّر عمر أداة القلوظة في المواد الحديدية. تأكّد من هذه التوصية مع مورّد أدوات القلوظة لديك بالنسبة لدرجة الفولاذ المحددة التي تستخدمها.
قيّم نظام إدارة الرقائق في الماكينة أيضاً: ناقلات الرقائق، وترشيح سائل التبريد، وسعة الخزان. إن عمليات الثقب عالية الإنتاجية للألواح تُولّد كميات كبيرة من رقائق الفولاذ التي قد تُسبب انسداد الأنظمة المصمَّمة للأعمال الخفيفة.
قائمة التحقق من توصيل سائل التبريد
- [ ] تبريد عبر المغزل متاح ومتوافق مع أدوات القطع الخاصة بك
- [ ] ضغط سائل التبريد ومعدل تدفقه كافيان لأعمق ثقب لديك
- [ ] نظام ترشيح مُصنَّف لحجم رقائق الفولاذ بمعدل إنتاجك
- [ ] تم تأكيد نوع سائل التبريد مع الشركة المصنّعة لأدوات القلوظة لدرجة الفولاذ الخاصة بك
- [ ] ناقل أو نظام تجميع الرقائق المعدنية مُصمَّم وفقاً لحجم الرقائق اليومي لديك
- [ ] سعة الخزان كبيرة بما يكفي لتجنب عمليات إعادة التعبئة المتكررة خلال فترات العمل
الأتمتة والأدوات والعمليات الإضافية
بعيداً عن الثقب والقلوظة، ضع في اعتبارك العمليات الأخرى التي تحتاجها في نفس الإعداد:
- توسيع مداخل الثقوب بشكل مخروطي وتشطيف الحواف قبل القلوظة يُحسّن مدخل اللولب ويُزيل النتوءات.
- وضع علامات التخطيط (الخدش أو النقر بالإبرة) على سطح اللوح لعمليات التجميع اللاحقة.
- التفريز للفتحات والجيوب أو ملفات حافة الحواف—متاح على مراكز التفريز العمودية وبعض معالجات الألواح.
- القطع الحراري (بالبلازما أو بالأكسي-وقود) مدمج في بعض معالجات الألواح ذات الجسر المتحرك للجمع بين القطع والثقب.
تُقلّل مبدّلات الأدوات الآلية (ATC) من وقت الدورة عند التبديل بين أدوات الثقب والقلوظة والتوسيع المخروطي لمداخل الثقوب والوسم. تحقق من سعة ATC ووقت تغيير الأداة. قد تكفي دوّارة من 6 أدوات لمهام الثقب والقلوظة البسيطة. أما القطع المعقدة ذات أحجام الثقوب المتعددة وأحجام الخيوط المتعددة، فقد تحتاج إلى 12 موضعاً أو أكثر.
سير عمل البرمجيات والبرمجة
يحدد نظام التحكم CNC وبرنامج CAM في الآلة مدى سرعة انتقالك من الرسم إلى برنامج تشغيل جاهز. قيّم ما إذا كان نظام التحكم يقبل تنسيقات الملفات القياسية من نظام CAD/CAM الحالي لديك. تتضمن بعض معالجات الصفائح برامج تعشيش خاصة بها تُحسّن استغلال الصفيحة وتُولّد تسلسلات الثقب والقلوظة تلقائيًا. في حين تستلزم آلات أخرى برمجة كل ثقب يدويًا أو الاستيراد من برنامج CAM خارجي.
إذا كنت تعالج تخطيطات صفائح متعددة ومتنوعة، فإن برامج التعشيش وتتبع المهام يمكن أن تقلل من وقت البرمجة وهدر المواد. اسأل المورد عما إذا كان هذا البرنامج مضمناً، أو اختيارياً، أو من طرف ثالث.
ما يجب التحقق منه قبل الشراء
إرشادات ذات صلة: آلة القلوظة CNC للحاويات الكهربائية.
تخبرك مواصفات الكتالوج بما يمكن للآلة أن تفعله في ظل الظروف المثالية. ظروف الإنتاج لديك مختلفة. قبل تقديم الطلب، اعمل على استيفاء قائمة التحقق هذه مع المورد:
- اختبار القطع على مادتك. أرسل لوحة عينة أو حدد درجة الفولاذ والصلابة. اطلب من المورد تنفيذ الثقوب والقلوظة بالمقاسات المطلوبة لديك وموافاتك بالنتائج — جودة الخيوط، ووقت الدورة، ودقة موضع الثقب.
- وقت الدورة لقطعة تمثيلية. أصرّ على أن يشمل وقت الدورة المُقتبَس تحميل اللوح، وتشغيل المشابك، وتغيير الأدوات، وإعادة التموضع بين الثقوب، والتفريغ — وليس وقت القطع فحسب.
- حدود الطاقة الإنتاجية المتزامنة. اسأل عما إذا كان بالإمكان بلوغ الحدود القصوى المنشورة لسماكة الصفيحة وقطر الثقب ومقاس اللولب في الوقت ذاته، أم أن بعض هذه الحدود تنخفض عندما تكون حدود أخرى عند أقصاها.
- البرامج وسير عمل CAM. كيف تقوم ببرمجة الماكينة؟ هل تقبل تنسيقات الملفات القياسية من نظام CAD/CAM الحالي لديك؟ هل يتضمن برنامج التعشيش لتحسين استخدام الصفائح المعدنية؟
- متطلبات التركيب. ما هي متطلبات الأساس، والطاقة الكهربائية، والهواء المضغوط، ونظام سائل التبريد؟ هل تحتاج الآلة إلى حفرة لناقلات الرقائق المعدنية أو أساس مرتفع للقاعدة؟
- الخدمة وقطع الغيار. أين يوجد أقرب فني خدمة؟ ما نطاق الضمان؟ ما قطع الغيار التي يجب تخزينها للمغزل ومبدّل الأدوات ونظام التثبيت الهيدروليكي؟
- دعم التدريب والتشغيل. كم عدد أيام التدريب المتضمنة لمشغلي الآلات والمبرمجين؟ هل يتوفر الدعم عن بُعد لاستكشاف الأعطال وإصلاحها بعد التركيب؟
تعامل مع كل مواصفة يقدمها المورد باعتبارها ادعاءً من الشركة المصنّعة حتى تشهد تطبيقها فعلياً على مادتك وهندسة قطعتك. المورد الذي يقبل تشغيل قطعة الاختبار الخاصة بك ويشارك النتائج المقاسة يُعدّ شريكاً أقوى من ذلك الذي يكتفي بإرسال كتالوج.
أرسل لنا رسم اللوحة، ودرجة الفولاذ، وأحجام الثقوب، وأحجام الخيوط، وحجم الدُّفعة. سنراجع متطلباتك ونوصي بتكوين آلة يناسب احتياجات إنتاجك.