

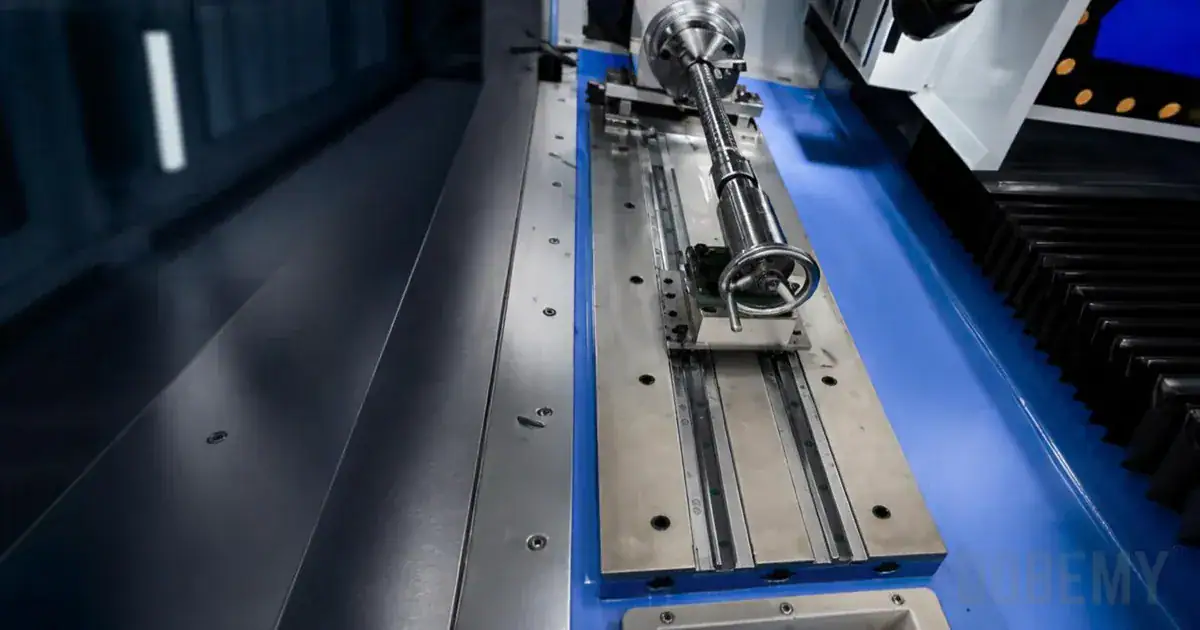
Choisir le bon montage de fixation pour une machine de perçage de tubes détermine si votre production se déroule sans accroc ou si elle pâtit des déplacements de la pièce, des déformations et d’un positionnement irrégulier des trous. Les tubes ronds posent des difficultés particulières en raison de leur tendance à rouler, tandis que les tubes carrés offrent des surfaces planes, mais nécessitent néanmoins un maintien adéquat face aux efforts de perçage et de taraudage.
Points clés à retenir
- Les tubes ronds nécessitent un dispositif anti-rotation ainsi que des blocs en V ou des supports profilés afin d’éviter qu’ils ne roulent pendant le perçage
- Les tubes carrés offrent des surfaces de serrage planes, mais requièrent tout de même un support adéquat pour résister aux efforts de coupe
- Les tubes à paroi mince nécessitent une force de serrage maîtrisée et, éventuellement, un support interne afin d’éviter toute déformation
- Le choix du montage d’usinage dépend de la géométrie du tube, de la disposition des trous, du volume de production et des exigences d’interface avec la machine
- Des butées axiales et des surfaces de référence appropriées garantissent un positionnement répétable des trous d’une série de production à l’autre
Les ingénieurs de fabrication doivent prendre des décisions critiques lors de la mise en place des opérations de perçage de tubes. Le montage doit s’adapter aux formes et aux dimensions spécifiques de vos tubes, tout en assurant un maintien fiable de la pièce sans écraser les parois minces. Qu’il s’agisse de percer des trous droits, des trous inclinés ou de préparer des opérations de Tapping, la conception du Workpiece Fixture influe directement sur la qualité des pièces et sur l’efficacité de la production.
Comprendre les exigences relatives aux dispositifs de fixation pour le perçage de tubes
Conseils associés : équipements CNC de perçage et de taraudage.
Les montages de perçage de tubes remplissent trois fonctions essentielles : positionner le tube correctement, le soutenir face aux efforts de coupe et le serrer de manière sûre sans provoquer de déformation. Chaque géométrie de tube présente des difficultés spécifiques qui influencent le choix du montage.
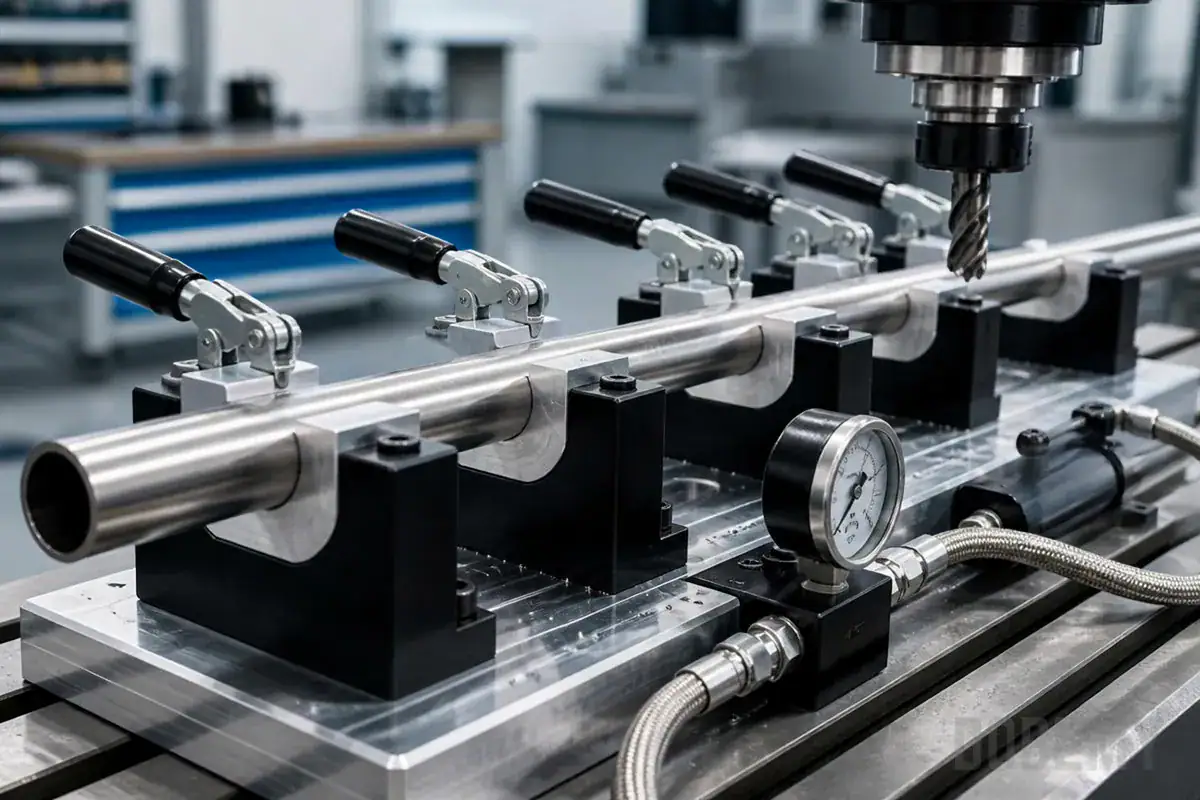
Les tubes ronds nécessitent des montages qui empêchent à la fois la rotation et le déplacement linéaire. La surface cylindrique n’offre aucun point de référence naturel, ce qui rend la mise en position précise plus difficile qu’avec un brut à faces planes. Les blocs en V constituent la solution traditionnelle : ils créent deux lignes de contact qui centrent le tube tout en assurant un positionnement constant.
Les tubes carrés et rectangulaires simplifient certains aspects du montage de pièces grâce à leurs surfaces planes. Ces profilés offrent des surfaces de référence claires pour le positionnement et résistent plus facilement à la rotation. Toutefois, ils nécessitent toujours un support adéquat sur toute leur longueur ainsi qu’un serrage ferme afin de résister au couple de perçage et aux efforts d’avance.
L’épaisseur de paroi influe de manière significative sur les exigences de conception des montages. Les tubes à paroi épaisse supportent des forces de serrage plus élevées sans déformation, ce qui permet des conceptions de montage plus simples. Les tubes à paroi mince exigent une répartition soigneuse des forces et peuvent nécessiter des mandrins internes ou des supports expansibles afin d’éviter l’écrasement ou l’ovalisation pendant le serrage.
Types de fixtures pour le perçage de tubes ronds
Fixtures à prisme en V
Les blocs en V restent le type de montage le plus courant pour les opérations de perçage de tubes ronds. La rainure en forme de V centre automatiquement la pièce brute cylindrique tout en assurant un positionnement répétable. Les blocs en V standard conviennent bien aux tubes rigides, pour lesquels une pression de serrage modérée ne provoque pas de déformation par enfoncement.
Le contact entre le tube et le bloc en V s’effectue selon deux lignes plutôt que sur une surface. Ce contact concentré assure un positionnement positif, mais exige de prêter attention à la force de serrage. Une pression excessive peut marquer les matériaux plus tendres ou les parois minces aux points de contact. L’ajout d’inserts de mors doux ou de bandes de protection contribue à répartir l’effort dans les applications sensibles.
Plusieurs blocs en V répartis sur la longueur du tube assurent un meilleur support des pièces longues. Un espacement approprié empêche la flexion du tube pendant le Drilling tout en préservant l’accès pour la broche et l’outillage. L’espacement réglable des blocs en V permet de s’adapter à différents schémas de perçage et à différentes longueurs de tube au sein d’un même montage du Workpiece Fixture.
Mors profilés et montages à logement
Les mâchoires profilées épousent le diamètre extérieur du tube et assurent un contact sur un arc plus étendu. Cette conception répartit plus uniformément la force de serrage, ce qui réduit le risque de marquage localisé. L’augmentation de la surface de contact améliore également la sécurité du maintien lors d’opérations de perçage intensives.
Les montages à logement (« nest fixtures ») poussent ce concept plus loin en créant un berceau usiné avec précision qui supporte la partie inférieure du tube. Le bridage supérieur maintient ensuite le tube dans ce logement. Cette configuration offre un excellent support pour les tubes à paroi mince tout en assurant un positionnement précis.
Les montages de profil sur mesure s’adaptent à des dimensions de tube spécifiques et assurent le maintien en position le plus sûr. Bien qu’ils soient moins flexibles que les blocs en V réglables, les montages dédiés se révèlent particulièrement performants en production de grande série, lorsque les dimensions des tubes restent constantes.
Fixation des tubes carrés et rectangulaires
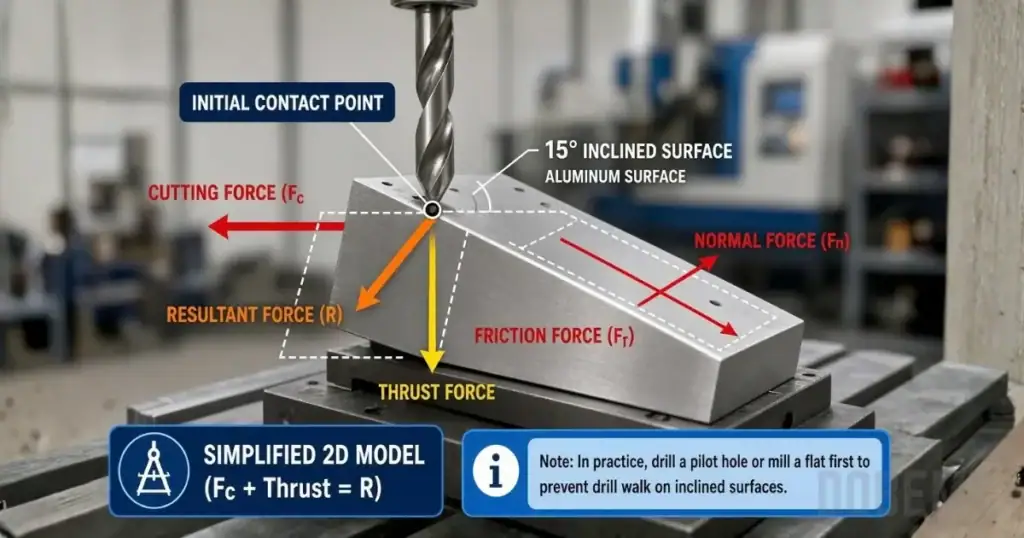
Conseils connexes : Pourquoi le perçage incliné est-il plus complexe que le perçage sur une surface plane ?.
Systèmes de serrage à mors plats
Les tubes carrés et rectangulaires se prêtent bien à l’utilisation de mors d’étau d’usinage standard ou de surfaces de serrage planes spécialement conçues. Les faces planes du tube constituent des surfaces de référence naturelles pour le positionnement. Le déplacement parallèle des mors garantit une répartition uniforme de la pression sur la surface de serrage.
Le choix approprié de la largeur des mors évite la déformation du tube. Les mors doivent être en contact avec une partie suffisante de la face du tube afin de répartir l’effort sans créer de concentrations de contraintes. Pour les tubes carrés à paroi mince, il est recommandé d’utiliser des inserts de mors couvrant la majeure partie de la largeur de la face du tube, tout en ménageant un dégagement pour l’accès de perçage.
Des cales de hauteur ou des parallèles positionnent le tube à la hauteur correcte pour le perçage. Ces supports doivent être stables et correctement alignés afin d’éviter que le tube ne bascule pendant l’usinage. Les parallèles magnétiques permettent un réglage rapide pour différentes tailles de tube.
Systèmes de brides modulaires
Les montages modulaires utilisent des blocs, des brides de serrage et des éléments de positionnement interchangeables afin de s’adapter à différentes dimensions de tubes carrés et rectangulaires. Cette flexibilité convient aux ateliers de sous-traitance qui traitent des dimensions de tubes et des configurations de perçage variées.
Les mors à insertion à changement rapide permettent de passer rapidement d’une configuration pour tubes ronds à une configuration pour tubes carrés. Certains systèmes comportent des blocs en V d’un côté et des surfaces planes de l’autre, offrant ainsi une double capacité au sein d’un même Workpiece Fixture. Cette polyvalence réduit le temps de réglage lors de l’usinage de tubes de profils différents.
Comparaison des options de fixation
| Caractéristique | Bloc en V | Mors profilé | Mors plats | Système modulaire |
|---|---|---|---|---|
| Support de tube rond | Excellent | Excellent | Non approprié | Convient bien avec les plaquettes |
| Support en tube carré | Possible, mais pas idéal | Bon avec un profil correspondant | Excellent | Excellent |
| Flexibilité de configuration | Modéré | Faible (dédié) | Modéré | Élevé |
| Aptitude à l’usinage des pièces à parois minces | Modéré (nécessite des mors doux) | Bon | Bon | Bon avec des plaquettes appropriées |
| Répartition de la force de serrage | Contact linéique | Contact d’arc | Contact de surface | Varie selon la configuration |
| Répétabilité | Élevé | Très élevé(e) | Élevé | Élevé avec des butées appropriées |
| Coût initial | Faible | Élevé (personnalisé) | Faible | Modéré |
| Temps de changement de série | Modéré | Élevé | Faible | Faible |
| Longueur maximale du tube | Limité par l’espacement des blocs en V | Limité par la longueur des mors | Limité par l’ouverture des mors | Flexible |
| Volume de production typique | Faible à moyen(ne) | Élevé | Moyen à élevé | Faible à moyen(ne) |
Prévention de la déformation des parois minces
Conseils associés : Guide rapide pour la maintenance des CNC Machine Tool.
Les tubes à paroi mince posent des difficultés particulières dans la conception des montages. Une force de serrage excessive entraîne une déformation permanente, ce qui crée des sections transversales ovales ou des bosses locales. Plusieurs stratégies permettent de préserver la géométrie du tube pendant les opérations de Drilling.
Méthodes de support interne
Les mandrins expansibles assurent un soutien interne qui empêche l’affaissement du tube sous la pression de serrage extérieure. Ces dispositifs se dilatent pour entrer en contact avec la paroi interne du tube, créant ainsi un appui rigide pour la force de serrage. Le mandrin doit être positionné de manière à soutenir la zone de serrage tout en laissant la zone de perçage accessible.
Des bouchons pleins ou des barres insérés dans le tube offrent un soutien similaire pour les opérations de perçage traversant. Ces supports simples donnent de bons résultats lorsque le perçage ne traverse pas complètement les deux parois. Le matériau du bouchon doit être plus tendre que les outils de coupe afin d’éviter tout dommage en cas de contact accidentel.
La glace ou les alliages à bas point de fusion constituent un support interne temporaire pour des opérations complexes. Ces matériaux remplissent l’intérieur du tube, offrent un appui solide pendant l’usinage, puis sont éliminés par fusion. Cette technique convient à des applications spécialisées, mais elle nécessite des étapes de process supplémentaires.
Remarque : pour les opérations de perçage par fluage (flow drilling), les supports internes doivent comporter des poches de dégagement (évidements) afin de permettre la formation vers le bas de la douille sans collision avec l’outil.
Force de serrage contrôlée
Le serrage à couple contrôlé garantit une application constante de la force, sans serrage excessif. Les brides hydrauliques ou pneumatiques à régulation de pression assurent une force de serrage répétable d’une série de production à l’autre. Cette constance évite à la fois le déplacement et la déformation des pièces.
Plusieurs points de serrage légers répartissent mieux l’effort qu’une seule bride lourde. L’utilisation de plusieurs brides plus petites sur la longueur du tube réduit les concentrations de contraintes locales. Cette approche est particulièrement avantageuse pour les tubes longs ou ceux comportant plusieurs points de perçage.
Les matériaux de mors doux, tels que l’aluminium, le laiton ou les inserts en polymère, amortissent l’interface de serrage. Ces matériaux se déforment légèrement afin d’augmenter la surface de contact, ce qui réduit la charge ponctuelle sur la paroi du tube. Une inspection régulière permet de s’assurer que les inserts restent en bon état pour garantir des performances constantes.
Caractéristiques de positionnement axial et d’anti-rotation
Un positionnement précis des trous exige un contrôle rigoureux de la position du tube sur toute sa longueur ainsi que l’absence de rotation pendant le perçage. Les dispositifs de serrage doivent comporter des butées positives et des éléments de retenue afin de maintenir ces alignements critiques.
Établissement de la référence axiale
Les butées fixes assurent un positionnement répétable du tube le long de l’axe de la machine. Ces butées prennent comme référence l’extrémité du tube ou une caractéristique préusinée afin d’établir des positions de trous constantes. Les butées réglables s’adaptent aux différentes longueurs de tube tout en conservant la référence d’origine (datum).
Des échelles graduées ou des afficheurs numériques facilitent le positionnement des tubes selon des configurations de trous spécifiques. Ces systèmes de mesure accélèrent la préparation pour des entraxes de trous personnalisés tout en préservant la précision. Certains dispositifs de fixation intègrent des butées programmables pour un positionnement automatisé.
Les butées à ressort compensent les variations de longueur des tubes tout en maintenant un contact ferme. Cette conception garantit un positionnement fiable, même avec les tolérances de fabrication normales sur la longueur des tubes. La pression du ressort doit être suffisante pour résister aux efforts de perçage (Drilling) sans permettre le déplacement du tube.
Mécanismes anti-rotation
Les tubes ronds nécessitent des dispositifs spécifiques afin d’empêcher leur rotation sous l’effet du couple de perçage. Des brides secondaires, des goupilles ou des blocs profilés viennent en prise avec le tube pour résister aux forces de rotation. Ces éléments doivent être positionnés de manière à ne pas gêner les opérations de perçage.
Les colliers à chaîne s’enroulent autour des tubes ronds afin d’offrir une forte résistance par frottement à la rotation. La chaîne flexible épouse la surface du tube et répartit uniformément la force de serrage. Cette méthode convient bien aux tubes de grand diamètre, pour lesquels d’autres méthodes de serrage risqueraient de déformer la paroi.
Les montages d’indexage comprennent un positionnement rotatif permettant de percer des trous à des positions angulaires spécifiques autour du tube. Ces montages associent un blocage anti-rotation à un contrôle angulaire précis, ce qui permet de réaliser des configurations de trous complexes. Des têtes d’indexage manuelles ou motorisées font pivoter le tube entre les opérations de perçage.
Considérations relatives à l’intégration de la machine
Conseils connexes : Comment l’instabilité dimensionnelle de la machine nuit à la précision.
Le montage doit s’intégrer correctement à la configuration spécifique de votre machine de perçage. La taille de la table, la portée de la broche et la course des axes influencent tous la conception et le choix du montage.
Montage et alignement
La compatibilité avec les rainures en T garantit une fixation sûre des montages d’usinage sur les tables de machine standard. La base du montage doit couvrir un nombre suffisant de rainures en T afin d’assurer la stabilité sous les efforts de perçage. Il convient de tenir compte de l’entraxe des rainures lors de la conception de montages sur mesure, afin de maximiser les possibilités de fixation.
Les bases de fixation rectifiées avec précision maintiennent la perpendicularité par rapport à l’axe de la broche. Cet alignement garantit que les trous sont percés selon l’angle correct par rapport à l’axe du tube. Des comparateurs à cadran vérifient l’alignement lors du réglage initial, et des contrôles périodiques préservent la précision.
Les systèmes de montage à dégagement rapide accélèrent les changements de montage pour des séries de production variées. Ces systèmes maintiennent un positionnement précis tout en permettant une conversion rapide entre différentes dimensions ou configurations de tubes. Les conceptions de montage cinématique garantissent un positionnement répétable après le retrait et la réinstallation du dispositif de fixation.
Exigences de dégagement
Le dégagement de la broche détermine le diamètre maximal des tubes et la profondeur de perçage réalisable. Le montage doit positionner les tubes à l’intérieur de l’enveloppe de travail de la machine tout en assurant l’accès à l’outil. Il convient de tenir compte des forets à longueur étendue lors de la planification de la hauteur du montage et du positionnement des tubes.
Les trajets d’évacuation des copeaux empêchent l’accumulation de débris de coupe autour de la pièce. Les Workpiece Fixtures doivent permettre aux copeaux de tomber librement ou comporter des canaux pour leur évacuation. L’air comprimé ou l’écoulement du liquide de refroidissement facilite l’évacuation des copeaux dans les conceptions de Workpiece Fixtures fermées.
Le dégagement pour le changement d’outil garantit que les changeurs d’outils automatiques peuvent fonctionner sans interférence avec le montage. Le profil du Workpiece Fixture ne doit pas obstruer l’accès au Tool Magazine ni les mouvements de changement d’outil. Les changements d’outil manuels nécessitent également un espace d’accès suffisant pour l’opérateur.
Volume de production et facteurs de changement de série
Le choix des dispositifs de fixation dépend fortement de vos besoins de production. Les opérations à grand volume justifient des dispositifs dédiés, tandis qu’une production variée tire avantage de solutions flexibles.
Dispositifs de fixation pour la production en grande série
Des fixtures dédiés optimisent le temps de cycle pour des configurations de tubes spécifiques. Ces fixtures éliminent le temps de réglage et garantissent un positionnement constant sur des milliers de pièces. L’investissement dans des dispositifs de fixation sur mesure est rentabilisé par la réduction du temps de préparation et par une meilleure Repeatability.
Les montages multipostes permettent d’effectuer simultanément des opérations sur plusieurs tubes. Pendant qu’un poste est en cours de Drilling, les opérateurs peuvent charger et décharger les autres postes. Cette approche maximise le taux d’utilisation de la machine et réduit le temps de manipulation des pièces.
Les systèmes de serrage automatisés s’intègrent aux commandes de la machine pour permettre un fonctionnement sans intervention manuelle. Des actionneurs hydrauliques ou pneumatiques commandent les brides en séquence avec les cycles de perçage (Drilling). Cette automatisation améliore la sécurité tout en permettant à un seul opérateur de gérer plusieurs machines.
Solutions flexibles pour ateliers de production
Les dispositifs de serrage universels dotés de composants réglables permettent de traiter des tubes de tailles et de formes variées. Ces systèmes reposent sur des éléments modulaires qui se reconfigurent selon les travaux à effectuer. Bien que la mise en place soit plus longue qu’avec des dispositifs de serrage dédiés, la polyvalence justifie l’investissement dans le cas d’une production variée.
Les systèmes de mors à changement rapide réduisent le temps de changement de série entre différents profils de tubes. Les jeux de mors rectifiés avec précision conservent la précision tout en permettant une conversion rapide. Certains systèmes comprennent un espace de rangement pour plusieurs jeux de mors directement sur la machine, afin de faciliter l’accès.
Les fiches de réglage numériques ou les programmes de montage d’usinage enregistrent les données de configuration pour les travaux répétitifs. Ces enregistrements documentent les positions des mors, les emplacements des butées et les pressions de serrage afin d’assurer une reproduction cohérente. Cette documentation réduit le temps de réglage et garantit la qualité d’un opérateur et d’une équipe à l’autre.
Considérations relatives à la sécurité et à la maintenance
Un entretien adéquat des dispositifs de fixation et une utilisation sûre protègent à la fois les opérateurs et les équipements. Une inspection et un réglage réguliers maintiennent les performances des dispositifs de fixation sur de longues séries de production.
Vérifiez la fixation des brides de serrage avant de lancer chaque cycle de Drilling. Des brides desserrées permettent un déplacement de la pièce, susceptible de casser les outils ou d’éjecter les pièces usinées. Établissez des listes de contrôle préalables à l’opération, incluant la vérification des brides de serrage et le positionnement correct des protections.
Inspectez les composants des fixtures pour détecter toute usure ou tout dommage lors de la maintenance de routine. Les surfaces des blocs en V, les inserts de mors et les mécanismes de serrage subissent une usure progressive qui affecte la Positioning Accuracy. Consignez les résultats des inspections afin de suivre les schémas d’usure et de planifier leur remplacement préventif.
Respectez les directives du fabricant et les procédures de sécurité du site pour tous les réglages et toutes les opérations de maintenance. Les procédures de consignation et d’étiquetage (lockout/tagout) s’appliquent lors de toute intervention sur des systèmes de serrage motorisés. Consultez les manuels des équipements et le personnel qualifié pour connaître les exigences de sécurité spécifiques.
Nettoyez régulièrement les fixtures afin d’éliminer les copeaux, les résidus de liquide de refroidissement et les débris. L’accumulation de contaminants nuit à la précision de positionnement et peut provoquer une usure prématurée. Établissez des plannings de nettoyage en fonction du volume de production et des types de matériaux.
Liste de contrôle pratique pour les montages de la machine de perçage de tubes
- Confirmer le matériau, l’épaisseur de paroi, le diamètre du trou et la taille du filetage.
- Confirmer le volume du lot, le plan de montage (Workpiece Fixture), le temps de cycle et les exigences en matière de bavures.
- Confirmer l’outillage, la tension, les manuels, l’emballage et le support de service local.
Compatibilité des matériaux et des procédés
Les différents matériaux de tubes et les procédés de perçage influent sur les exigences relatives aux dispositifs de fixation. Il convient de tenir compte de ces facteurs lors de la sélection ou de la conception de dispositifs de fixation pour des applications spécifiques.
Les tubes en aluminium nécessitent un serrage soigneux afin d’éviter les marques ou les déformations. Ce matériau tendre se bosselle facilement sous l’effet de charges concentrées. Des inserts de mors de protection et une force de serrage maîtrisée permettent de préserver l’état de surface.
Les tubes en acier inoxydable génèrent des efforts de coupe plus élevés, ce qui exige un maintien en position sûr de la pièce. La tendance du matériau à l’écrouissage fait que les coupes interrompues dues au déplacement de la pièce posent des problèmes importants. Des montages rigides à serrage positif permettent d’éviter ces problèmes.
Les opérations de perçage par fluage créent des exigences particulières en matière de fixation. Ce procédé par friction génère des températures élevées et des forces latérales. Les Workpiece Fixtures doivent permettre la dilatation thermique tout en maintenant la position de la pièce. L’utilisation de matériaux résistants à la chaleur pour les Workpiece Fixtures et un dégagement suffisant pour les collerettes formées garantissent la réussite du perçage par fluage.
Les opérations de Tapping effectuées après le Drilling nécessitent des Workpiece Fixtures capables de résister à des charges de couple plus élevées. Les forces de rotation lors du taraudage dépassent celles générées par le seul perçage. Vérifiez la capacité du Workpiece Fixture pour les opérations combinées de Drilling et de Tapping.
Vous souhaitez optimiser vos opérations de perçage de tubes ? Envoyez-nous les spécifications de vos tubes, notamment le type de matériau, l’épaisseur de paroi, les diamètres de trous, les exigences de filetage et le volume de production. Notre équipe d’ingénieurs vous recommandera la configuration de montage la mieux adaptée à votre équipement de perçage et de taraudage DOBEMY, afin de maximiser la productivité tout en préservant la précision.