

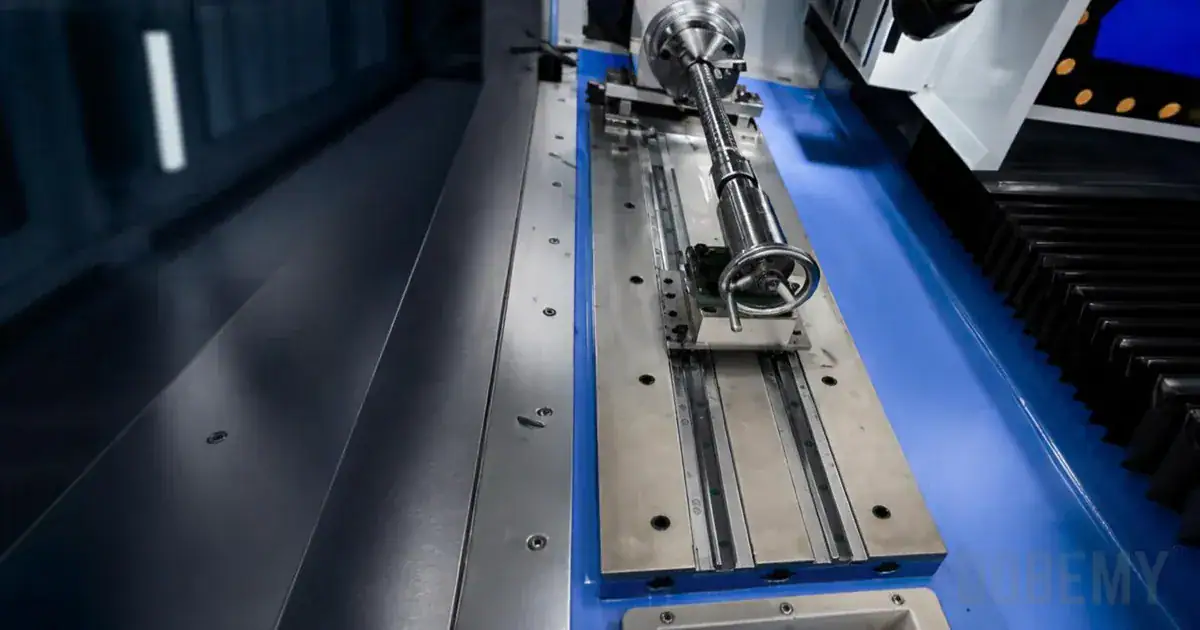
Seleccionar el dispositivo de sujeción adecuado para la máquina taladradora de tubos determina si su producción transcurre sin contratiempos o presenta problemas de movimiento de las piezas, distorsión e inconsistencia en la posición de los orificios. Los tubos redondos plantean desafíos particulares por su tendencia a rodar, mientras que los tubos cuadrados ofrecen superficies planas, pero aun así requieren una sujeción adecuada frente a las fuerzas de taladrado y roscado.
Puntos clave
- Los tubos redondos requieren sujeción antirrotación y bloques en V o soportes con forma para evitar que rueden durante el Drilling
- Los tubos cuadrados ofrecen superficies planas de sujeción, pero aun así requieren un soporte adecuado para resistir las fuerzas de corte
- Los tubos de pared delgada requieren una fuerza de sujeción controlada y, posiblemente, un soporte interno para evitar la deformación
- La selección del Workpiece Fixture depende de la geometría del tubo, el patrón de agujeros, el volumen de producción y los requisitos de interfaz con la máquina
- Los topes axiales y las superficies de referencia adecuados garantizan un posicionamiento repetible de los agujeros a lo largo de las series de producción
Los ingenieros de manufactura se enfrentan a decisiones críticas al configurar las operaciones de taladrado de tubos. El utillaje debe adaptarse a las formas y los tamaños específicos de los tubos y, al mismo tiempo, ofrecer una sujeción segura de la pieza sin aplastar las paredes delgadas. Ya se trate de Drilling de orificios rectos, de orificios en ángulo o de la preparación para operaciones de Tapping, el diseño del utillaje influye directamente en la calidad de las piezas y en la eficiencia de la producción.
Comprensión de los requisitos de los dispositivos de sujeción para el taladrado de tubos
Orientación relacionada: equipos CNC de taladrado y roscado.
Los dispositivos de fijación para el taladrado de tubos cumplen tres funciones esenciales: ubicar el tubo en la posición correcta, sostenerlo frente a las fuerzas de corte y sujetarlo con firmeza sin provocar deformaciones. Cada geometría de tubo plantea desafíos particulares que influyen en la selección del dispositivo de fijación.
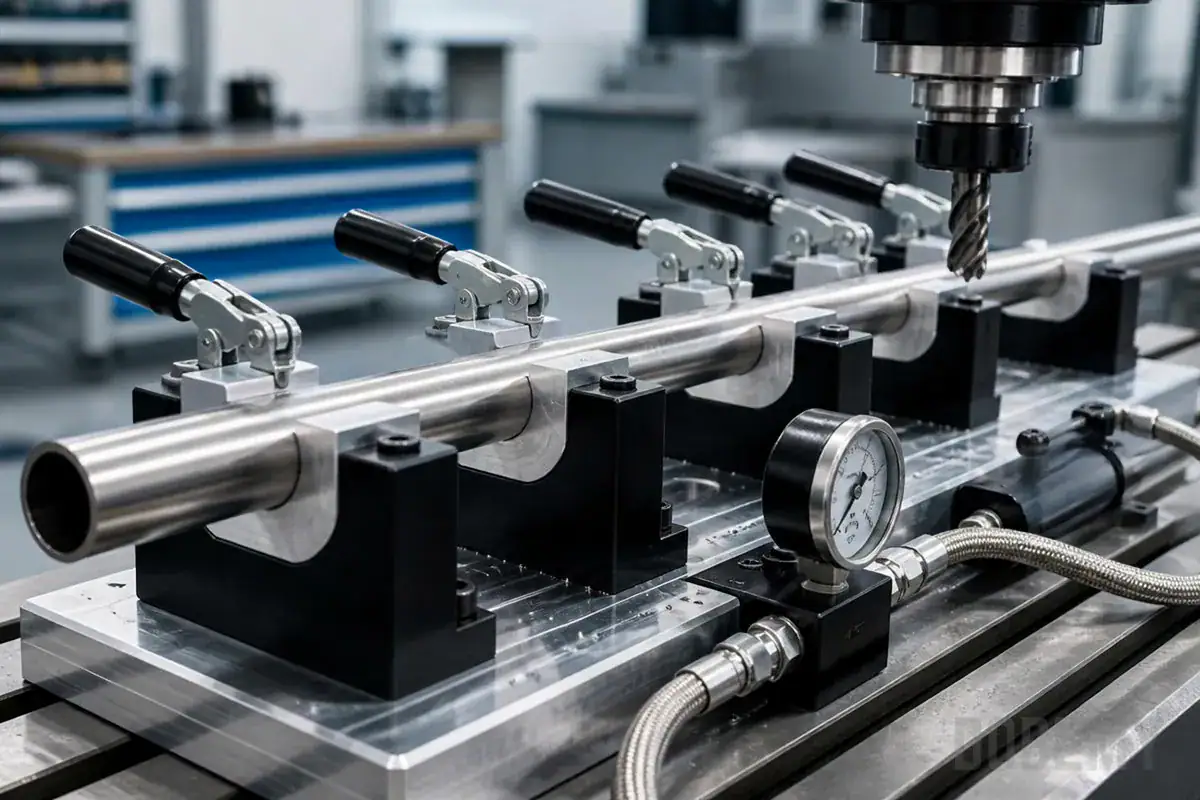
Los tubos redondos requieren dispositivos de fijación que impidan tanto la rotación como el movimiento lineal. La superficie cilíndrica no ofrece puntos de referencia naturales, lo que hace que el posicionamiento preciso sea más difícil que con material de caras planas. Los bloques en V constituyen la solución tradicional, ya que crean dos líneas de contacto que centran el tubo y permiten un posicionamiento uniforme.
Los tubos cuadrados y rectangulares simplifican algunos aspectos de la sujeción gracias a sus superficies planas. Estos perfiles ofrecen superficies de referencia claras para el posicionamiento y resisten con mayor facilidad el giro. Sin embargo, siguen requiriendo un soporte adecuado a lo largo de su longitud y una sujeción firme para resistir el par de torsión y las fuerzas de avance generados durante el Drilling.
El espesor de pared influye de manera significativa en los requisitos de diseño del dispositivo de sujeción. Los tubos de pared gruesa soportan fuerzas de sujeción más elevadas sin deformarse, lo que permite diseños de dispositivos más simples. Los tubos de pared delgada exigen una distribución cuidadosa de la fuerza y pueden requerir mandriles internos o soportes expansibles para evitar el aplastamiento o la ovalización durante la sujeción.
Tipos de utillajes de sujeción para el taladrado de tubos redondos
Fijaciones de bloque en V
Los bloques en V siguen siendo el tipo de dispositivo de sujeción más común para las operaciones de taladrado de tubos redondos. La ranura en forma de V centra automáticamente el material cilíndrico y, al mismo tiempo, proporciona un posicionamiento repetible. Los bloques en V estándar funcionan bien con tubos rígidos, en los que una presión de sujeción moderada no provoca abolladuras.
El contacto entre el tubo y el bloque en V se produce a lo largo de dos líneas, y no sobre una superficie. Este contacto concentrado proporciona una ubicación positiva, pero requiere atención a la fuerza de sujeción. Una presión excesiva puede abollar los materiales más blandos o las paredes delgadas en los puntos de contacto. La incorporación de insertos de mordaza blanda o de tiras protectoras ayuda a distribuir la fuerza en aplicaciones sensibles.
Varios bloques en V a lo largo de la longitud del tubo proporcionan un mejor soporte para piezas de trabajo largas. Espaciarlos de forma adecuada evita la flexión del tubo durante el Drilling, a la vez que se mantiene el acceso para el Spindle y las herramientas. El espaciado ajustable de los bloques en V permite adaptarse a diferentes patrones de agujeros y longitudes de tubo dentro de la misma configuración de Workpiece Fixture.
Mordazas perfiladas y fijaciones de alojamiento
Las mordazas conformadas coinciden con el diámetro exterior del tubo, lo que proporciona contacto a lo largo de un arco mayor. Este diseño distribuye la fuerza de sujeción de manera más uniforme y reduce el riesgo de abolladuras localizadas. La mayor área de contacto también mejora la seguridad del agarre en operaciones de Drilling pesadas.
Los dispositivos de sujeción tipo nido (nest fixtures) llevan este concepto más lejos al crear un soporte de precisión mecanizado que sostiene la parte inferior del tubo. A continuación, la abrazadera superior fija el tubo en este nido. Esta disposición proporciona un excelente soporte para tubos de pared delgada y, al mismo tiempo, mantiene un posicionamiento preciso.
Los utillajes con perfil personalizado se adaptan a tamaños de tubo específicos y proporcionan la sujeción de piezas más segura. Aunque son menos flexibles que los bloques en V ajustables, los utillajes dedicados destacan en la producción de alto volumen, donde las dimensiones del tubo se mantienen constantes.
Sujeción de tubos cuadrados y rectangulares
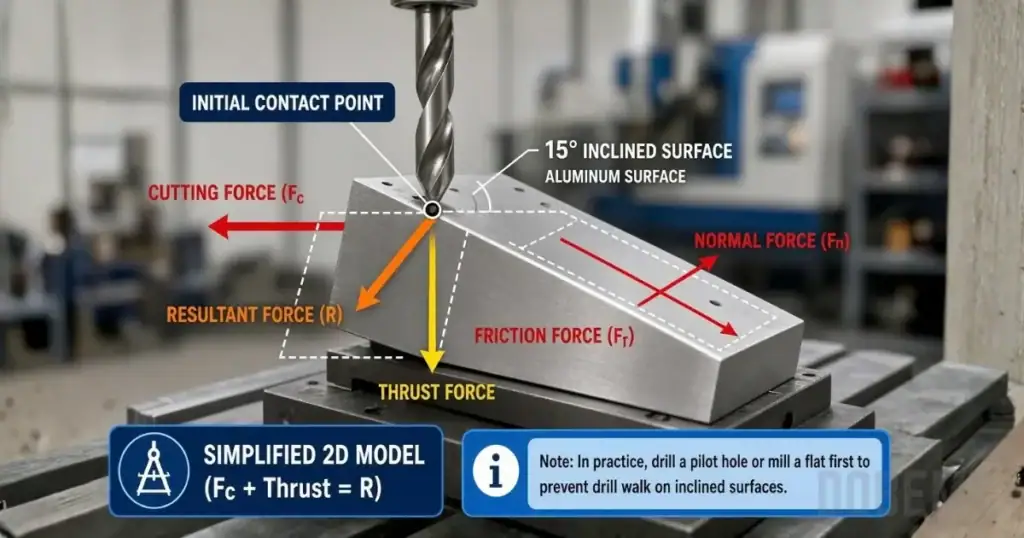
Orientación relacionada: ¿Por qué el taladrado inclinado es más complejo que el taladrado en superficies planas?.
Sistemas de sujeción con mordazas planas
Los tubos cuadrados y rectangulares se benefician del uso de mordazas estándar de tornillo de banco para máquina o de superficies de sujeción planas diseñadas específicamente para este fin. Las caras planas del tubo proporcionan superficies de referencia naturales para el posicionamiento. El movimiento paralelo de las mordazas garantiza una distribución uniforme de la presión sobre la superficie de sujeción.
La selección adecuada del ancho de las mordazas evita la deformación del tubo. Las mordazas deben entrar en contacto con una parte suficiente de la cara del tubo para distribuir la fuerza sin generar concentraciones de tensión. En el caso de tubos cuadrados de pared delgada, se recomienda utilizar insertos de mordaza que abarquen la mayor parte del ancho de la cara del tubo y dejen holgura para el acceso de Drilling.
Los bloques de altura o las calzas paralelas posicionan el tubo a la elevación correcta para el taladrado. Estos soportes deben ser estables y estar correctamente alineados para evitar que el tubo oscile durante el mecanizado. Las calzas paralelas magnéticas permiten un ajuste rápido para diferentes tamaños de tubo.
Sistemas de sujeción modulares
Los dispositivos de sujeción modulares emplean bloques, abrazaderas y localizadores intercambiables para adaptarse a diversos tamaños de tubos cuadrados y rectangulares. Esta flexibilidad resulta adecuada para talleres de trabajo por encargo que procesan tubos de dimensiones variadas y distintos patrones de orificios.
Los insertos de mordaza de cambio rápido permiten una conversión rápida entre configuraciones para tubos redondos y cuadrados. Algunos sistemas incorporan bloques en V en un lado y superficies planas en el otro, lo que proporciona una doble capacidad dentro del mismo utillaje. Esta versatilidad reduce el tiempo de preparación al procesar perfiles de tubo mixtos.
Comparación de las opciones de utillaje
| Característica | Bloque en V | Mordaza perfilada | Mordaza plana | Sistema modular |
|---|---|---|---|---|
| Soporte para tubo redondo | Excelente | Excelente | No es adecuado | Adecuado para su uso con insertos |
| Soporte de tubo cuadrado | Posible, pero no ideal | Buena con perfil coincidente | Excelente | Excelente |
| Flexibilidad de configuración | Moderado | Bajo (dedicado) | Moderado | Alto |
| Idoneidad para paredes delgadas | Moderado (requiere garras blandas) | Bueno | Bueno | Adecuado con los insertos apropiados |
| Distribución de la fuerza de sujeción | Contacto lineal | Contacto del arco | Contacto superficial | Varía según la configuración |
| Repetibilidad | Alto | Muy alto | Alto | Alto con topes adecuados |
| Costo inicial | Bajo | Alto (personalizado) | Bajo | Moderado |
| Tiempo de cambio de formato | Moderado | Alto | Bajo | Bajo |
| Longitud máxima del tubo | Limitado por el espaciado del bloque en V | Limitado por la longitud de la mordaza | Limitado por la apertura de las mordazas | Flexible |
| Volumen de producción típico | De bajo a medio | Alto | De nivel medio a alto | De bajo a medio |
Prevención de la distorsión en paredes delgadas
Orientación relacionada: Guía rápida para el mantenimiento de CNC Machine Tool.
Los tubos de pared delgada plantean desafíos especiales en el diseño de dispositivos de sujeción. Una fuerza de sujeción excesiva provoca una deformación permanente, lo que genera secciones transversales ovaladas o abolladuras locales. Varias estrategias ayudan a mantener la geometría del tubo durante las operaciones de Drilling.
Métodos de soporte interno
Los mandriles expansibles proporcionan soporte interno que evita el colapso del tubo bajo la presión de sujeción externa. Estos dispositivos se expanden hasta entrar en contacto con la pared interior del tubo y crean un respaldo rígido para la fuerza de sujeción. El mandril debe colocarse de modo que soporte la zona de sujeción y, al mismo tiempo, deje accesible la zona de taladrado (Drilling).
Los tapones o barras sólidos insertados en el tubo proporcionan un soporte similar para las operaciones de Drilling pasante. Estos soportes simples funcionan bien cuando el Drilling no atraviesa por completo ambas paredes. El material del tapón debe ser más blando que las herramientas de corte para evitar daños en caso de contacto accidental.
El hielo o las aleaciones de bajo punto de fusión ofrecen un soporte interno temporal para operaciones complejas. Estos materiales rellenan el interior del tubo, proporcionan un respaldo sólido durante el mecanizado y luego se eliminan por fusión. Esta técnica es adecuada para aplicaciones especializadas, pero requiere pasos adicionales en el proceso.
Nota: En las operaciones de taladrado por flujo (flow drilling), los soportes internos deben incorporar cavidades de alivio (rebajes) que permitan la formación descendente del casquillo sin colisión con la herramienta.
Fuerza de sujeción controlada
El sujeción controlada por par garantiza una aplicación de fuerza constante sin apretar en exceso. Las mordazas hidráulicas o neumáticas con regulación de presión proporcionan una fuerza de sujeción repetible a lo largo de las series de producción. Esta uniformidad evita tanto el movimiento de la pieza como su deformación.
Varios puntos de sujeción ligeros distribuyen la fuerza mejor que una única abrazadera pesada. El uso de varias abrazaderas más pequeñas a lo largo del tubo reduce las concentraciones locales de esfuerzo. Este enfoque resulta especialmente beneficioso para tubos largos o para aquellos con múltiples ubicaciones de taladrado.
Los materiales para mordazas blandas, como el aluminio, el latón o los insertos de polímero, amortiguan la interfaz de sujeción. Estos materiales se deforman ligeramente para aumentar el área de contacto, lo que reduce la carga puntual sobre la pared del tubo. La inspección periódica garantiza que los insertos se mantengan en buen estado para lograr un rendimiento constante.
Características de posicionamiento axial y antigiro
El posicionamiento preciso de los orificios requiere un control exacto de la posición del tubo a lo largo de su longitud y la prevención de su rotación durante el taladrado. Los dispositivos de sujeción deben incorporar topes positivos y elementos de restricción para mantener estas alineaciones críticas.
Establecimiento del datum axial
Los topes fijos proporcionan un posicionamiento repetible del tubo a lo largo del eje de la máquina. Estos topes toman como referencia el extremo del tubo o una característica mecanizada previamente para establecer ubicaciones de agujeros uniformes. Los topes ajustables permiten adaptarse a diferentes longitudes de tubo, manteniendo la referencia de origen (datum).
Las escalas graduadas o las lecturas digitales ayudan a posicionar los tubos según patrones de orificios específicos. Estos sistemas de medición agilizan la preparación para espaciados de orificios personalizados y, al mismo tiempo, mantienen la precisión. Algunos dispositivos de sujeción incorporan topes programables para el posicionamiento automatizado.
Los topes con resorte compensan las variaciones en la longitud del tubo y mantienen un contacto firme. Este diseño garantiza una ubicación positiva incluso con las tolerancias de fabricación normales en la longitud del tubo. La presión del resorte debe ser suficiente para resistir las fuerzas de Drilling sin permitir el movimiento del tubo.
Mecanismos antirrotación
Los tubos redondos requieren características específicas para evitar su rotación bajo el par de torsión de la perforación. Las abrazaderas secundarias, los pasadores o los bloques conformados se acoplan al tubo para resistir las fuerzas de rotación. Estos elementos deben posicionarse de modo que no interfieran con las operaciones de taladrado.
Las abrazaderas de cadena se enrollan alrededor de los tubos redondos para ofrecer una elevada resistencia por fricción frente al giro. La cadena flexible se adapta a la superficie del tubo y distribuye la fuerza de sujeción de manera uniforme. Este método funciona bien en tubos de mayor diámetro, en los que otros métodos de sujeción podrían deformar la pared.
Los dispositivos de indexación incluyen posicionamiento rotacional para realizar orificios en ubicaciones angulares específicas alrededor del tubo. Estos dispositivos combinan la función antirrotación con un control angular preciso, lo que permite crear patrones de orificios complejos. Los cabezales de indexación, manuales o motorizados, hacen girar el tubo entre las operaciones de Drilling.
Consideraciones para la integración de la máquina
Orientación relacionada: Cómo la inestabilidad dimensional de la máquina compromete la precisión.
El dispositivo de sujeción de piezas debe integrarse correctamente con la configuración específica de su máquina de taladrado. El tamaño de la mesa de trabajo, el alcance del husillo y el recorrido de los ejes influyen en el diseño y la selección del dispositivo de sujeción.
Montaje y alineación
La compatibilidad con ranuras en T garantiza una fijación segura de los utillajes a las mesas de máquina estándar. La base del utillaje debe abarcar un número adecuado de ranuras en T para mantener la estabilidad bajo las fuerzas de taladrado. Al diseñar utillajes personalizados, debe tenerse en cuenta la separación entre ranuras para maximizar las opciones de montaje.
Las bases de los dispositivos de fijación, rectificadas con precisión, mantienen la perpendicularidad respecto al eje del husillo. Esta alineación garantiza que los orificios se taladren con el ángulo correcto en relación con el eje del tubo. Los comparadores de esfera verifican la alineación durante la configuración inicial, y las comprobaciones periódicas mantienen la precisión.
Los sistemas de montaje de liberación rápida agilizan los cambios de los dispositivos de sujeción de piezas (Workpiece Fixture) en series de producción variadas. Estos sistemas mantienen un posicionamiento preciso y permiten una conversión rápida entre diferentes tamaños o configuraciones de tubo. Los diseños de montaje cinemático garantizan un posicionamiento repetible tras retirar y volver a instalar el dispositivo de sujeción.
Requisitos de holgura
La holgura del husillo determina el diámetro máximo del tubo y la capacidad de profundidad de taladrado. El dispositivo de sujeción de piezas debe posicionar los tubos dentro del área de trabajo de la máquina y, al mismo tiempo, permitir el acceso de la herramienta. Considere el uso de brocas de longitud extendida al planificar la altura del dispositivo de sujeción y el posicionamiento de los tubos.
Las trayectorias de evacuación de virutas evitan que los residuos de corte se acumulen alrededor de la pieza de trabajo. Los utillajes deben permitir que las virutas caigan libremente o disponer canales para su retirada. El aire comprimido o el flujo de refrigerante facilitan la eliminación de las virutas en diseños de utillaje cerrados.
El espacio libre para el cambio de herramienta garantiza que los cambiadores automáticos de herramientas puedan funcionar sin interferencias con el dispositivo de sujeción de la pieza. El perfil del dispositivo de sujeción no debe obstruir el acceso al almacén de herramientas ni los movimientos de cambio de herramienta. Los cambios manuales de herramienta también requieren un espacio de acceso adecuado para el operario.
Factores de volumen de producción y cambio de configuración
La selección del Workpiece Fixture depende en gran medida de sus requisitos de producción. Las operaciones de gran volumen justifican el uso de fixtures dedicados, mientras que la producción variada se beneficia de soluciones flexibles.
Fixtures de producción de alto volumen
Los utillajes dedicados optimizan el tiempo de ciclo para configuraciones específicas de tubos. Estos utillajes eliminan el tiempo de ajuste y garantizan un posicionamiento uniforme en miles de piezas. La inversión en utillajes personalizados se amortiza mediante la reducción del tiempo de preparación y la mejora de la Repeatability.
Los dispositivos de sujeción multiestación permiten realizar operaciones simultáneas en varios tubos. Mientras se realiza el Drilling en una posición, los operarios pueden cargar y descargar las demás posiciones. Este enfoque maximiza el aprovechamiento de la máquina y reduce el tiempo de manipulación de las piezas.
Los sistemas de sujeción automatizados se integran con los controles de la máquina para permitir un funcionamiento sin intervención manual. Los actuadores hidráulicos o neumáticos accionan las mordazas en secuencia con los ciclos de Drilling. Esta automatización mejora la seguridad y permite que un solo operario gestione varias máquinas.
Soluciones flexibles para talleres de mecanizado por encargo
Los dispositivos de fijación de piezas universales, con componentes ajustables, admiten diversos tamaños y formas de tubo. Estos sistemas emplean elementos modulares que se reconfiguran para distintos trabajos. Aunque la preparación requiere más tiempo que con los dispositivos de fijación específicos, su versatilidad justifica la inversión en producción variada.
Los sistemas de mordazas de cambio rápido reducen el tiempo de cambio entre diferentes perfiles de tubo. Los juegos de mordazas rectificadas de precisión mantienen la exactitud y permiten una conversión rápida. Algunos sistemas incluyen almacenamiento para varios juegos de mordazas junto a la máquina, lo que facilita el acceso.
Las hojas de configuración digitales o los programas de utillaje almacenan los datos de configuración para trabajos repetitivos. Estos registros documentan las posiciones de las garras, las ubicaciones de los topes y las presiones de sujeción para garantizar una reproducción uniforme. Esta documentación reduce el tiempo de preparación y asegura la calidad entre distintos operarios y turnos.
Consideraciones de seguridad y mantenimiento
El mantenimiento adecuado de los dispositivos de sujeción y su operación segura protegen tanto a los operarios como al equipo. La inspección y el ajuste periódicos mantienen el rendimiento de dichos dispositivos durante series de producción prolongadas.
Verifique la seguridad de la sujeción antes de iniciar cada ciclo de Drilling. Las abrazaderas flojas permiten el movimiento de la pieza, lo que puede romper las herramientas o expulsar las piezas de trabajo. Establezca listas de verificación previas a la operación que incluyan la comprobación de las abrazaderas y el posicionamiento correcto de las protecciones.
Inspeccione los componentes del dispositivo de sujeción para detectar desgaste o daños durante el mantenimiento rutinario. Las superficies de los bloques en V, los insertos de las mordazas y los mecanismos de sujeción sufren un desgaste gradual que afecta la precisión de posicionamiento. Documente los resultados de la inspección para hacer un seguimiento de los patrones de desgaste y programar el reemplazo preventivo.
Siga las directrices del fabricante y los procedimientos de seguridad del sitio para todos los ajustes y el mantenimiento. Los procedimientos de bloqueo y etiquetado (lockout/tagout) se aplican al trabajar en sistemas de sujeción accionados. Consulte los manuales del equipo y al personal cualificado para conocer los requisitos de seguridad específicos.
Limpie periódicamente los dispositivos de sujeción de piezas para eliminar virutas, residuos de refrigerante y suciedad. La contaminación acumulada afecta la precisión de posicionamiento y puede provocar un desgaste prematuro. Establezca programas de limpieza en función del volumen de producción y de los tipos de material.
Lista de verificación práctica para los dispositivos de sujeción de máquinas de taladrado de tubos
- Confirme el material, el espesor de pared, el tamaño del orificio y el tamaño de la rosca.
- Confirme el volumen del lote, el plan de utillaje (Workpiece Fixture), el tiempo de ciclo y los requisitos de rebabas.
- Confirme el utillaje, la tensión, los manuales, el embalaje y el soporte de servicio local.
Compatibilidad de materiales y procesos
Los distintos materiales de tubo y procesos de taladrado influyen en los requisitos de los utillajes. Tenga en cuenta estos factores al seleccionar o diseñar utillajes para aplicaciones específicas.
Los tubos de aluminio requieren una sujeción cuidadosa para evitar marcas o deformaciones. El material blando se abolla con facilidad bajo cargas concentradas. Los insertos protectores en las mordazas y una fuerza de sujeción controlada preservan el acabado superficial.
Los tubos de acero inoxidable generan fuerzas de corte más elevadas, lo que exige una sujeción segura de la pieza. La tendencia del material al endurecimiento por deformación implica que los cortes interrumpidos causados por el movimiento de la pieza provocan problemas significativos. Los dispositivos de fijación rígidos con retención positiva evitan estos problemas.
Las operaciones de taladrado por fricción (flow drilling) generan exigencias particulares para los utillajes. El proceso basado en la fricción produce temperaturas elevadas y fuerzas laterales. Los utillajes deben admitir la dilatación térmica sin perder la posición de la pieza. El uso de materiales resistentes al calor para los utillajes y un espacio libre adecuado para los casquillos formados garantiza el éxito del taladrado por fricción.
Las operaciones de roscado posteriores al taladrado requieren dispositivos de sujeción que resistan mayores cargas de par. Las fuerzas de rotación durante el corte de la rosca superan las generadas solo por el taladrado. Verifique la capacidad del dispositivo de sujeción para operaciones combinadas de taladrado y roscado.
¿Desea optimizar sus operaciones de taladrado de tubos? Envíenos las especificaciones de sus tubos, incluidos el tipo de material, el espesor de pared, los diámetros de los orificios, los requisitos de roscado y el volumen de producción. Nuestro equipo de ingeniería recomendará la configuración de dispositivo de sujeción de pieza (Workpiece Fixture) más adecuada para sus equipos de taladrado y roscado DOBEMY, con el fin de maximizar la productividad manteniendo la precisión.