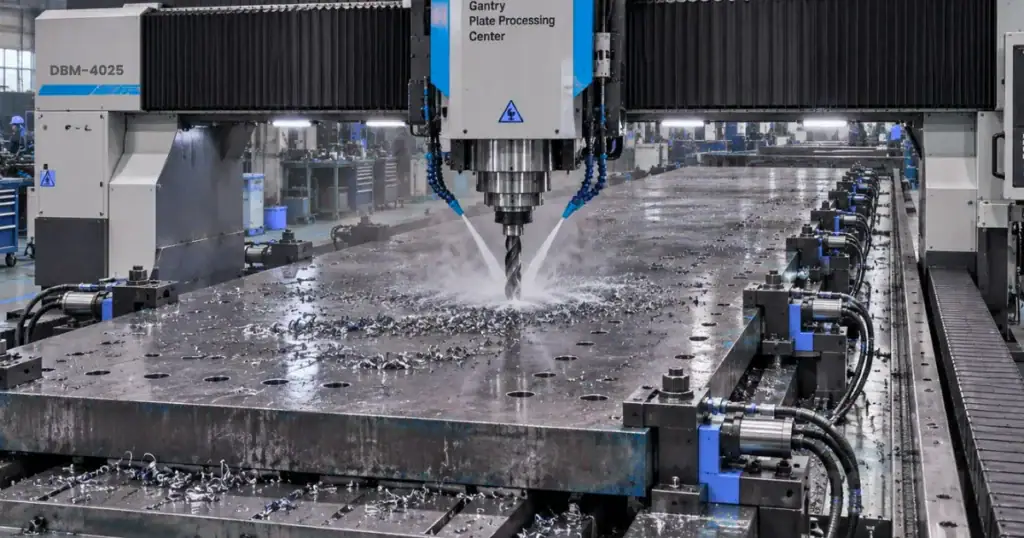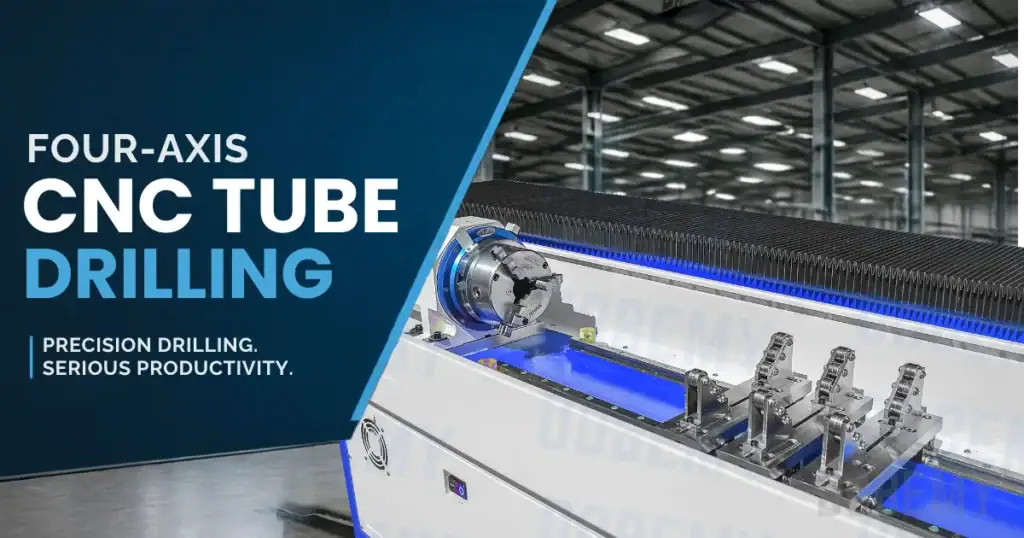


Die Auswahl der geeigneten Vorrichtung für eine Rohrbohrmaschine entscheidet darüber, ob die Produktion reibungslos verläuft oder mit Teileverschiebung, Verzug und uneinheitlichen Bohrungspositionen zu kämpfen hat. Rundrohre stellen aufgrund ihrer Neigung zum Rollen besondere Anforderungen, während Vierkantrohre zwar ebene Flächen bieten, jedoch dennoch eine ordnungsgemäße Fixierung gegen die beim Bohren (Drilling) und Gewindeschneiden (Tapping) auftretenden Kräfte erfordern.
Wichtigste Erkenntnisse
- Rundrohre benötigen eine Verdrehsicherung sowie V-Blöcke oder formangepasste Auflagen, damit sie beim Drilling (Bohren) nicht wegrollen
- Vierkantrohre bieten ebene Spannflächen, benötigen jedoch dennoch eine geeignete Abstützung, um den Schnittkräften standzuhalten
- Dünnwandige Rohre erfordern eine kontrollierte Spannkraft und gegebenenfalls eine innere Abstützung, um Verformungen zu vermeiden
- Die Wahl der Vorrichtung hängt von der Rohrgeometrie, dem Lochbild, der Produktionsmenge und den Anforderungen an die Maschinenschnittstelle ab
- Geeignete axiale Anschläge und Bezugsflächen gewährleisten eine wiederholbare Positionierung der Bohrungen über mehrere Produktionschargen hinweg
Fertigungsingenieure stehen beim Einrichten von Rohrbohrprozessen vor wichtigen Entscheidungen. Die Vorrichtung muss die jeweiligen Rohrformen und -größen aufnehmen und zugleich eine sichere Werkstückspannung gewährleisten, ohne dünne Wandungen zu quetschen. Ob gerade Bohrungen, schräge Bohrungen oder die Vorbereitung für das Tapping (Gewindeschneiden) – die Auslegung der Vorrichtung wirkt sich unmittelbar auf die Bauteilqualität und die Produktionseffizienz aus.
Anforderungen an Spannvorrichtungen für das Bohren von Rohren verstehen
Weiterführende Hinweise: CNC-Bohr- und Gewindeschneidmaschinen.
Rohrbohrvorrichtungen erfüllen drei wesentliche Funktionen: Sie positionieren das Rohr lagerichtig, stützen es gegen die Schnittkräfte ab und spannen es sicher, ohne Verformungen zu verursachen. Jede Rohrgeometrie stellt eigene Anforderungen, die die Wahl der Vorrichtung beeinflussen.
Rohre mit rundem Querschnitt erfordern Vorrichtungen, die sowohl eine Drehung als auch eine lineare Verschiebung verhindern. Die zylindrische Oberfläche bietet keine natürlichen Bezugspunkte, wodurch eine präzise Positionierung schwieriger ist als bei Halbzeugen mit ebenen Flächen. Prismenblöcke (V-Blöcke) stellen die traditionelle Lösung dar: Sie erzeugen zwei Kontaktlinien, die das Rohr zentrieren und zugleich eine reproduzierbare Positionierung ermöglichen.
Vierkant- und Rechteckrohre vereinfachen einige Aspekte des Spannens durch ihre ebenen Oberflächen. Diese Profile bieten eindeutige Bezugsflächen für die Positionierung und widerstehen einer Drehung leichter. Dennoch erfordern sie weiterhin eine geeignete Abstützung über ihre Länge sowie eine feste Spannung, um dem Drehmoment beim Drilling und den Vorschubkräften standzuhalten.
Die Wandstärke beeinflusst die Anforderungen an die Konstruktion der Spannvorrichtung erheblich. Dickwandige Rohre halten höheren Spannkräften ohne Verformung stand, was einfachere Konstruktionen der Spannvorrichtung ermöglicht. Dünnwandige Rohre erfordern eine sorgfältige Kraftverteilung und können innere Dorne oder Spreizeinsätze erfordern, um ein Quetschen oder Ovalwerden beim Spannen zu verhindern.
Spannvorrichtungstypen für das Bohren von Rundrohren
Prismenspannvorrichtungen
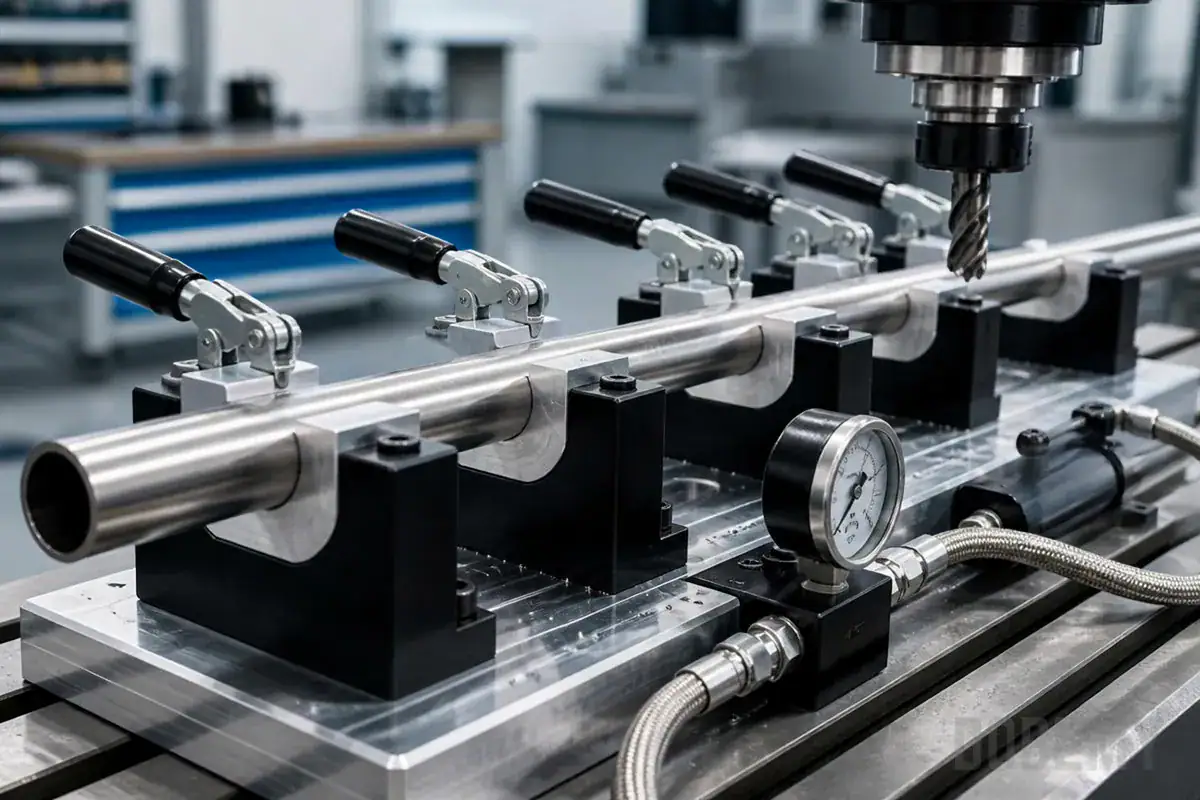
Prismen (V-Blöcke) bleiben der gebräuchlichste Spannmitteltyp für Bohrvorgänge an Rundrohren. Die V-förmige Nut zentriert zylindrisches Halbzeug automatisch und gewährleistet zugleich eine wiederholbare Positionierung. Standard-Prismen eignen sich gut für steife Rohre, bei denen ein mäßiger Spanndruck keine Einbeulungen verursacht.
Der Kontakt zwischen Rohr und Prismenblock erfolgt entlang zweier Linien und nicht über eine Fläche. Diese konzentrierte Berührung sorgt für eine formschlüssige Positionierung, erfordert jedoch Aufmerksamkeit bei der Spannkraft. Zu hoher Druck kann weichere Werkstoffe oder dünne Wandungen an den Kontaktstellen eindellen. Das Hinzufügen von Einsätzen für weiche Backen oder von Schutzstreifen trägt bei empfindlichen Anwendungen dazu bei, die Kraft zu verteilen.
Mehrere V-Blöcke entlang der Rohrlänge bieten eine bessere Abstützung langer Werkstücke. Eine geeignete Anordnung der Abstände verhindert eine Durchbiegung des Rohrs während des Drilling (Bohrens) und stellt gleichzeitig den Zugang für die Spindel und das Werkzeug sicher. Der einstellbare V-Block-Abstand ermöglicht unterschiedliche Bohrbilder und Rohrlängen innerhalb desselben Workpiece-Fixture-Aufbaus.
Formbacken und Nest-Vorrichtungen
Formspannbacken passen sich dem Außendurchmesser des Rohrs an und sorgen für Kontakt über einen größeren Bogenabschnitt. Diese Konstruktion verteilt die Spannkraft gleichmäßiger und verringert das Risiko lokaler Eindrückungen. Die vergrößerte Kontaktfläche verbessert zudem die Haltesicherheit bei schweren Drilling-Operationen.
Nest-Vorrichtungen führen dieses Konzept weiter, indem sie eine präzisionsgefertigte Aufnahme schaffen, die den unteren Teil des Rohrs abstützt. Die obere Spannvorrichtung fixiert das Rohr anschließend in diesem Nest. Diese Anordnung bietet dünnwandigen Rohren eine hervorragende Abstützung und gewährleistet zugleich eine präzise Positionierung.
Kundenspezifisch profilierte Vorrichtungen sind auf bestimmte Rohrgrößen abgestimmt und bieten die sicherste Werkstückspannung. Obwohl sie weniger flexibel sind als verstellbare Prismenblöcke, eignen sich spezielle Vorrichtungen besonders für die Serienfertigung mit hohen Stückzahlen, bei der die Rohrabmessungen konstant bleiben.
Spannen von Vierkant- und Rechteckrohren
Weiterführende Hinweise: Warum ist das Bohren an geneigten Flächen komplexer als das Bohren an ebenen Flächen?.
Flachbacken-Spannsysteme
Vierkant- und Rechteckrohre lassen sich vorteilhaft mit Standard-Maschinenschraubstockbacken oder speziell angefertigten, ebenen Spannflächen spannen. Die ebenen Seiten des Rohrs bieten natürliche Bezugsflächen für die Positionierung. Die parallele Backenbewegung gewährleistet eine gleichmäßige Druckverteilung über die gesamte Spannfläche.
Die richtige Wahl der Backenbreite verhindert eine Verformung des Rohrs. Die Backen sollten einen ausreichenden Teil der Rohrfläche berühren, um die Kraft zu verteilen, ohne Spannungskonzentrationen zu erzeugen. Bei dünnwandigen Vierkantrohren empfiehlt es sich, Backeneinsätze zu verwenden, die den größten Teil der Breite der Rohrfläche abdecken und zugleich Freiraum für den Zugang beim Drilling lassen.
Höhenblöcke oder Parallelunterlagen positionieren das Rohr für das Bohren (Drilling) auf der korrekten Höhe. Diese Auflagen müssen stabil und korrekt ausgerichtet sein, damit das Rohr während der Bearbeitung nicht wackelt. Magnetische Parallelunterlagen ermöglichen eine schnelle Anpassung an unterschiedliche Rohrgrößen.
Modulare Spannsysteme
Modulare Vorrichtungen verwenden austauschbare Blöcke, Spannelemente und Positionierelemente, um verschiedene Größen von Vierkant- und Rechteckrohren aufzunehmen. Diese Flexibilität eignet sich für Lohnfertiger, die Rohre mit unterschiedlichen Abmessungen und Lochbildern bearbeiten.
Schnellwechsel-Backeneinsätze ermöglichen eine rasche Umstellung zwischen Rundrohr- und Vierkantrohr-Aufspannungen. Einige Systeme verfügen auf der einen Seite über Prismenblöcke (V-Blöcke) und auf der anderen Seite über ebene Flächen, wodurch innerhalb derselben Vorrichtung beide Spannmöglichkeiten gegeben sind. Diese Vielseitigkeit verkürzt die Rüstzeit bei der Bearbeitung gemischter Rohrprofile.
Vergleich der Spannmittel-Optionen
| Merkmal | Prismenblock | Formbacke | Flachbacke | Modulares System |
|---|---|---|---|---|
| Rundrohrstütze | Ausgezeichnet | Ausgezeichnet | Nicht geeignet | Gut geeignet für Wendeschneidplatten |
| Vierkantrohr-Halterung | Möglich, aber nicht ideal | Gut bei passendem Profil | Ausgezeichnet | Ausgezeichnet |
| Rüstflexibilität | Mäßig | Niedrig (dediziert) | Mäßig | Hoch |
| Eignung für dünnwandige Bauteile | Mittel (Weichbacken erforderlich) | Gut | Gut | Gut geeignet bei Verwendung geeigneter Wendeschneidplatten |
| Verteilung der Spannkraft | Linienberührung | Lichtbogenkontakt | Flächenkontakt | Abhängig von der Konfiguration |
| Wiederholgenauigkeit | Hoch | Sehr hoch | Hoch | Hoch bei Verwendung geeigneter Anschläge |
| Anschaffungskosten | Niedrig | Hoch (kundenspezifisch) | Niedrig | Mäßig |
| Umrüstzeit | Mäßig | Hoch | Niedrig | Niedrig |
| Maximale Rohrlänge | Begrenzt durch den Abstand der Prismen | Begrenzt durch die Spannbackenlänge | Begrenzt durch die Spannbackenöffnung | Flexibel |
| Typisches Produktionsvolumen | Niedrig bis mittel | Hoch | Mittel bis hoch | Niedrig bis mittel |
Vermeidung von Verzug bei dünnwandigen Bauteilen
Weiterführende Hinweise: Kurzanleitung zur Wartung von CNC Machine Tools.
Dünnwandige Rohre stellen bei der Konstruktion von Spannvorrichtungen besondere Herausforderungen dar. Eine zu hohe Spannkraft führt zu bleibender Verformung und erzeugt ovale Querschnitte oder lokale Einbeulungen. Mehrere Strategien tragen dazu bei, die Rohrgeometrie während des Drilling-Vorgangs zu erhalten.
Interne Stützverfahren
Spreizdorne bieten eine innere Abstützung, die ein Einfallen des Rohrs unter äußerem Spanndruck verhindert. Diese Vorrichtungen dehnen sich aus, bis sie die Rohrinnenwand berühren, und bilden so eine starre Rückstützung für die Spannkraft. Der Dorn muss so positioniert werden, dass er den Spannbereich abstützt und zugleich der Bereich der Drilling-Bearbeitung zugänglich bleibt.
Massive Stopfen oder Stäbe, die in das Rohr eingesetzt werden, bieten eine vergleichbare Abstützung bei durchgehenden Bohrvorgängen. Diese einfachen Abstützungen eignen sich gut, wenn die Bohrung nicht vollständig durch beide Wandungen dringt. Das Material des Stopfens sollte weicher als die Schneidwerkzeuge sein, um Schäden bei versehentlichem Kontakt zu vermeiden.
Eis oder niedrigschmelzende Legierungen bieten eine temporäre innere Abstützung für komplexe Bearbeitungsvorgänge. Diese Materialien füllen das Rohrinnere aus, sorgen während der Bearbeitung für eine feste Hinterstützung und werden anschließend ausgeschmolzen. Dieses Verfahren eignet sich für spezielle Anwendungen, erfordert jedoch zusätzliche Prozessschritte.
Hinweis: Bei Fließlochformvorgängen müssen innere Stützen Freiräume (Aussparungen) aufweisen, damit sich der nach unten gerichtete Buchsenkragen ohne Werkzeugkollision ausbilden kann.
Kontrollierte Spannkraft
Das drehmomentgesteuerte Spannen gewährleistet eine gleichbleibende Kraftaufbringung ohne Überziehen der Spannelemente. Hydraulische oder pneumatische Spannelemente mit Druckregelung liefern über mehrere Produktionsläufe hinweg eine wiederholbare Spannkraft. Diese Konstanz verhindert sowohl eine Bewegung des Werkstücks als auch dessen Verzug.
Mehrere leichte Spannpunkte verteilen die Kraft besser als einzelne schwere Spannmittel. Der Einsatz mehrerer kleinerer Spannelemente entlang der Rohrlänge verringert lokale Spannungskonzentrationen. Dieses Vorgehen ist insbesondere bei langen Rohren oder bei Rohren mit mehreren Bohrpositionen vorteilhaft.
Weichbacken-Materialien wie Aluminium, Messing oder Polymereinsätze dämpfen die Spannschnittstelle. Diese Materialien verformen sich geringfügig, um die Kontaktfläche zu vergrößern und so die punktuelle Belastung der Rohrwand zu verringern. Regelmäßige Inspektionen stellen sicher, dass die Einsätze in gutem Zustand bleiben und eine gleichbleibende Leistung gewährleisten.
Axiale Positionierung und Verdrehsicherungsmerkmale
Eine genaue Lochpositionierung erfordert eine präzise Kontrolle der Position des Rohres entlang seiner Länge sowie die Verhinderung einer Drehung während des Bohrens. Spannvorrichtungen müssen formschlüssige Anschläge und Haltevorrichtungen enthalten, um diese kritischen Ausrichtungen aufrechtzuerhalten.
Festlegung des axialen Bezugs
Feste Anschläge ermöglichen eine wiederholbare Positionierung des Rohrs entlang der Maschinenachse. Diese Anschläge referenzieren das Rohrende oder ein vorbearbeitetes Merkmal, um gleichbleibende Lochpositionen festzulegen. Verstellbare Anschläge berücksichtigen unterschiedliche Rohrlängen, wobei der Bezug zur Bezugsfläche (Datum) erhalten bleibt.
Skalen mit Gradeinteilung oder digitale Anzeigen unterstützen die Positionierung von Rohren für bestimmte Lochmuster. Diese Messsysteme beschleunigen die Einrichtung bei individuellen Lochabständen und gewährleisten dabei die Genauigkeit. Einige Vorrichtungen verfügen über programmierbare Anschläge für die automatisierte Positionierung.
Federbelastete Anschläge gleichen Längenabweichungen der Rohre aus und gewährleisten dabei einen festen Kontakt. Diese Konstruktion stellt auch bei üblichen Fertigungstoleranzen der Rohrlänge eine formschlüssige Positionierung sicher. Die Federkraft muss ausreichen, um den Bohrkräften zu widerstehen, ohne dass sich das Rohr bewegt.
Verdrehsicherungen
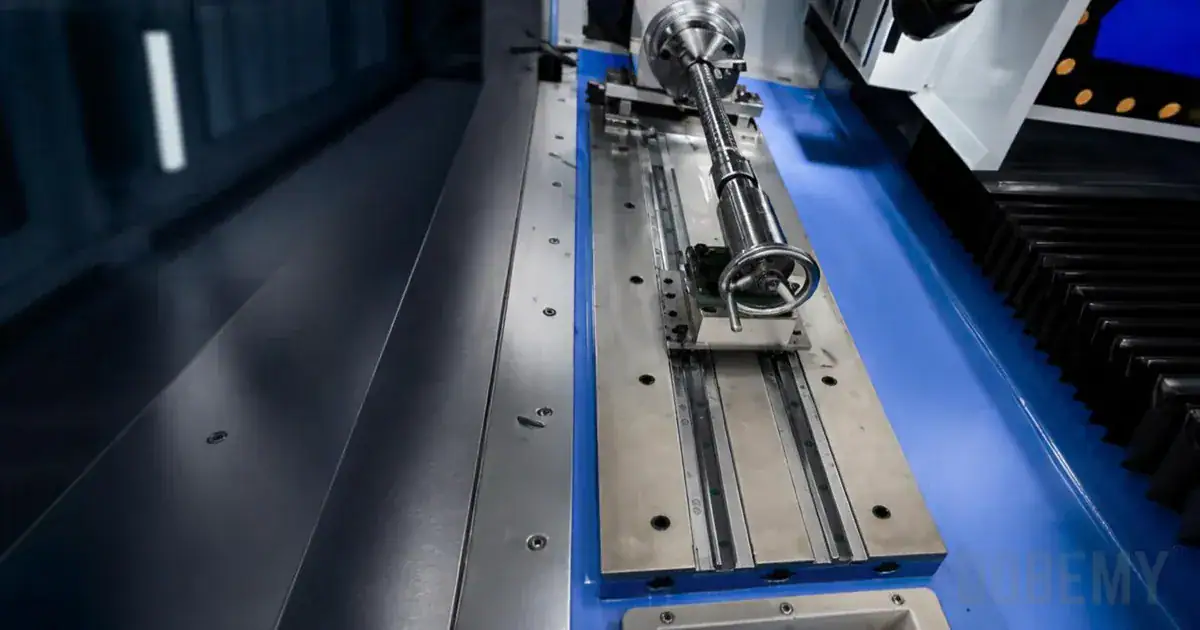
Rundrohre benötigen spezielle Merkmale, um ein Verdrehen unter dem Bohrmoment zu verhindern. Zusätzliche Spannelemente, Stifte oder Formblöcke greifen am Rohr an, um den Drehkräften entgegenzuwirken. Diese Elemente müssen so positioniert werden, dass sie die Bohrvorgänge nicht behindern.
Kettenspanner legen sich um runde Rohre und bieten einen hohen Reibungswiderstand gegen Verdrehen. Die flexible Kette passt sich der Rohroberfläche an und verteilt die Haltekraft gleichmäßig. Dieses Verfahren eignet sich gut für Rohre mit größerem Durchmesser, bei denen andere Spannmethoden die Wand verformen könnten.
Indexiervorrichtungen umfassen eine rotatorische Positionierung für Bohrungen an bestimmten Winkelpositionen um das Rohr herum. Diese Vorrichtungen kombinieren eine Verdrehsicherung mit präziser Winkelsteuerung und ermöglichen so komplexe Bohrungsmuster. Manuelle oder motorisch angetriebene Teilköpfe drehen das Rohr zwischen den Bohrvorgängen (Drilling).
Überlegungen zur Maschinenintegration
Weiterführende Hinweise: Wie Maßinstabilität der Maschine die Genauigkeit beeinträchtigt.
Die Vorrichtung muss sich ordnungsgemäß in Ihre spezifische Bohrmaschinenkonfiguration integrieren lassen. Tischgröße, Spindelreichweite und Achsverfahrwege (Travel) beeinflussen sämtlich die Konstruktion und Auswahl der Vorrichtung. Hmm, I should avoid mixing English in parentheses unnecessarily. Final output: Die Vorrichtung muss sich ordnungsgemäß in Ihre spezifische Bohrmaschinenkonfiguration integrieren lassen. Worktable-Größe, Spindelreichweite und Travel der Achsen beeinflussen sämtlich die Konstruktion und Auswahl der Vorrichtung.
Montage und Ausrichtung
Die T-Nut-Kompatibilität gewährleistet eine sichere Befestigung der Vorrichtung auf Standard-Maschinentischen. Die Vorrichtungsgrundplatte muss ausreichend viele T-Nuten überspannen, um unter den Kräften beim Drilling stabil zu bleiben. Beim Entwurf kundenspezifischer Vorrichtungen sollte der Nutabstand berücksichtigt werden, um die Befestigungsmöglichkeiten zu maximieren.
Präzisionsgeschliffene Vorrichtungsgrundkörper gewährleisten die Rechtwinkligkeit zur Spindelachse. Diese Ausrichtung stellt sicher, dass die Bohrungen im korrekten Winkel zur Rohrachse gebohrt werden. Messuhren überprüfen die Ausrichtung beim ersten Einrichten, und regelmäßige Kontrollen erhalten die Genauigkeit.
Schnellspann-Montagesysteme beschleunigen den Wechsel von Vorrichtungen bei unterschiedlichen Produktionsläufen. Diese Systeme gewährleisten eine präzise Positionierung und ermöglichen zugleich eine schnelle Umrüstung zwischen verschiedenen Rohrgrößen oder -konfigurationen. Kinematische Montagekonzepte stellen eine wiederholbare Positionierung nach dem Ausbau und erneuten Einbau der Vorrichtung sicher.
Freiraumanforderungen
Der Spindelfreiraum bestimmt den maximalen Rohrdurchmesser und die erreichbare Bohrtiefe. Die Vorrichtung muss die Rohre innerhalb des Arbeitsraums der Maschine positionieren und gleichzeitig den Werkzeugzugang gewährleisten. Bei der Planung der Vorrichtungshöhe und der Rohrpositionierung sind Verlängerungsbohrer bzw. Bohrer mit extra langer Ausführung zu berücksichtigen.
Spanabfuhrwege verhindern, dass sich Schneidrückstände um das Werkstück herum ansammeln. Vorrichtungen sollten es ermöglichen, dass Späne frei herabfallen, oder Kanäle für die Spanentfernung bereitstellen. Druckluft oder ein Kühlmittelstrom unterstützt die Spanbeseitigung bei geschlossenen Vorrichtungskonstruktionen.
Der Werkzeugwechselfreiraum stellt sicher, dass automatische Werkzeugwechsler ohne Beeinträchtigung durch die Vorrichtung arbeiten können. Das Profil der Vorrichtung darf weder den Zugang zum Tool Magazine noch die Werkzeugwechselbewegungen behindern. Auch bei manuellen Werkzeugwechseln ist ausreichend Zugangsraum für den Bediener erforderlich.
Produktionsvolumen und Umrüstfaktoren
Die Auswahl der Vorrichtung hängt stark von den Produktionsanforderungen ab. Großserienfertigung rechtfertigt dedizierte Vorrichtungen, während eine variantenreiche Fertigung von flexiblen Lösungen profitiert.
Vorrichtungen für die Großserienfertigung
Spezielle Vorrichtungen optimieren die Zykluszeit für bestimmte Rohrkonfigurationen. Diese Vorrichtungen machen Einstellzeiten überflüssig und gewährleisten eine gleichbleibende Positionierung über Tausende von Teilen hinweg. Die Investition in kundenspezifische Spannmittel amortisiert sich durch kürzere Rüstzeiten und eine verbesserte Repeatability.
Mehrstationen-Vorrichtungen ermöglichen die gleichzeitige Bearbeitung mehrerer Rohre. Während eine Position gebohrt wird, können die Bediener andere Positionen be- und entladen. Dieses Vorgehen maximiert die Maschinenauslastung und verkürzt die Handhabungszeit der Teile.
Automatisierte Spannsysteme werden in die Maschinensteuerung integriert und ermöglichen einen manuellen Eingriff entfallenden Betrieb. Hydraulische oder pneumatische Aktuatoren betätigen die Spannelemente in Abfolge mit den Bohrzyklen. Diese Automatisierung erhöht die Sicherheit und ermöglicht es einem einzelnen Bediener, mehrere Maschinen zu betreuen.
Flexible Lösungen für die Werkstattfertigung
Universalvorrichtungen mit verstellbaren Komponenten eignen sich für unterschiedliche Rohrgrößen und -formen. Diese Systeme verwenden modulare Elemente, die sich für verschiedene Aufträge neu konfigurieren lassen. Zwar ist der Einrichtaufwand höher als bei dedizierten Vorrichtungen, doch rechtfertigt die Vielseitigkeit die Investition bei variierender Produktion.
Schnellwechsel-Backensysteme verkürzen die Umrüstzeit zwischen verschiedenen Rohrprofilen. Präzisionsgeschliffene Backensätze erhalten die Genauigkeit und ermöglichen zugleich eine schnelle Umstellung. Einige Systeme verfügen über eine Aufbewahrungsmöglichkeit für mehrere Backensätze direkt an der Maschine, sodass diese bequem zugänglich sind.
Digitale Einrichteblätter oder Spannvorrichtungsprogramme speichern Konfigurationsdaten für Wiederholaufträge. Diese Aufzeichnungen dokumentieren Backenpositionen, Anschlagpositionen und Spanndrücke für eine konsistente Reproduktion. Diese Dokumentation verkürzt die Rüstzeit und gewährleistet die Qualität über verschiedene Bediener und Schichten hinweg.
Sicherheits- und Wartungshinweise
Die ordnungsgemäße Wartung der Vorrichtungen und ein sicherer Betrieb schützen sowohl das Bedienpersonal als auch die Ausrüstung. Regelmäßige Inspektion und Einstellung erhalten die Leistungsfähigkeit der Vorrichtungen über längere Produktionsläufe hinweg.
Vor Beginn jedes Bohrzyklus (Drilling) ist der sichere Sitz der Spannmittel zu überprüfen. Lose Spannmittel lassen Bewegungen des Bauteils zu, die zu Werkzeugbruch oder zum Herausschleudern von Werkstücken führen können. Es sind Checklisten für die Prüfung vor dem Betrieb einzuführen, die die Kontrolle der Spannmittel und die korrekte Positionierung der Schutzeinrichtungen umfassen.
Spannmittelkomponenten sind bei der routinemäßigen Wartung auf Verschleiß oder Beschädigungen zu prüfen. Prismenflächen, Backeneinsätze und Spannmechanismen unterliegen einem allmählichen Verschleiß, der die Positioniergenauigkeit (Positioning Accuracy) beeinträchtigt. Die Prüfergebnisse sind zu dokumentieren, um Verschleißmuster nachzuverfolgen und den vorbeugenden Austausch zu planen.
Beachten Sie bei allen Einstellungen und Wartungsarbeiten die Herstellerrichtlinien und die vor Ort geltenden Sicherheitsverfahren. Beim Arbeiten an kraftbetätigten Spannsystemen sind die Lockout/Tagout-Verfahren anzuwenden. Konsultieren Sie für spezifische Sicherheitsanforderungen die Gerätehandbücher und qualifiziertes Fachpersonal.
Spannvorrichtungen regelmäßig reinigen, um Späne, Kühlmittelrückstände und Verunreinigungen zu entfernen. Angesammelte Verschmutzungen beeinträchtigen die Positioning Accuracy und können zu vorzeitigem Verschleiß führen. Reinigungspläne sind auf Grundlage des Produktionsvolumens und der Werkstoffarten festzulegen.
Praktische Checkliste für Vorrichtungen von Rohrbohrmaschinen
- Material, Wandstärke, Lochgröße und Gewindegröße bestätigen.
- Bestätigen Sie Losgröße, Vorrichtungskonzept, Zykluszeit und Gratanforderungen.
- Werkzeugausstattung, Spannung, Handbücher, Verpackung und lokale Serviceunterstützung bestätigen.
Werkstoff- und Prozesskompatibilität
Unterschiedliche Rohrwerkstoffe und Bohrverfahren beeinflussen die Anforderungen an die Vorrichtung. Diese Faktoren sind bei der Auswahl oder Konstruktion von Vorrichtungen für spezifische Anwendungen zu berücksichtigen.
Aluminiumrohre erfordern ein sorgfältiges Spannen, um Markierungen oder Verformungen zu vermeiden. Das weiche Material wird unter punktuellen Belastungen leicht eingedrückt. Schützende Backeneinsätze und eine kontrollierte Spannkraft erhalten die Oberflächengüte.
Edelstahlrohre erzeugen höhere Schnittkräfte, die eine sichere Werkstückspannung erfordern. Die Kaltverfestigungsneigung des Werkstoffs führt dazu, dass unterbrochene Schnitte infolge von Werkstückbewegungen erhebliche Probleme verursachen. Steife Vorrichtungen mit formschlüssiger Fixierung verhindern diese Probleme.
Fließlochformen stellt besondere Anforderungen an die Vorrichtungen. Das reibungsbasierte Verfahren erzeugt hohe Temperaturen und Querkräfte. Die Vorrichtungen müssen die Wärmeausdehnung aufnehmen und dabei die Position beibehalten. Hitzebeständige Vorrichtungsmaterialien und ausreichender Freiraum für die ausgeformten Kragen gewährleisten ein erfolgreiches Fließlochformen.
Gewindebohrvorgänge (Tapping) nach dem Bohren (Drilling) erfordern Vorrichtungen, die höheren Drehmomentbelastungen standhalten. Die Rotationskräfte beim Gewindeschneiden übersteigen diejenigen beim reinen Bohren. Die Tragfähigkeit der Vorrichtung für kombinierte Bohr- und Gewindebohrvorgänge ist zu überprüfen.
Möchten Sie Ihre Rohrbohrprozesse optimieren? Senden Sie uns Ihre Rohrspezifikationen einschließlich Materialart, Wandstärke, Lochgrößen, Gewindeanforderungen und Produktionsvolumen. Unser Engineering-Team empfiehlt Ihnen die optimale Vorrichtungskonfiguration für Ihre DOBEMY-Bohr- und Gewindeschneidanlagen, um die Produktivität zu maximieren und dabei die Präzision zu wahren.