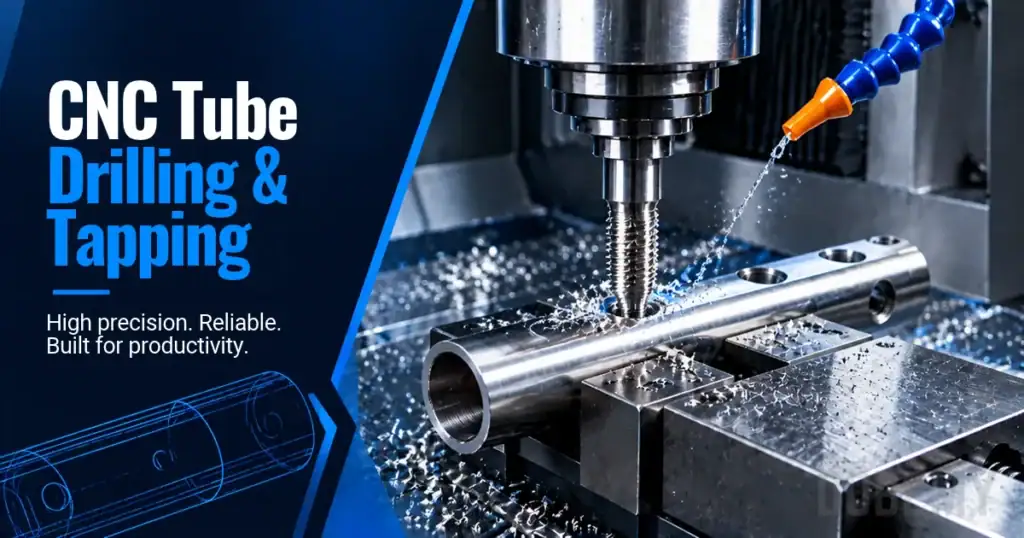


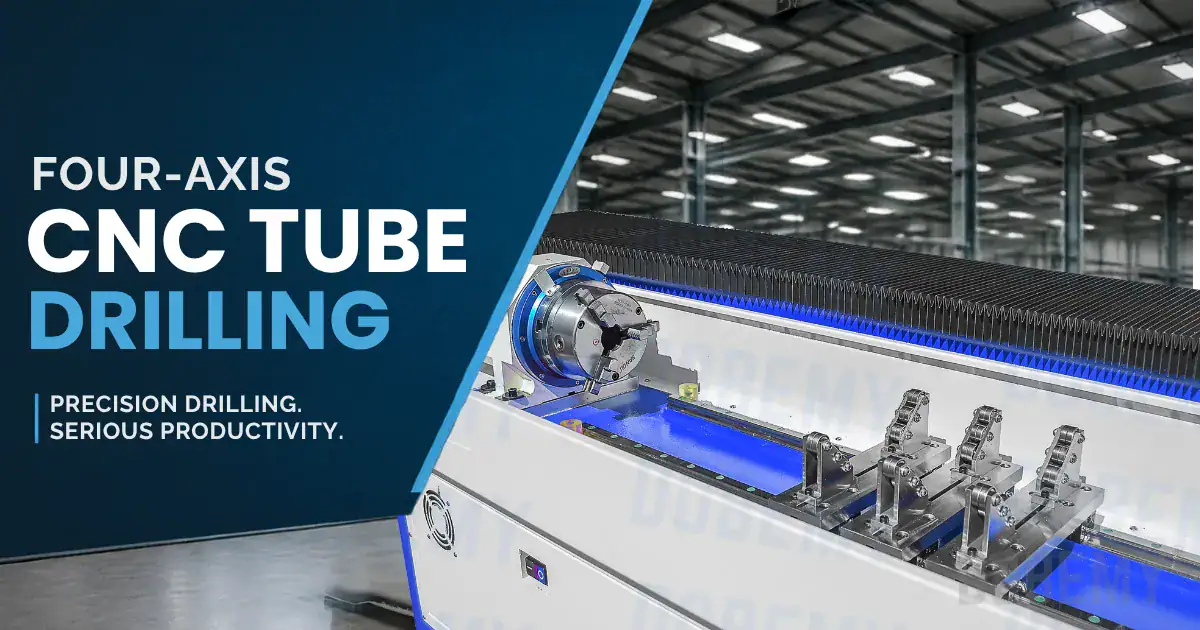
Una máquina automática de taladrado y roscado de tubos perfora agujeros y corta o forma roscas en tubos de acero o aluminio en una sola configuración de sujeción, reemplazando el flujo de trabajo manual de taladrar-prensar-y-luego-roscar común en talleres de marcos de muebles. Este artículo describe los tipos de máquinas disponibles, las decisiones del proceso que afectan la calidad de la rosca y los criterios de selección que separan una buena opción de un desajuste costoso.
Conclusiones Clave
- Una máquina automática de taladrado y roscado de tubos combina la creación de agujeros y el roscado en una sola configuración, reduciendo los pasos de manipulación y mejorando la alineación entre el agujero y la rosca en los marcos de muebles.
- La arquitectura de la máquina—CNC de un solo cabezal, de doble cabezal o estación de múltiples husillos—debe coincidir con el perfil de su tubo, patrón de agujeros, volumen diario y frecuencia de cambio.
- El grosor de la pared determina si necesita roscado convencional, roscado de forma o Flow Drilling seguido de roscado para obtener suficiente enganche de rosca.
- El diseño de sujeción es tan importante como la capacidad del husillo: los tubos de muebles de pared delgada se deforman bajo la fuerza de sujeción, y un tubo deformado produce agujeros descentrados y roscas desgastadas.
- Siempre solicite una prueba de pieza representativa con su material de tubo real, perfil y patrón de agujeros antes de comprometerse a la compra de una máquina.
Por qué los marcos de muebles necesitan máquinas de tubo dedicadas
Orientación relacionada: Máquina de taladrado de tubos redondos CNC.
Los marcos de muebles—sillas de oficina, estanterías, marcos de cama, equipos de gimnasio—utilizan tubos redondos, cuadrados y rectangulares que necesitan docenas de agujeros por ensamblaje. Esos agujeros reciben pernos, tornillos o insertos roscados que mantienen el marco unido o conectan paneles, ruedas y mecanismos.
El taladrado y roscado manual en estas piezas crea tres problemas a escala de producción:
- Dispersión posicional. Los agujeros marcados a mano o perforados con plantilla se desvían de una pieza a otra, causando desalineación durante el ensamblaje.
- Inconsistencia en el roscado. El roscado manual con una máquina de brazo flexible depende de la percepción del operador sobre la profundidad, la velocidad y la alineación. La calidad de la rosca varía a lo largo de un turno.
- Tiempo de manejo. Mover un tubo de un dispositivo de perforación a un dispositivo de roscado duplica el tiempo de contacto por pieza e introduce un segundo error de ubicación.
Una máquina automática dedicada aborda los tres aspectos al posicionar, taladrar y roscar en un ciclo de sujeción bajo control CNC o programado. Para una fábrica de muebles que procesa cientos o miles de tubos de marco por día, los ahorros en mano de obra y las mejoras en calidad se acumulan rápidamente.
Más allá de la mano de obra, hay un argumento sobre el desperdicio. Cuando un agujero se encuentra en la posición incorrecta o una rosca se daña durante el ensamblaje, el tubo es desperdicio. En tubos con recubrimiento en polvo o cromados, la retrabajo rara vez es posible porque el acabado ya se ha aplicado. Reducir el error de posición y los defectos de rosca en la etapa de mecanizado previene el desperdicio posterior.
Arquitecturas de máquinas para taladrado y roscado de tubos
No todas las máquinas automáticas funcionan de la misma manera. La arquitectura que necesitas depende de la geometría de tu tubo, el número de agujeros y el volumen de producción.
Máquinas de tubos CNC de cabezal único
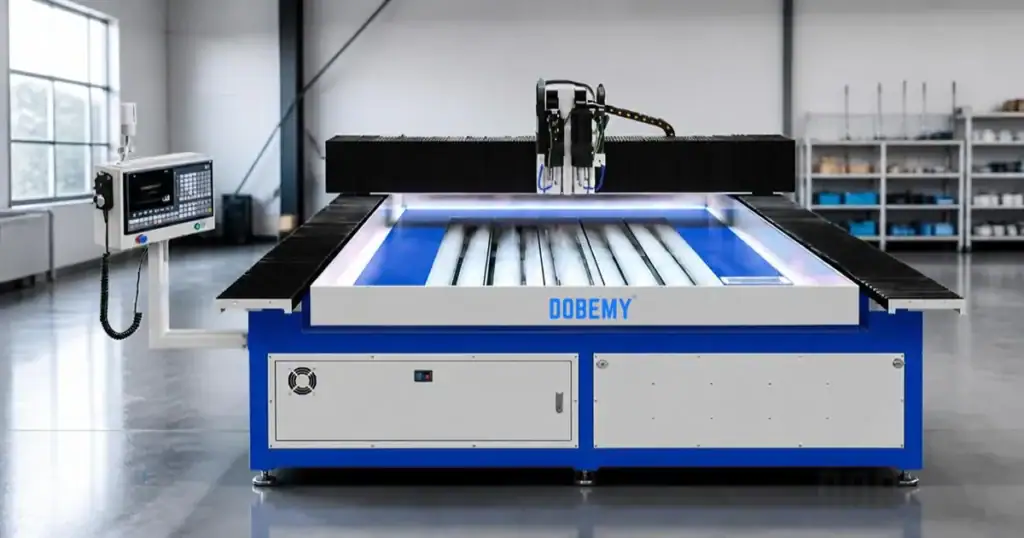
Una máquina CNC de cuatro ejes utiliza un husillo que se mueve a lo largo de la longitud del tubo (eje X), a través del tubo (eje Y o Z) y hacia el material de trabajo, mientras que un eje A rotativo indexa el tubo para alcanzar agujeros en diferentes posiciones angulares alrededor de la circunferencia. El husillo cambia entre una broca y un macho utilizando un cambiador de herramientas o un ciclo combinado.
Esta arquitectura se adapta a talleres que manejan muchos diseños de marcos diferentes en lotes pequeños a medianos. El cambio de herramienta significa cargar un nuevo programa de piezas en lugar de reconfigurar una estación dedicada. Los modelos de taladrado y roscado de tubos de cuatro ejes de DOBEMY, por ejemplo, utilizan un eje rotativo accionado por servo con un reductor armónico para posicionamiento de 360°, y aceptan perfiles redondos, cuadrados y con formas cambiando las herramientas de sujeción.
Las máquinas de un solo cabezal procesan una operación a la vez, por lo que el tiempo de ciclo por pieza es más largo que en una máquina de múltiples cabezales. Para marcos de muebles con solo dos a seis agujeros por tubo, la diferencia puede no importar. Para piezas con más de 20 agujeros, se acumula.
Una ventaja que es fácil pasar por alto: una máquina CNC de cabezal único almacena programas de piezas. Cuando un cliente vuelve a pedir un diseño de marco que se realizó hace seis meses, el operador recuerda el programa y comienza la producción sin volver a medir o re-fijar. Esa velocidad de recuperación del programa es importante en la fabricación de muebles por contrato, donde los pedidos repetidos llegan con plazos de entrega cortos.
Máquinas de Doble Cabezal y Multiestación
Las máquinas de doble cabezal montan dos unidades de husillo, a menudo una a cada lado del tubo, para que puedan taladrar o roscar dos agujeros a la vez. El NS Máquinas TDM100 2D AT es un ejemplo: utiliza dos cabezales de taladrado con configuraciones programables y maneja tubos redondos de hasta Ø114 mm, tubos cuadrados de hasta 100×100 mm y longitudes de pieza de hasta 3,000 mm. Su capacidad publicada incluye taladrado de hasta Ø50 mm y taladrado/roscado Flow Drill de hasta M12.
Estas son las capacidades declaradas por el fabricante. El diámetro máximo del tubo, el tamaño máximo de la broca y el tamaño máximo de roscado pueden no ser alcanzables juntos o en todos los materiales. Pida al proveedor que confirme la capacidad en su perfil de tubo específico, grosor de pared y material.
Las máquinas de múltiples estaciones van más allá. Organizan varias unidades de husillo—taladrado, Flow Drilling, roscado, punzonado, corte—junto a una línea de transferencia. El tubo se alimenta automáticamente de estación a estación. Una configuración de múltiples husillos comercializada para muebles de oficina combina Flow Drilling, roscado, taladrado y cabezales de corte para tubos redondos en el rango de Ø33.7–48.3 mm.
Las máquinas de múltiples estaciones ofrecen los tiempos de ciclo más rápidos, pero cuestan más, tardan más en configurarse para una nueva pieza y son adecuadas para la producción de alto volumen de un rango estrecho de tamaños de tubo. También ocupan un área de piso más grande, lo cual es importante en fábricas donde el espacio ya es limitado.
Cómo Elegir Entre Arquitecturas
| Factor | CNC de Cabezal Único | Doble Cabezal | Multi-Estación |
|---|---|---|---|
| Mejor tamaño de lote | Pequeño a mediano | Mediano a grande | Grandes series de producción repetidas |
| Velocidad de cambio | Rápido (cambio de programa) | Moderado (reposición de cabeza) | Lento (retooling de estación) |
| Cantidad de agujeros por pieza | Bajo a moderado | Moderado | Alto |
| Variedad de tubos | Amplia gama de perfiles | Rango moderado | Rango fijo estrecho |
| Costo de capital | Más bajo | Gama media | Más alto |
| Espacio en el suelo | Compacto | Moderado | Grande |
| Habilidad del operador necesaria | programación CNC | Configuración moderada | Configuración y mantenimiento de la línea |
Si su fábrica produce 15 tubos de marco de silla diferentes en lotes de 200 a 1,000, una máquina CNC de cabeza simple o doble le brinda la flexibilidad para cambiar entre piezas sin largos tiempos de cambio. Si produce un tubo de base de silla de oficina en lotes de 10,000 o más, una línea de múltiples estaciones recupera su costo de configuración a través de tiempos de ciclo más rápidos.
Muchas fábricas de muebles se encuentran entre estos extremos. Un camino intermedio común es comenzar con una máquina CNC de cabeza simple o doble para producción mixta, y luego agregar una línea de múltiples estaciones dedicada más tarde si un diseño de tubo alcanza el volumen que lo justifica.
Proceso de roscado: Roscado de corte, Roscado de forma o Flow Drilling
Orientación relacionada: Máquina de taladrado y roscado de tubos CNC con husillos duales.
El método de rosca que elijas depende del grosor de la pared, el material y la resistencia que necesita la unión.
El roscado de corte elimina material para crear roscas. Funciona en la mayoría de los metales y grosores de pared, pero produce virutas dentro del tubo que deben ser evacuadas o enjuagadas. Para tubos de muebles con extremos cerrados o bafles internos, las virutas atrapadas pueden hacer ruido o interferir con el ensamblaje. La gestión de virutas es una verdadera preocupación de producción—no un detalle menor—en tubos de muebles de perfil cerrado.
El roscado por conformación desplaza material en lugar de cortarlo. No produce virutas y crea una rosca más fuerte en materiales dúctiles. Requiere un diámetro de orificio piloto ligeramente diferente al del roscado cortado. Confirme la idoneidad con su proveedor de machos para el material específico del tubo y el grosor de la pared. El roscado por conformación también exige un par más alto que el roscado cortado en el mismo tamaño de rosca, por lo que el husillo de la máquina y el portaherramientas deben soportar esa carga.
Flow Drilling (taladrado térmico) utiliza una herramienta de carburo rotativa que genera calor por fricción para atravesar la pared del tubo y formar un buje hacia abajo. Ese buje añade grosor de material, proporcionando al posterior roscado un mayor enganche de rosca. Esto es importante en tubos de pared delgada—típicamente por debajo de 2 mm—donde un agujero taladrado convencional deja muy poca pared para una rosca fuerte. El Flow Drilling seguido de roscado es común en tubos de muebles precisamente por esta razón.
El Flow Drilling deja un buje visible en el interior del tubo. En superficies interiores expuestas, esto puede ser aceptable o incluso deseable como refuerzo. En tubos donde el interior debe ser liso—como los tubos telescópicos que se deslizan uno dentro del otro—el buje puede interferir con el ajuste. Considere los requisitos de ensamblaje antes de especificar Flow Drilling en cada agujero.
Según la guía de roscado de Sandvik Coromant, la sujeción segura, el tamaño correcto del agujero piloto, la alimentación adecuada y el fluido de corte apropiado afectan la calidad del roscado independientemente del método de rosca. Estos factores se aplican igualmente a las máquinas automáticas.
Confirme su elección de proceso de roscado con el fabricante de brocas y, si utiliza Flow Drilling, con el proveedor de herramientas Flow Drill. La dureza del material, el recubrimiento del tubo (galvanizado, recubierto en polvo o sin recubrimiento) y el grosor de la pared influyen en qué proceso funciona.
Sujeción: El factor que la mayoría de los compradores subestiman
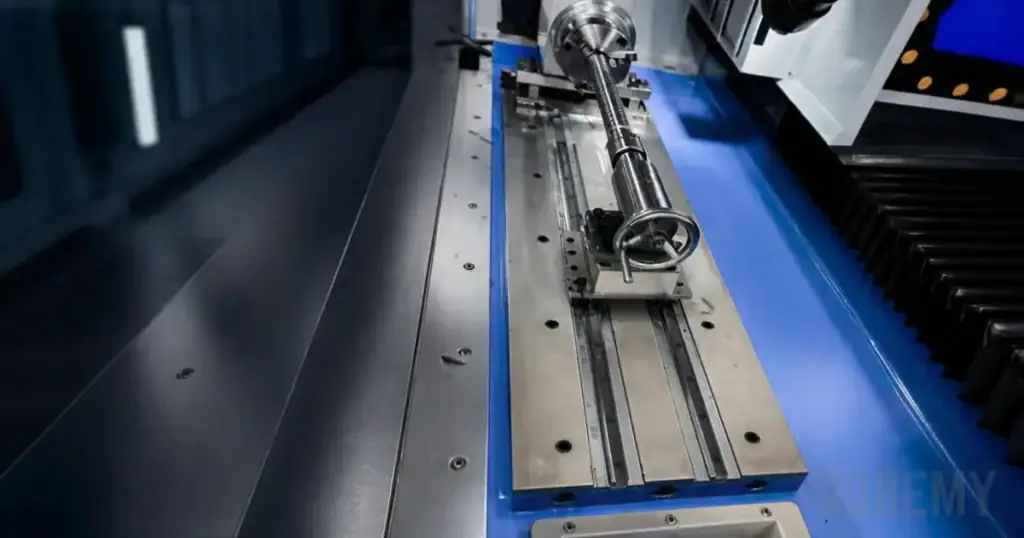
Un tubo de muebles es una pieza hueca de pared delgada. Si lo aprietas demasiado, la sección transversal se deforma: los tubos redondos se vuelven ovalados, los tubos cuadrados se arquean hacia adentro. Un tubo deformado desplaza el punto de entrada del taladro y cambia el grosor efectivo de la pared en la ubicación del agujero. El resultado: agujeros sobredimensionados, roscas descentradas y piezas que fallan en el ensamblaje.
Un buen sujeción para el taladrado y roscado de tubos aborda estos riesgos:
- Mandíbulas de sujeción ajustadas al perfil que contactan el tubo sobre una amplia área, distribuyendo la fuerza en lugar de concentrarla en dos puntos.
- Presión de sujeción ajustable para que el operador (o el programa de la máquina) pueda reducir la fuerza para secciones de pared delgada y aumentarla para tubos más pesados.
- Soporte anti-rotación que evita que el tubo gire cuando el taladro o la rosca se activan, sin añadir un segundo punto de deformación.
- Dispositivos de cambio rápido que permiten al taller cambiar entre perfiles de tubo en minutos en lugar de horas. El uso de herramientas neumáticas montadas en rieles es un enfoque; los sistemas modulares en forma de V son otro.
- Soporte cerca de la zona de mecanizado. Los tubos largos se flexionan entre los puntos de sujeción. Un soporte cerca de la ubicación del taladro reduce la vibración y mejora la calidad del agujero.
Al evaluar una máquina, pregunte al proveedor cómo el sistema de sujeción maneja su tubo más delgado. Solicite una prueba de sujeción en un tubo de muestra y mida la sección transversal antes y después de la sujeción para verificar la deformación.
Para fábricas que procesan tanto tubos redondos como cuadrados en la misma máquina, el tiempo de cambio de fijación entre perfiles es un costo oculto. Un cambio de mandíbula de 30 minutos dos veces por turno añade una hora de producción perdida cada día. Las máquinas con fijaciones neumáticas de cambio rápido pueden reducir ese cambio a menos de cinco minutos.
Programación, Cambio y Operación Diaria
Orientación relacionada: máquina de taladrado y roscado Flow Drill.
El controlador y la interfaz de programación afectan la rapidez con la que sus operadores pueden configurar nuevas piezas y la fiabilidad con la que la máquina repite patrones de agujeros a lo largo de una producción.
Preguntas clave para hacer al proveedor de la máquina sobre el sistema de control:
- ¿Puede el operador ingresar posiciones de agujeros, profundidades y tamaños de rosca directamente en el controlador, o se requiere programación con software CAM fuera de línea?
- ¿Cuántos programas de piezas puede almacenar el controlador? Las fábricas de muebles con docenas de diseños de marcos activos necesitan suficiente almacenamiento para evitar volver a ingresar programas.
- ¿El controlador admite el cambio basado en recetas, donde el operador selecciona un número de pieza y la máquina carga automáticamente todas las posiciones, velocidades y secuencias de herramientas?
- ¿Cuál es el idioma de la interfaz? Para fábricas donde los operadores leen chino, inglés u otro idioma, confirme que el controlador lo soporte.
Las características dependientes del controlador, como el monitoreo de torque, la detección de rotura de broca y la compensación automática de profundidad, varían según el modelo de la máquina y la configuración. Confirme qué características están incluidas en el modelo específico que está cotizando y solicite una demostración durante la prueba de la máquina.
Lista de verificación para la selección de máquinas automáticas de taladrado y roscado de tubos
Antes de solicitar cotizaciones, reúna estos detalles sobre sus piezas y producción:
- Perfiles y dimensiones de tubos. Enumere cada tamaño de tubo redondo, cuadrado y rectangular que necesita procesar, incluyendo dimensiones exteriores y grosor de pared.
- Patrón de agujeros por pieza. Documentar las posiciones de los agujeros, diámetros, orientaciones angulares y si los agujeros son pasantes o ciegos.
- Especificaciones de roscado. Registre el estándar de rosca (métrico, UNC, etc.), rango de tamaños, profundidad de compromiso requerida y si se acepta roscado cortado o en forma.
- Material y condición de la superficie. Especifique el grado de acero, aleación de aluminio o acero inoxidable, además de cualquier recubrimiento aplicado antes del mecanizado.
- Volumen diario y tamaño de lote. Indique cuántas piezas por día y cuántos números de pieza diferentes se producen por turno.
- Requisitos de tolerancia. Defina la tolerancia de posición de agujero aceptable y los criterios de aprobación/rechazo del calibrador de rosca.
- Nivel de automatización. Decida si necesita carga manual, alimentación semiautomática o un sistema de alimentación y descarga completamente automático.
- Espacio en el suelo y servicios. Mida el área de piso disponible y confirme el suministro de aire comprimido, la capacidad eléctrica y el drenaje de refrigerante.
Envía esta información al proveedor de la máquina y solicita una estimación del tiempo de ciclo para tu parte más común. Mejor aún, pide una prueba de parte representativa utilizando tu tubo real, material y patrón de agujeros.
Qué Verificar Antes de Comprar
Las capacidades de la máquina anunciadas—diámetro máximo de tubo, tamaño máximo de roscado, rango de velocidad del husillo—describen los límites superiores de la máquina, no su rendimiento en su pieza específica. Una máquina clasificada para roscado M16 puede tener dificultades con roscas M16 en tubo de acero inoxidable si la potencia del husillo, la rigidez o la entrega de refrigerante no coinciden con la carga.
Antes de firmar una orden de compra, verifique estos elementos:
- Resultados de la prueba de la pieza representativa. ¿El proveedor ejecutó su pieza (o una equivalente cercana) y compartió las posiciones de los agujeros medidos, los resultados de la medición de roscas y el tiempo de ciclo?
- Compatibilidad de sujeción. ¿El dispositivo estándar maneja tus perfiles de tubo, o necesitas mordazas personalizadas? ¿Cuál es el costo y el plazo de entrega para herramientas personalizadas?
- Protección de seguridad. ¿La máquina incluye resguardos fijos o interbloqueados alrededor del husillo, partes en rotación y zonas de expulsión de virutas? La guía de protección de máquinas de OSHA identifica los peligros de punto de operación, partes en rotación y virutas voladoras que se aplican a equipos de taladrado y roscado. Verifique también los requisitos locales.
- Programación y cambio. ¿Puede el operador crear y almacenar programas de piezas en el controlador? ¿Cuánto tiempo tarda un cambio entre dos piezas de tubo diferentes?
- Servicio y piezas de repuesto. ¿Dónde está el soporte de servicio más cercano? ¿Cuál es el plazo de entrega para piezas de repuesto de husillo, servo y controlador?
- Capacitación y documentación. ¿El proveedor ofrece capacitación para operadores, un programa de mantenimiento y un manual en su idioma?
- Alcance de la garantía. Confirme qué cubre la garantía: componentes mecánicos, sistemas eléctricos, husillo, controlador y por cuánto tiempo. Pregunte si la garantía requiere el uso de consumibles específicos o intervalos de mantenimiento.
Trate la compra como una validación de proceso, no como una selección de catálogo. La máquina que parece mejor en una hoja de especificaciones puede no ser la más adecuada para sus tubos, sus hilos y su ritmo de producción. Un proveedor dispuesto a fabricar sus piezas y compartir resultados medidos antes de la venta gana más confianza que uno que solo cotiza a partir de un folleto.
¿Listo para encontrar la configuración adecuada de taladrado y roscado de tubos para los marcos de sus muebles? Envíenos su dibujo de tubo, material, tamaños de agujeros, tamaños de rosca, grosor de pared y objetivo de lote. Nuestro equipo revisará su aplicación y recomendará una configuración de máquina que se ajuste a su producción.