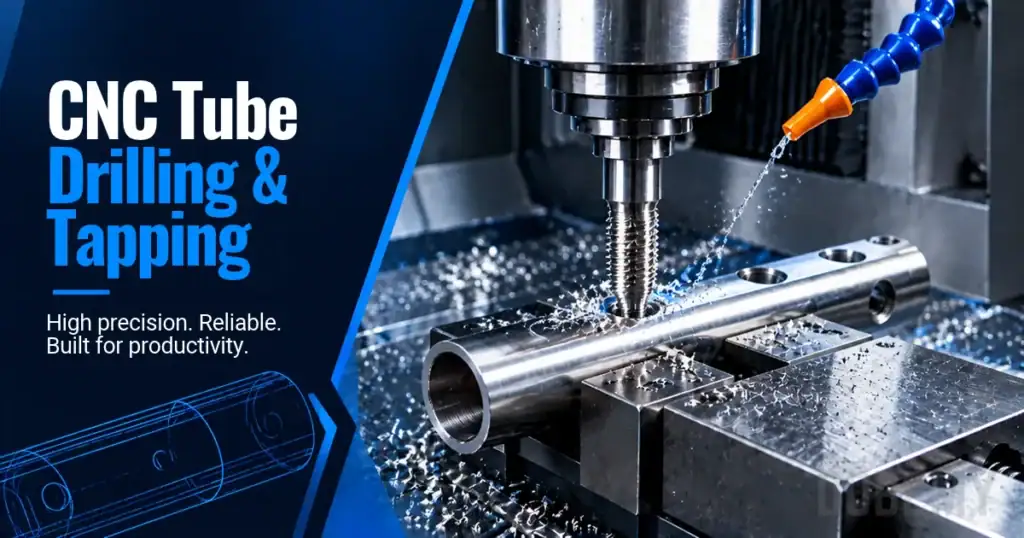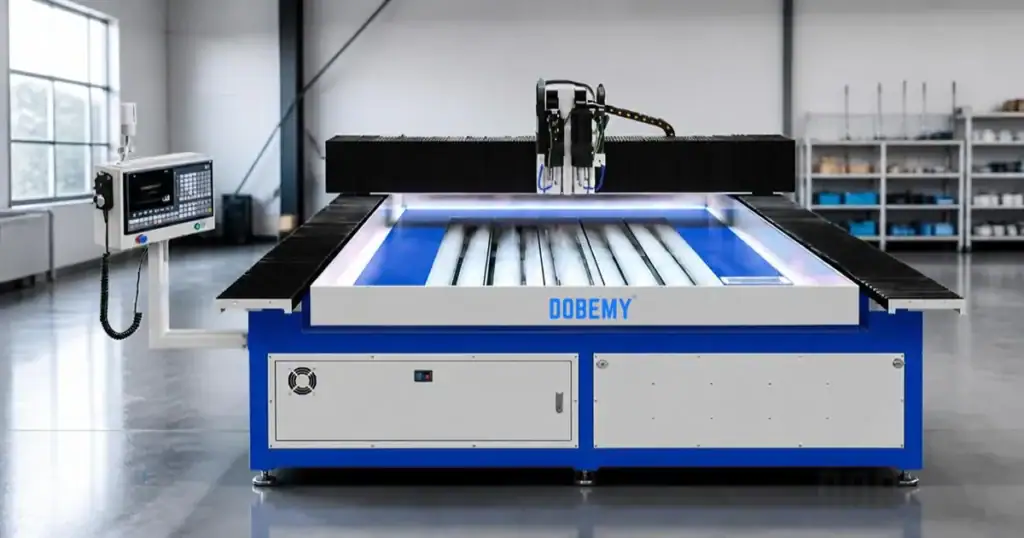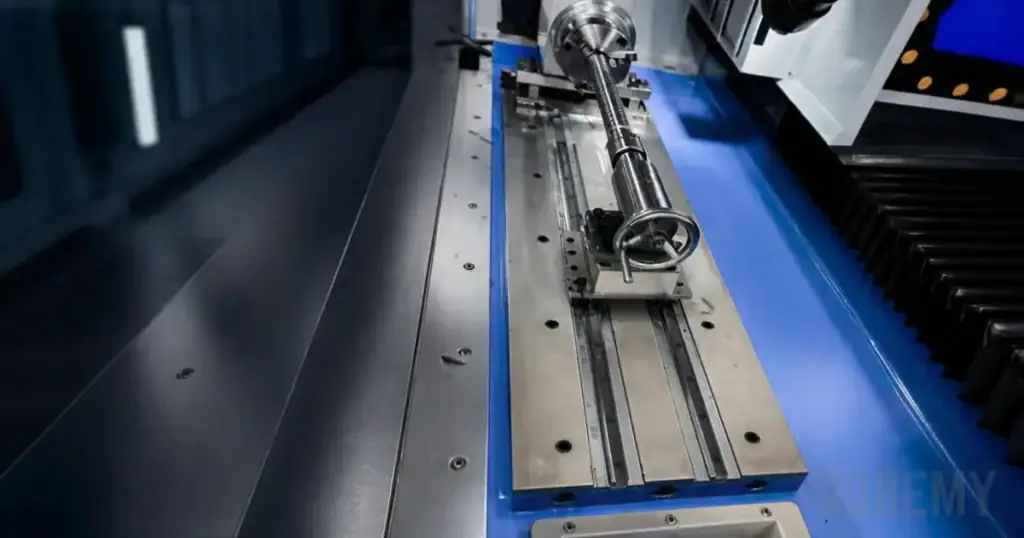


Автоматическая машина для сверления и нарезания резьбы труб сверлит отверстия и нарезает или формирует резьбу на стальных или алюминиевых трубах в одной зажатой установке, заменяя ручной процесс сверления на прессу, а затем нарезания резьбы, распространенный в мастерских по производству каркасов мебели. Эта статья рассматривает доступные типы машин, решения по процессу, которые влияют на качество резьбы, и критерии выбора, которые отделяют хорошее соответствие от дорогого несоответствия.
Основные выводы
- Автоматическая машина для сверления и нарезания резьбы в трубах объединяет создание отверстий и нарезание резьбы в одной установке, сокращая количество операций и улучшая выравнивание отверстий и резьбы на каркасах мебели.
- Архитектура машины — одношпиндельная ЧПУ, двухшпиндельная или многошпиндельная станция — должна соответствовать вашему профилю трубы, шаблону отверстий, суточному объему и частоте смены инструмента.
- Толщина стенки определяет, нужно ли вам традиционное нарезание резьбы, формовое нарезание резьбы или термосверление с последующим нарезанием резьбы для достижения достаточной длины свинчивания.
- Дизайн зажима так же важен, как и возможности шпинделя: тонкостенные трубы для мебели деформируются под силой зажима, и деформированная труба приводит к смещенным отверстиям и сорванным резьбам.
- Всегда запрашивайте тестирование представительного образца на вашем фактическом материале трубы, профиле и шаблоне отверстий перед покупкой машины.
Почему каркасы мебели нуждаются в специализированных трубных машинах
Связанные рекомендации: CNC машина для сверления круглых труб.
Каркас мебели — офисные стулья, полки, каркасы кроватей, спортивное оборудование — используют круглые, квадратные и прямоугольные трубы, которым требуется десятки отверстий на сборку. Эти отверстия принимают болты, винты или резьбовые вставки, которые скрепляют каркас или крепят панели, колеса и механизмы.
Ручное сверление и нарезание резьбы на этих деталях создает три проблемы на производственном масштабе:
- Позиционное рассеяние. Ручные метки или просверленные отверстия с помощью приспособлений смещаются от детали к детали, что приводит к несоответствию при сборке.
- Несоответствие резьбы. Нарезание резьбы вручную с помощью машины с гибкой рукой зависит от ощущения оператора по глубине, скорости и выравниванию. Качество резьбы варьируется в течение смены.
- Время обработки. Перемещение трубы с приспособления для сверления на приспособление для нарезания резьбы удваивает время контакта на деталь и вводит вторую ошибку расположения.
Специальная автоматическая машина решает все три задачи, выполняя позиционирование, сверление и нарезание резьбы в одном зажатом цикле под управлением ЧПУ или программного контроля. Для мебельной фабрики, производящей сотни или тысячи трубок каркаса в день, экономия труда и повышение качества быстро накапливаются.
Помимо труда, существует проблема отходов. Когда отверстие оказывается не в том месте или резьба срывается во время сборки, труба становится отходом. На порошково-покрытых или хромированных трубах повторная обработка редко возможна, так как отделка уже нанесена. Снижение ошибок позиционирования и дефектов резьбы на этапе обработки предотвращает отходы на следующих этапах.
Архитектуры машин для сверления и нарезания резьбы труб
Не каждая автоматическая машина работает одинаково. Архитектура, которая вам нужна, зависит от геометрии трубы, количества отверстий и объема производства.
Одноголовочные ЧПУ трубные машины
Четырехосевой станок с ЧПУ использует один шпиндель, который перемещается вдоль длины трубы (ось X), поперек трубы (ось Y или Z) и вглубь заготовки, в то время как вращающаяся ось A индексирует трубу для достижения отверстий в различных угловых позициях вокруг окружности. Шпиндель переключается между сверлом и метчиком с помощью сменщика инструмента или комбинированного цикла.
Эта архитектура подходит для мастерских, которые обрабатывают множество различных дизайнов рам в малых и средних партиях. Переход означает загрузку новой программы детали, а не перенастройку специализированной станции. Четырехосевые модели сверления и нарезания резьбы труб DOBEMY, например, используют сервоприводную вращающую ось с гармоническим редуктором для позиционирования на 360° и принимают круглые, квадратные и фигурные профили, меняя зажимное оборудование.
Одноголовочные машины обрабатывают одну операцию за раз, поэтому время цикла на деталь дольше, чем на многоголовочной машине. Для мебельных каркасов с только двумя-шеством отверстиями на трубу разница может не иметь значения. Для деталей с более чем 20 отверстиями это накапливается.
Одно преимущество, которое легко упустить из виду: одноголовочная ЧПУ-станок хранит программы деталей. Когда клиент повторно заказывает дизайн рамы, который вы выполняли шесть месяцев назад, оператор вспоминает программу и начинает производство без повторного измерения или перенастройки. Скорость восстановления программы имеет значение в производстве контрактной мебели, где повторные заказы поступают с коротким сроком поставки.
Двухголовочные и многостанционные машины
Машины с двумя головками устанавливают два шпиндельных блока — часто по одному с каждой стороны трубы — чтобы они могли сверлить или нарезать резьбу в двух отверстиях одновременно. NS Máquinas TDM100 2D AT является одним из примеров: она использует две сверлильные головки с программируемыми настройками и обрабатывает круглые трубы диаметром до Ø114 мм, квадратные трубы размером до 100×100 мм и длину заготовок до 3,000 мм. Ее опубликованная производительность включает сверление до Ø50 мм и термосверление/нарезание резьбы до M12.
Это заявленные производителем характеристики. Максимальный диаметр трубы, максимальный размер сверла и максимальный размер нарезания резьбы могут не быть достижимыми одновременно или на каждом материале. Попросите поставщика подтвердить характеристики для вашего конкретного профиля трубы, толщины стенки и материала.
Многостанционные машины идут дальше. Они располагают несколько шпиндельных блоков — сверление, термосверление, нарезание резьбы, пробивка, резка — вдоль транспортной линии. Трубка автоматически подается от станции к станции. Один многошпиндельный конфигурация, предлагаемый для офисной мебели, сочетает термосверление, нарезание резьбы, сверление и резку головок для круглых труб в диапазоне Ø33.7–48.3 мм.
Многостанционные машины обеспечивают самые быстрые циклы, но стоят дороже, требуют больше времени на настройку для новой детали и подходят для массового производства узкого диапазона размеров труб. Они также занимают большую площадь на полу, что имеет значение в фабриках, где пространство уже ограничено.
Как выбрать между архитектурами
| Фактор | Одноголовочный ЧПУ | Двухголовочный | Многостанционная |
|---|---|---|---|
| Лучший размер партии | Малые и средние | Средний до большого | Большие, повторяющиеся запуски |
| Скорость смены инструмента | Быстрая (смена программы) | Умеренное (перемещение головы) | Медленный (перенастройка станции) |
| Количество отверстий на деталь | Низкий до умеренного | Умеренный | Высокий |
| Разнообразие труб | Широкий ассортимент профилей | Умеренный диапазон | Узкий, фиксированный диапазон |
| Капитальные затраты | Ниже | Средний класс | Выше |
| Площадь пола | Компактный | Умеренный | Большой |
| Необходимы навыки оператора | CNC программирование | Умеренная настройка | Настройка и обслуживание линии |
Если ваш завод производит 15 различных труб для каркасов стульев партиями по 200–1,000, одно- или двухголовочная ЧПУ машина предоставляет вам гибкость переключения между деталями без длительных перенастроек. Если вы производите одну трубку для основания офисного стула партиями по 10,000+, многостанционная линия окупает свои затраты на настройку за счет более быстрых циклов.
Многие мебельные фабрики находятся между этими крайностями. Общий средний путь заключается в том, чтобы начать с одно- или двухголовочной ЧПУ-станка для смешанного производства, а затем добавить специализированную многопозиционную линию позже, если один дизайн трубы достигнет объема, который это оправдывает.
Процесс нарезания резьбы: нарезание резьбы с помощью резца, формовое нарезание резьбы или термосверление
Связанные рекомендации: CNC машина для сверления и нарезания резьбы труб с двумя шпинделями.
Метод резьбы, который вы выбираете, зависит от толщины стенки, материала и прочности, необходимой для соединения.
Нарезание резьбы удаляет материал для создания резьбы. Оно работает с большинством металлов и толщин стенок, но производит стружку внутри трубы, которую необходимо удалить или смыть. Для мебельных труб с закрытыми концами или внутренними перегородками застрявшая стружка может греметь или мешать сборке. Управление стружкой является серьезной производственной проблемой — это не мелочь — для мебельных труб с закрытым профилем.
Нарезание резьбы формой (формирование резьбы) смещает материал вместо его резки. Оно не производит стружки и создает более прочную резьбу в пластичных материалах. Оно требует немного другого диаметра направляющего отверстия, чем нарезание резьбы резанием. Подтвердите соответствие с вашим поставщиком метчиков для конкретного материала трубы и толщины стенки. Нарезание резьбы формой также требует большего крутящего момента, чем нарезание резьбы резанием при том же размере резьбы, поэтому шпиндель машины и держатель должны справляться с этой нагрузкой.
Термосверление использует вращающийся карбидный инструмент, который генерирует теплоту трения, чтобы пробить стенку трубы и сформировать направляющую втулку. Эта втулка добавляет толщину материала, что дает последующему нарезанию резьбы большую длину свинчивания. Это важно для труб с тонкими стенками — обычно менее 2 мм — где обычное просверленное отверстие оставляет слишком мало стенки для прочной резьбы. Термосверление, за которым следует нарезание резьбы, распространено на мебельных трубах именно по этой причине.
Термосверление оставляет видимый втулку внутри трубы. На открытых внутренних поверхностях это может быть приемлемо или даже желательно в качестве усиления. На трубах, где внутренние поверхности должны быть гладкими — таких как телескопические трубы, которые вставляются друг в друга — втулка может мешать посадке. Учитывайте требования к сборке перед тем, как указывать термосверление для каждого отверстия.
Согласно руководству по нарезанию резьбы Sandvik Coromant, надежная фиксация, правильный размер направляющего отверстия, соответствующая подача и правильная режущая жидкость влияют на качество нарезания резьбы независимо от метода резьбы. Эти факторы одинаково применимы к автоматическим машинам.
Подтвердите свой выбор процесса нарезки резьбы с производителем метчиков и, если вы используете термосверление, с поставщиком инструмента для термосверления. Жесткость материала, покрытие трубы (оцинкованное, порошковое или голое) и толщина стенки влияют на то, какой процесс будет работать.
Зажимные устройства: фактор, который большинство покупателей недооценивают
Трубка для мебели — это полая деталь с тонкими стенками. Если зажать её слишком сильно, поперечное сечение деформируется — круглые трубки становятся овальными, квадратные трубки изгибаются внутрь. Деформированная трубка смещает точку входа сверла и изменяет эффективную толщину стенки в месте отверстия. В результате: слишком большие отверстия, смещённые резьбы и детали, которые ломаются при сборке.
Хорошая фиксация заготовок для сверления и нарезания резьбы труб устраняет эти риски:
- Зажимные губки с профилем, которые контактируют с трубой по широкой площади, распределяя силу вместо того, чтобы концентрировать её в двух точках.
- Регулируемое зажимное давление, чтобы оператор (или программа машины) мог уменьшить силу для тонкостенных секций и увеличить её для более тяжелых труб.
- Поддержка против вращения, которая предотвращает вращение трубы при включении сверла или метчика, не добавляя второй точку деформации.
- Системы быстросменных приспособлений, которые позволяют цеху переключаться между трубными профилями за минуты, а не часы. Пневматический инструмент на рельсах — один из подходов; модульные системы V-блоков — другой.
- Поддержка рядом с зоной обработки. Длинные трубы изгибаются между точками зажима. Поддержка близко к месту сверления снижает вибрацию и улучшает качество отверстий.
При оценке машины спросите у поставщика, как зажимное устройство обрабатывает вашу самую тонкую трубу. Запросите тест на зажимание на образце трубы и измерьте поперечное сечение до и после зажимания, чтобы проверить на деформацию.
Для заводов, которые обрабатывают как круглые, так и квадратные трубы на одной машине, время смены приспособлений между профилями является скрытой затратой. Замена захватов на 30 минут дважды за смену добавляет час потерянного производства каждый день. Машины с быстросменными пневматическими приспособлениями могут сократить эту замену до менее чем пяти минут.
Программирование, переналадка и ежедневная эксплуатация
Связанные рекомендации: машина для термосверления и нарезания резьбы.
Контроллер и интерфейс программирования влияют на то, насколько быстро ваши операторы могут настраивать новые детали и насколько надежно машина повторяет шаблоны отверстий в течение производственного цикла.
Ключевые вопросы, которые следует задать поставщику оборудования о системе управления:
- Может ли оператор вводить позиции отверстий, глубины и размеры резьбы непосредственно на контроллере, или для программирования требуется оффлайн CAM программное обеспечение?
- Сколько программ для деталей может хранить контроллер? Мебельные фабрики с десятками активных дизайнов рам нуждаются в достаточном объеме памяти, чтобы избежать повторного ввода программ.
- Поддерживает ли контроллер смену по рецептам, где оператор выбирает номер детали, и машина автоматически загружает все позиции, скорости и последовательности инструментов?
- Какой язык интерфейса? Для заводов, где операторы читают на китайском, английском или другом языке, подтвердите, что контроллер поддерживает его.
Зависимые от контроллера функции, такие как мониторинг крутящего момента, обнаружение обрыва резца и автоматическая компенсация глубины, варьируются в зависимости от модели и конфигурации машины. Подтвердите, какие функции включены в конкретную модель, которую вы цитируете, и запросите демонстрацию во время испытания машины.
Контрольный список выбора автоматической машины для сверления и нарезания резьбы труб
Перед запросом коммерческих предложений соберите следующую информацию о ваших деталях и производстве:
- Профили труб и размеры. Укажите все размеры круглых, квадратных и прямоугольных труб, которые необходимо обработать, включая внешние размеры и толщину стенки.
- Схема отверстий на деталь. Задокументируйте позиции отверстий, диаметры, угловые ориентации и укажите, являются ли отверстия сквозными или слепыми.
- Спецификации резьбы. Запишите стандарт резьбы (метрический, UNC и т.д.), диапазон размеров, необходимую глубину зацепления и допустимо ли нарезание резьбы или формирование.
- Материал и состояние поверхности. Укажите марку стали, алюминиевый сплав или нержавеющую сталь, а также любое покрытие, нанесенное перед обработкой.
- Ежедневный объем и размер партии. Укажите, сколько деталей производится в день и сколько различных номеров деталей обрабатывается за смену.
- Требования к допуску. Определите допустимый допуск по положению отверстий и критерии прохождения/непрохождения резьбовых калибров.
- Уровень автоматизации. Решите, нужно ли вам ручная загрузка, полуавтоматическая подача или полностью автоматическая система подачи и выгрузки.
- Площадь пола и коммунальные услуги. Измерьте доступную площадь пола и подтвердите наличие сжатого воздуха, электрической мощности и дренажа охлаждающей жидкости.
Отправьте эту информацию поставщику машин и попросите оценку времени цикла для вашей самой распространенной детали. Лучше всего, попросите провести тест на представительной детали, используя вашу фактическую трубу, материал и шаблон отверстий.
Что проверить перед покупкой
Рекламируемые возможности машины — максимальный диаметр трубы, максимальный размер нарезания резьбы, диапазон скорости шпинделя — описывают верхние пределы машины, а не её производительность на вашем конкретном изделии. Машина, рассчитанная на нарезание резьбы M16, может испытывать трудности с резьбой M16 в трубе из нержавеющей стали, если мощность шпинделя, жесткость или подача охлаждающей жидкости не соответствуют нагрузке.
Перед подписанием заказа на покупку проверьте следующие пункты:
- Результаты тестирования детали представителя. Поставщик провел испытания вашей детали (или близкого эквивалента) и поделился измеренными позициями отверстий, результатами измерения резьбы и временем цикла?
- Совместимость с зажимами. Обрабатывает ли стандартное приспособление ваши трубные профили, или вам нужны индивидуальные губки? Какова стоимость и срок поставки индивидуального инструмента?
- Защита безопасности. Включает ли машина фиксированные или взаимозависимые защитные устройства вокруг шпинделя, вращающихся частей и зон выброса стружки? Руководство OSHA по защите машин определяет опасности на точке операции, вращающихся частей и летающей стружки, которые применимы к оборудованию для сверления и нарезания резьбы. Также проверьте ваши местные требования.
- Программирование и перенастройка. Может ли оператор создавать и сохранять программы деталей на контроллере? Сколько времени занимает перенастройка между двумя различными трубными деталями?
- Сервис и запасные части. Где находится ближайшая служба поддержки? Каков срок поставки запасных частей для шпинделя, сервопривода и контроллера?
- Обучение и документация. Предоставляет ли поставщик обучение операторов, график обслуживания и руководство на вашем языке?
- Объем гарантии. Подтвердите, что покрывает гарантия — механические компоненты, электрические системы, шпиндель, контроллер — и на какой срок. Узнайте, требует ли гарантия использования определенных расходных материалов или интервалов обслуживания.
Рассматривайте покупку как валидацию процесса, а не как выбор из каталога. Машина, которая выглядит лучше всего в спецификациях, может не подойти для ваших труб, ваших резьб и вашего производственного ритма. Поставщик, готовый изготовить ваши детали и поделиться измеренными результатами до продажи, вызывает больше доверия, чем тот, кто только цитирует из брошюры.
Готовы найти подходящую настройку для сверления и нарезания резьбы труб для ваших мебельных каркасов? Отправьте нам чертеж трубы, материал, размеры отверстий, размеры резьбы, толщину стенки и целевую партию. Наша команда рассмотрит вашу заявку и порекомендует конфигурацию машины, которая соответствует вашему производству.