

اختيار أداة تثبيت (Fixture) مناسبة لآلة حفر الأنابيب يحدد ما إذا كان الإنتاج سيسير بسلاسة أم سيعاني من حركة القطعة والتشوه وعدم اتساق مواضع الثقوب. تفرض الأنابيب الدائرية تحديات خاصة بسبب ميلها إلى التدحرج، بينما توفر الأنابيب المربعة أسطحاً مستوية، لكنها تتطلب مع ذلك تثبيتاً مناسباً لمقاومة قوى الثقب (Drilling) والتسنين (Tapping).
أهم النقاط
- تحتاج الأنابيب الدائرية إلى تثبيت يمنع الدوران، وإلى كتل V أو دعامات مشكَّلة لمنعها من التدحرج أثناء Drilling
- توفر الأنابيب المربعة أسطح تثبيت مستوية، لكنها تتطلب مع ذلك دعمًا مناسبًا لمقاومة قوى القطع
- تحتاج الأنابيب رقيقة الجدار إلى قوة تثبيت مضبوطة، وربما إلى دعم داخلي لمنع التشوه
- يعتمد اختيار أداة التثبيت على هندسة الأنبوب، ونمط الثقوب، وحجم الإنتاج، ومتطلبات واجهة الماكينة
- تضمن المصدّات المحورية وأسطح المرجع المناسبة إمكانية تكرار تحديد موضع الثقوب عبر دفعات الإنتاج
يواجه مهندسو التصنيع قرارات حاسمة عند إعداد عمليات الثقب (Drilling) في الأنابيب. يجب أن يتناسب التثبيت مع أشكال الأنابيب وأحجامها المحددة، مع توفير إمساك آمن للقطعة دون سحق الجدران الرقيقة. وسواء كان الثقب لثقوب مستقيمة أو مائلة، أو للتحضير لعمليات الثقب الملولب (Tapping)، فإن تصميم أداة التثبيت (Workpiece Fixture) يؤثر مباشرةً في جودة القطع وكفاءة الإنتاج.
فهم متطلبات أداة تثبيت الأنابيب في عمليات الثقب
إرشادات ذات صلة: معدات الحفر (Drilling) والتسنين (Tapping) بالتحكم الرقمي CNC.
تؤدي تجهيزات تثبيت الأنابيب المستخدمة في الثقب (Drilling) ثلاث وظائف أساسية: تحديد موضع الأنبوب في المكان الصحيح، ودعمه في مواجهة قوى القطع، وتثبيته بإحكام دون التسبب في تشوّهه. ويطرح كل شكل هندسي للأنابيب تحديات خاصة تؤثر في اختيار أداة التثبيت.
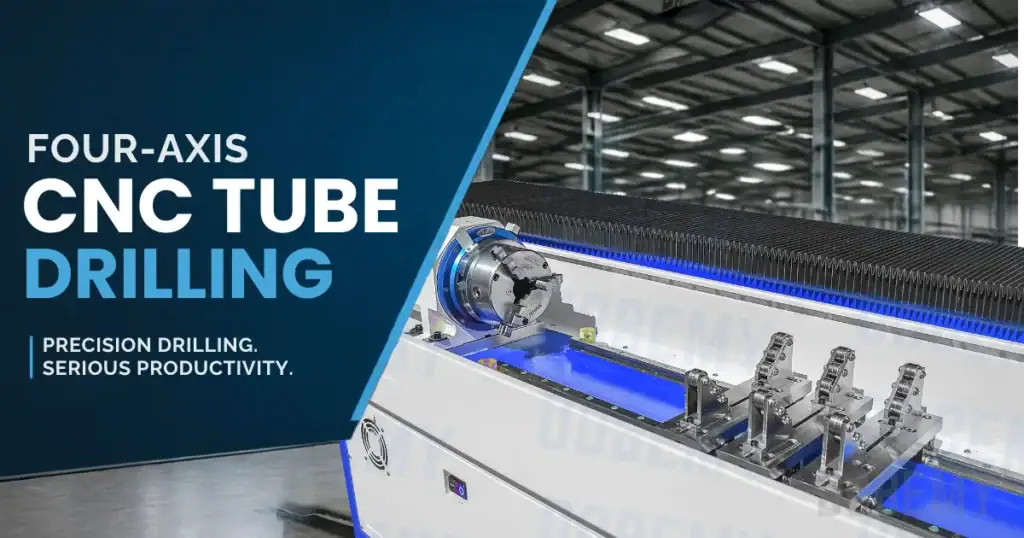
تتطلب الأنابيب المستديرة تجهيزات تثبيت تمنع الدوران والحركة الخطية معًا. فالسطح الأسطواني لا يوفر نقاط مرجعية طبيعية، مما يجعل تحديد الموضع بدقة أكثر صعوبة مقارنةً بالمواد الخام ذات الأوجه المستوية. وتُعد كتل V (V-blocks) الحل التقليدي، إذ تُنشئ خطي تلامس يعملان على تمركز الأنبوب، مع إتاحة تحديد موضع ثابت ومتسق.
تُبسّط الأنابيب المربعة والمستطيلة بعض جوانب التثبيت بفضل أسطحها المستوية. توفّر هذه المقاطع أسطح مرجعية واضحة لتحديد الموضع، كما تقاوم الدوران بسهولة أكبر. ومع ذلك، فإنها لا تزال تتطلب دعمًا مناسبًا على طول الأنبوب وتثبيتًا محكمًا لمقاومة عزم الدوران وقوى التغذية الناتجة عن عملية الثقب (Drilling).
يؤثر سمك الجدار تأثيراً كبيراً في متطلبات تصميم أداة التثبيت (Workpiece Fixture). فالأنابيب ذات الجدران السميكة تتحمل قوى تثبيت أعلى دون حدوث تشوه، مما يتيح تصميمات أبسط لأدوات التثبيت. أما الأنابيب ذات الجدران الرقيقة فتتطلب توزيعاً دقيقاً للقوى، وقد تحتاج إلى مغازل داخلية أو دعامات تمددية لمنع التهشم أو التحول إلى الشكل البيضاوي أثناء التثبيت.
أنواع أدوات التثبيت لحفر الأنابيب المستديرة
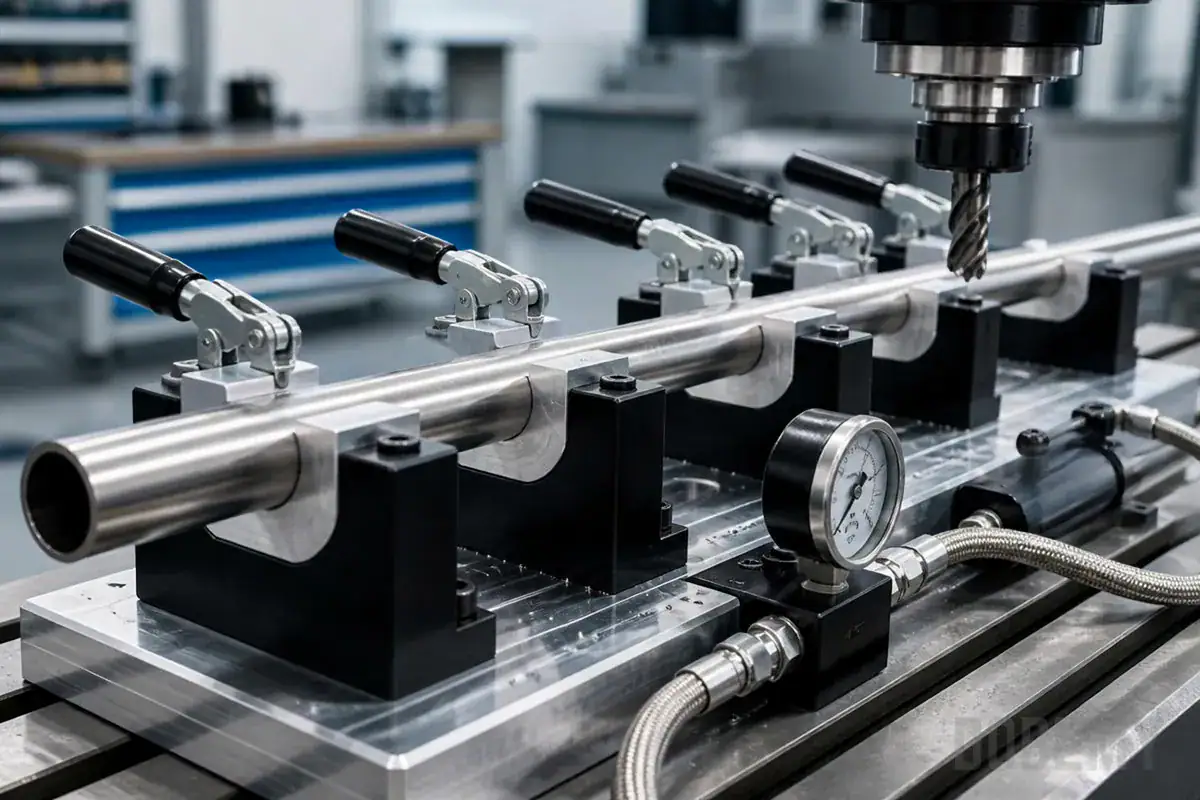
تجهيزات تثبيت على شكل V-Block
لا تزال كتل V (V-blocks) أكثر أنواع التجهيزات شيوعًا في عمليات الثقب (Drilling) للأنابيب المستديرة. تعمل الحزّة ذات الشكل V على تمركز المادة الأسطوانية تلقائيًا، مع توفير تموضع قابل للتكرار. وتناسب كتل V القياسية الأنابيب الصلبة التي لا يتسبب ضغط التثبيت المعتدل في حدوث انبعاج فيها.
يحدث التلامس بين الأنبوب وكتلة V على امتداد خطين، لا على مساحة سطحية. ويوفّر هذا التلامس المركّز تحديدًا دقيقًا للموضع، لكنه يتطلب الانتباه إلى قوة التثبيت. فقد يؤدي الضغط المفرط إلى انبعاج المواد الأكثر ليونة أو الجدران الرقيقة عند نقاط التلامس. ويساعد إضافة قطع فكوك ناعمة أو شرائط واقية على توزيع القوة في التطبيقات الحساسة.
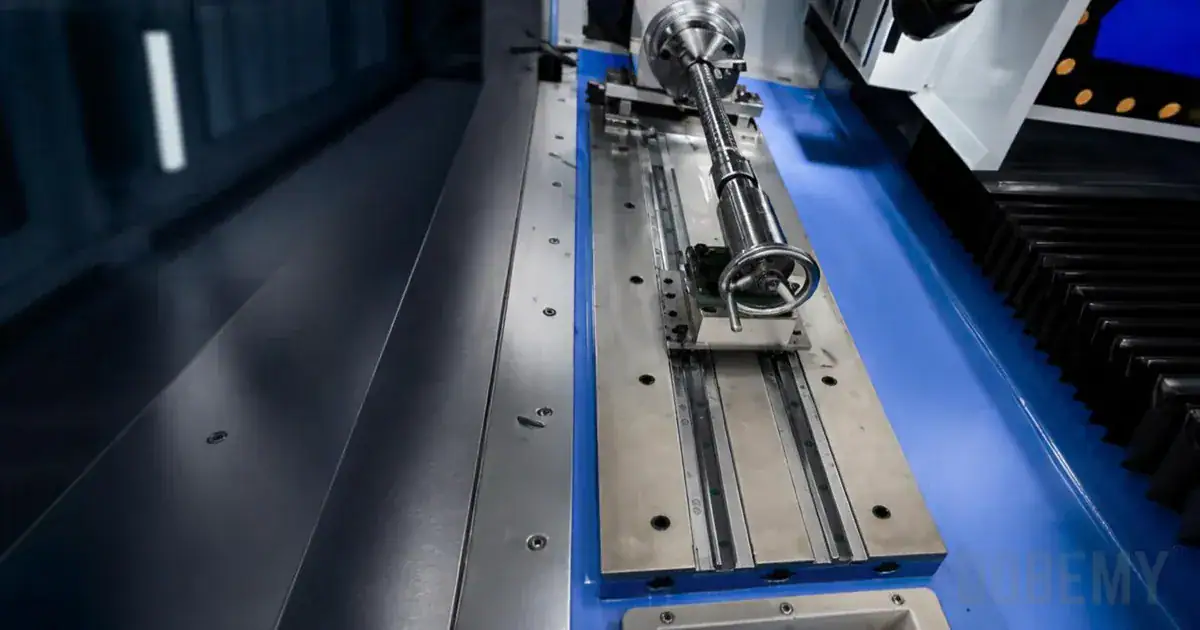
توفّر كتل V المتعددة الموزعة على امتداد طول الأنبوب دعمًا أفضل للقطع المشغولة الطويلة. ويحول التباعد المناسب بينها دون انحناء الأنبوب أثناء الثقب (Drilling)، مع الحفاظ على إمكانية وصول عمود الدوران (Spindle) والأدوات إلى منطقة التشغيل. كما يتيح تباعد كتل V القابل للضبط ملاءمة أنماط ثقوب وأطوال أنابيب مختلفة ضمن إعداد التثبيت (Workpiece Fixture) نفسه.
فكوك مُشكَّلة وتجهيزات التثبيت العُشّية
تتطابق الفكوك المشكَّلة مع القطر الخارجي للأنبوب، ما يوفر تلامسًا على قوس أكبر. ويعمل هذا التصميم على توزيع قوة التثبيت بصورة أكثر انتظامًا، مما يقلل خطر حدوث انبعاجات موضعية. كما أن زيادة مساحة التلامس تحسّن ثبات القبضة في عمليات الحفر الشاقة (Drilling).
تذهب تجهيزات التعشيش (Nest Fixtures) بهذا المفهوم إلى مدى أبعد، إذ تُنشئ حاضنة مشغّلة بدقة تدعم الجزء السفلي من الأنبوب. ثم يقوم مشبك علوي بتثبيت الأنبوب داخل هذه الحاضنة. ويوفّر هذا الترتيب دعمًا ممتازًا للأنابيب رقيقة الجدران مع الحفاظ على دقة التموضع.
تتيح التجهيزات المثبّتة ذات المقاطع المخصصة استيعاب أحجام محددة من الأنابيب، وتوفر أكثر وسائل تثبيت الشغلة أمانًا. ورغم أنها أقل مرونة من كتل V القابلة للتعديل، فإن التجهيزات المخصصة لغرض محدد تتفوق في الإنتاج بكميات كبيرة، حيث تظل أبعاد الأنابيب ثابتة.
تثبيت الأنابيب المربعة والمستطيلة
إرشادات ذات صلة: لماذا يُعد الحفر المائل أكثر تعقيدًا من الحفر على سطح مستوٍ؟.
أنظمة التثبيت ذات الفكوك المسطحة
تستفيد الأنابيب المربعة والمستطيلة من فكوك ملزمة الماكينة القياسية أو من أسطح التثبيت المسطحة المصممة لهذا الغرض. وتوفر الجوانب المسطحة للأنبوب أسطح مرجعية طبيعية لتحديد الموضع. كما تضمن حركة الفكوك المتوازية توزيع الضغط بالتساوي على سطح التثبيت.
يمنع اختيار عرض الفكوك المناسب حدوث تشوه في الأنبوب. ينبغي أن تلامس الفكوك جزءًا كافيًا من وجه الأنبوب لتوزيع القوة دون إحداث تركّزات إجهاد. وفي حالة الأنابيب المربعة رقيقة الجدار، يُنصح باستخدام ملحقات للفكوك تغطي معظم عرض وجه الأنبوب مع ترك خلوص كافٍ لوصول أداة الثقب (Drilling).
تعمل كتل الارتفاع أو القطع المتوازية (Parallels) على وضع الأنبوب عند الارتفاع الصحيح لعملية الثقب (Drilling). ويجب أن تكون هذه الدعامات ثابتة ومحاذاتها صحيحة لمنع اهتزاز الأنبوب أو تأرجحه أثناء التشغيل الآلي. وتتيح القطع المتوازية المغناطيسية ضبطًا سريعًا لتلائم أحجام الأنابيب المختلفة.
أنظمة التثبيت المعيارية
تستخدم التجهيزات المعيارية كتلًا وملاقط ومحدِّدات مواضع قابلة للتبديل لاستيعاب مقاسات متنوعة من الأنابيب المربعة والمستطيلة. وتلائم هذه المرونة ورش التصنيع حسب الطلب التي تتعامل مع أبعاد أنابيب وأنماط ثقوب متنوعة.
تتيح قطع الفكوك القابلة للتبديل السريع التحويل السريع بين إعدادات الأنابيب الدائرية والمربعة. وتتضمن بعض الأنظمة كتل V على أحد الجانبين وأسطحًا مستوية على الجانب الآخر، مما يوفر إمكانيتين وظيفيتين ضمن التثبيت نفسه. ويقلل هذا التنوع الوظيفي من زمن الإعداد عند معالجة أنابيب ذات مقاطع مختلطة.
مقارنة بين خيارات التثبيت
| الميزة | كتلة V | فك مشكّل | الفك المسطح | نظام وحدات نمطية |
|---|---|---|---|---|
| دعامة الأنبوب المستدير | ممتاز | ممتاز | غير مناسب | مناسب للاستخدام مع الشفرات القابلة للتبديل |
| دعامة من أنبوب مربع | ممكن ولكن غير مثالي | جيد مع الملف الشخصي المطابق | ممتاز | ممتاز |
| مرونة الإعداد | متوسط | منخفض (مخصص) | متوسط | عالٍ |
| ملاءمة الجدران الرقيقة | متوسط (يتطلب فكوكًا ناعمة) | جيد | جيد | جيد عند استخدام الشفرات القابلة للتبديل المناسبة |
| توزيع قوة التثبيت | تلامس خطي | تلامس القوس | التلامس السطحي | يختلف حسب التكوين |
| دقة تكرار التموضع | عالٍ | عالٍ جدًا | عالٍ | عالٍ مع وجود محددات توقف مناسبة |
| التكلفة الأولية | منخفض | عالٍ (مخصص) | منخفض | متوسط |
| زمن التبديل | متوسط | عالٍ | منخفض | منخفض |
| الحد الأقصى لطول الأنبوب | محدود بتباعد القوالب على شكل V | مقيَّد بطول الفك | محدود بسبب مدى فتح الفك | مرن |
| حجم الإنتاج المعتاد | منخفض إلى متوسط | عالٍ | متوسط إلى مرتفع | منخفض إلى متوسط |
منع تشوّه الجدران الرقيقة
إرشادات ذات صلة: دليل سريع لصيانة CNC Machine Tool.
تفرض الأنابيب رقيقة الجدران تحديات خاصة في تصميم أدوات التثبيت. فالقوة المفرطة للتثبيت تتسبب في تشوه دائم، مما يؤدي إلى مقاطع عرضية بيضاوية أو انبعاجات موضعية. وتساعد عدة استراتيجيات على الحفاظ على هندسة الأنبوب أثناء عمليات الثقب (Drilling).
طرق الدعم الداخلي
توفّر الأعمدة التمدّدية (Expanding Mandrels) دعمًا داخليًا يمنع انهيار الأنبوب تحت ضغط التثبيت الخارجي. تتمدد هذه الأدوات لتلامس الجدار الداخلي للأنبوب، مما يشكّل إسنادًا صلبًا لقوة التثبيت. ويجب وضع العمود بحيث يدعم منطقة التثبيت مع إبقاء منطقة الثقب (Drilling) متاحة للوصول.
توفر السدادات أو القضبان الصلبة المُدخلة في الأنبوب دعمًا مماثلًا لعمليات الحفر (Drilling) المستقيمة النافذة. وتؤدي هذه الدعامات البسيطة وظيفتها بشكل جيد عندما لا يخترق الحفر الجدارين بالكامل. وينبغي أن تكون مادة السدادة أكثر ليونة من أدوات القطع لتفادي تلفها في حال حدوث تلامس عرضي.
يوفّر الجليد أو السبائك ذات نقطة الانصهار المنخفضة دعمًا داخليًا مؤقتًا للعمليات المعقدة. تملأ هذه المواد الجزء الداخلي للأنبوب، وتوفّر إسنادًا صلبًا أثناء التشغيل الآلي، ثم تُصهر وتُزال بعد ذلك. وتناسب هذه التقنية التطبيقات المتخصصة، لكنها تتطلب خطوات إضافية في العملية.
ملاحظة: في عمليات الحفر بالاحتكاك الانسيابي (Flow Drilling)، يجب أن تتضمن الدعامات الداخلية جيوبًا تفريغية (تجاويف) للسماح بتشكّل الجلبة نحو الأسفل دون حدوث تصادم مع الأداة.
قوة التثبيت المتحكَّم بها
يضمن التثبيت المتحكَّم في عزمه تطبيق قوة ثابتة دون إفراط في الشد. وتوفر المشابك الهيدروليكية أو الهوائية المزوّدة بتنظيم الضغط قوة تثبيت قابلة للتكرار عبر دفعات الإنتاج. ويحول هذا الثبات دون حركة القطعة وتشوهها على حد سواء.
توزّع نقاط التثبيت الخفيفة المتعددة القوة بصورة أفضل من المشابك الثقيلة المفردة. ويؤدي استخدام عدة مشابك أصغر على امتداد طول الأنبوب إلى تقليل تركّزات الإجهاد الموضعية. ويفيد هذا الأسلوب بوجه خاص الأنابيب الطويلة أو تلك التي تحتوي على عدة مواضع للثقب (Drilling).
تعمل مواد الفكوك اللينة، مثل الألومنيوم أو النحاس الأصفر أو الحشوات البوليمرية، على تخفيف الضغط عند سطح التثبيت. تتشوه هذه المواد قليلاً لزيادة مساحة التلامس، مما يقلل من التحميل النقطي على جدار الأنبوب. يضمن الفحص المنتظم بقاء الحشوات في حالة جيدة للحفاظ على أداء متسق.
ميزات التموضع المحوري ومنع الدوران
يتطلب تحديد مواضع الثقوب بدقة تحكمًا دقيقًا في موضع الأنبوب على امتداد طوله، ومنع دورانه أثناء الثقب. ويجب أن تتضمن أدوات التثبيت (Workpiece Fixture) سدادات إيقاف ثابتة ومثبتات تقييد للحفاظ على هذه المحاذاة الحرجة.
تحديد المرجع المحوري
توفّر نقاط التوقف الثابتة تموضعًا متكرّرًا للأنبوب على امتداد محور الماكينة. وتعتمد نقاط التوقف هذه على طرف الأنبوب أو على ميزة سبقت معالجتها آليًا كمرجع لتحديد مواقع ثقوب متسقة. أما نقاط التوقف القابلة للضبط فتتيح استيعاب أطوال مختلفة من الأنابيب مع الحفاظ على المرجع الأساسي للقياس.
تساعد المقاييس المدرّجة أو شاشات القراءة الرقمية على تحديد موضع الأنابيب وفق أنماط ثقوب محددة. وتُسرّع أنظمة القياس هذه عملية الإعداد عند تحديد مسافات مخصصة بين الثقوب، مع الحفاظ على الدقة. وتتضمن بعض أدوات التثبيت (Workpiece Fixture) محدِّدات إيقاف قابلة للبرمجة لأغراض التموضع الآلي.
تعوّض المصدّات النابضية الاختلافات في طول الأنبوب مع الحفاظ على تماس ثابت. ويضمن هذا التصميم تحديد موضع إيجابي حتى مع التفاوتات (Tolerance) الطبيعية الناتجة عن التصنيع في طول الأنبوب. ويجب أن يكون ضغط النابض كافيًا لمقاومة قوى الثقب (Drilling) دون السماح بحركة الأنبوب.
آليات منع الدوران
تتطلب الأنابيب الدائرية خصائص محددة لمنع دورانها تحت تأثير عزم الدوران الناتج عن عملية الثقب (Drilling). وتعمل المشابك الثانوية أو الأسافين أو الكتل المشكّلة على تثبيت الأنبوب لمقاومة قوى الدوران. ويجب تحديد مواضع هذه العناصر بحيث لا تتداخل مع عمليات الثقب (Drilling).
تلتف مشابك السلسلة حول الأنابيب الدائرية لتوفّر مقاومة احتكاك عالية ضد الدوران. وتتكيّف السلسلة المرنة مع سطح الأنبوب، مما يوزّع قوة الإمساك بالتساوي. وتُعدّ هذه الطريقة مناسبة للأنابيب ذات الأقطار الكبيرة، حيث قد تؤدي طرق التثبيت الأخرى إلى تشويه جدار الأنبوب.
تتضمن تجهيزات الفهرسة (Indexing Fixtures) تحديد موضع دوراني لثقوب تقع عند مواضع زاوية محددة حول الأنبوب. وتجمع هذه التجهيزات بين منع الدوران والتحكم الزاوي الدقيق، مما يتيح تنفيذ أنماط ثقوب معقدة. وتقوم رؤوس الفهرسة اليدوية أو المُشغَّلة آليًا بتدوير الأنبوب بين عمليات الثقب (Drilling).
اعتبارات تكامل الماكينة
إرشادات ذات صلة: كيف يؤدي عدم استقرار أبعاد الماكينة إلى تدهور الدقة.
يجب أن يتكامل أداة التثبيت بشكل صحيح مع تهيئة ماكينة الثقب (Drilling) المحددة لديك. ويؤثر كلٌّ من حجم الطاولة ومدى وصول عمود الدوران ومسار حركة المحاور في تصميم أداة التثبيت واختيارها. Wait — I need to fix grammar and terminology consistency. Final: يجب أن تتكامل أداة التثبيت بشكل صحيح مع تهيئة ماكينة الحفر المحددة لديك. ويؤثر كلٌّ من حجم الطاولة (Worktable) ومدى وصول المغزل ومسافة الحركة (Travel) للمحاور في تصميم أداة التثبيت واختيارها.
التركيب والمحاذاة
يضمن التوافق مع فتحات T تثبيت التجهيزات (Fixture) بإحكام على طاولات الماكينات القياسية. يجب أن تمتد قاعدة التجهيز على عدد كافٍ من فتحات T لضمان الثبات تحت تأثير قوى الثقب (Drilling). وينبغي مراعاة المسافة بين الفتحات عند تصميم التجهيزات المخصصة لزيادة خيارات التثبيت إلى أقصى حد.
تحافظ قواعد التثبيت المشحوذة بدقة على التعامد مع محور المغزل. ويضمن هذا المحاذاة ثقب الفتحات بالزاوية الصحيحة بالنسبة إلى محور الأنبوب. وتُستخدم مؤشرات القرص المدرّج للتحقق من المحاذاة أثناء الإعداد الأولي، وتحافظ الفحوصات الدورية على الدقة.
تُسرّع أنظمة التركيب سريعة الفك تغيير أدوات التثبيت في دفعات الإنتاج المتنوعة. وتحافظ هذه الأنظمة على دقة التموضع، مع إتاحة التحويل السريع بين أحجام الأنابيب أو التكوينات المختلفة. وتضمن تصاميم التركيب الكينماتيكية تكرار التموضع بدقة بعد فك أداة التثبيت وإعادة تركيبها.
متطلبات الخلوص
يحدد خلوص المغزل (Spindle) أقصى قطر للأنبوب وقدرة عمق الثقب (Drilling). يجب أن يضع التثبيت (Fixture) الأنابيب ضمن نطاق عمل الماكينة مع توفير إمكانية وصول الأداة إليها. ينبغي أخذ مثاقب الطول الممتد في الاعتبار عند تخطيط ارتفاع التثبيت وتحديد مواضع الأنابيب.
تمنع مسارات إخلاء الرايش تراكم حطام القطع حول قطعة العمل. ينبغي أن تسمح التجهيزات بسقوط الرايش بحرية أو أن توفّر قنوات لإزالته. ويساعد الهواء المضغوط أو تدفق سائل التبريد في تنظيف الرايش في تصميمات التجهيزات المغلقة.
يضمن خلوص تغيير الأداة إمكانية تشغيل أجهزة تغيير الأدوات الآلية دون تداخل مع أداة التثبيت. يجب ألا يعيق مقطع أداة التثبيت الوصول إلى Tool Magazine (مخزن الأدوات) أو حركات تغيير الأداة. كما يتطلب تغيير الأدوات يدويًا مساحة وصول كافية للمشغّل.
عوامل حجم الإنتاج وتغيير الإعداد
يعتمد اختيار أداة التثبيت (Workpiece Fixture) اعتمادًا كبيرًا على متطلبات الإنتاج لديك. فالعمليات ذات الحجم الإنتاجي الكبير تبرّر استخدام أدوات تثبيت مخصصة، بينما يستفيد الإنتاج المتنوع من الحلول المرنة.
تجهيزات تثبيت الإنتاج بكميات كبيرة
تعمل التجهيزات المخصصة على تحسين زمن الدورة لتكوينات أنابيب محددة. وتلغي هذه التجهيزات زمن الضبط، وتضمن ثبات التموضع عبر آلاف القطع. ويؤدي الاستثمار في التجهيزات المصممة خصيصًا إلى عائد مجدٍ من خلال تقليص زمن الإعداد وتحسين الـ Repeatability.
تتيح التجهيزات متعددة المحطات إجراء عمليات متزامنة على عدة أنابيب. وبينما تتم عملية الثقب (Drilling) في أحد المواضع، يستطيع المشغّلون تحميل المواضع الأخرى وتفريغها. ويؤدي هذا الأسلوب إلى تحقيق أقصى استفادة ممكنة من الماكينة، ويقلل زمن مناولة القطع.
تتكامل أنظمة التثبيت الآلية مع أنظمة التحكم في الماكينة لتتيح التشغيل دون تدخل يدوي. وتشغّل المشغّلات الهيدروليكية أو الهوائية المشابك بالتسلسل مع دورات الثقب (Drilling). وتحسّن هذه الأتمتة مستوى السلامة، كما تتيح لمشغّل واحد إدارة عدة ماكينات.
حلول الورش الإنتاجية المرنة للتصنيع حسب الطلب
تتعامل التجهيزات الشاملة ذات المكوّنات القابلة للضبط مع أحجام وأشكال متنوعة من الأنابيب. وتستخدم هذه الأنظمة عناصر نمطية يمكن إعادة تكوينها لتناسب مهام مختلفة. ورغم أن زمن الإعداد أطول مقارنةً بالتجهيزات المخصصة، فإن تعدد الاستخدامات يبرر الاستثمار في حالة الإنتاج المتنوع.
تقلّل أنظمة الفكوك سريعة التغيير من زمن التحويل بين مقاطع الأنابيب المختلفة. وتحافظ مجموعات الفكوك المشحوذة بدقة على الدقة مع إتاحة التحويل السريع. وتتضمن بعض الأنظمة مساحة لتخزين عدة مجموعات من الفكوك بجوار الماكينة لتسهيل الوصول إليها.
تخزّن أوراق الإعداد الرقمية أو برامج التثبيت (Fixture Programs) بيانات التهيئة الخاصة بالأعمال المتكررة. وتوثّق هذه السجلات مواضع الفكوك ومواقع نقاط التوقف وضغوط التثبيت لضمان إعادة الإنتاج بصورة متسقة. ويقلّل هذا التوثيق من زمن الإعداد ويضمن اتساق الجودة بين مختلف المشغّلين والورديات.
اعتبارات السلامة والصيانة
تحمي الصيانة السليمة للتجهيزات والتشغيل الآمن كلاً من المشغّلين والمعدات. ويحافظ الفحص والضبط الدوريان على أداء التجهيزات خلال دورات الإنتاج الممتدة.
تحقق من إحكام تثبيت المشابك قبل بدء كل دورة من دورات التثقيب (Drilling). فالمشابك المرتخية تسمح بحركة القطعة، وقد يؤدي ذلك إلى كسر الأدوات أو قذف قطع التشغيل. ضع قوائم فحص تسبق التشغيل تتضمن التحقق من المشابك والتموضع الصحيح للحواجز الواقية.
افحص مكونات أداة التثبيت بحثًا عن التآكل أو التلف أثناء أعمال الصيانة الدورية. تتعرض أسطح الكتل على شكل V (V-block) وإدخالات الفكوك وآليات التثبيت لتآكل تدريجي يؤثر في دقة التموضع (Positioning Accuracy). وثّق نتائج الفحص لتتبّع أنماط التآكل وجدولة الاستبدال الوقائي.
اتبع إرشادات الشركة المصنّعة وإجراءات السلامة المعتمدة في الموقع عند إجراء جميع أعمال الضبط والصيانة. تنطبق إجراءات القفل والوسم (Lockout/Tagout) عند العمل على أنظمة التثبيت العاملة بالطاقة. ارجع إلى أدلة المعدات واستشر الأفراد المؤهلين للحصول على متطلبات السلامة الخاصة.
نظّف أدوات التثبيت (Fixtures) بانتظام لإزالة الرايش وبقايا سائل التبريد والشوائب. يؤثر التلوث المتراكم في دقة التموضع (Positioning Accuracy) وقد يتسبب في تآكل مبكر. ضع جداول زمنية للتنظيف بناءً على حجم الإنتاج وأنواع المواد.
قائمة تحقق عملية لتثبيت الأنابيب في آلة الثقب
- تأكد من المادة وسماكة الجدار وحجم الثقب وحجم السنون.
- تأكيد حجم الدفعة، وخطة Workpiece Fixture، وزمن الدورة، والمستوى المتوقع للنتوءات (Burr).
- تأكد من الأدوات، والجهد الكهربائي، والأدلة، والتغليف، ودعم الصيانة المحلي.
توافق المواد والعمليات
تؤثر اختلافات مواد الأنابيب وعمليات الثقب (Drilling) في متطلبات أدوات التثبيت. وينبغي أخذ هذه العوامل في الاعتبار عند اختيار أدوات التثبيت أو تصميمها لتطبيقات محددة.
تتطلب أنابيب الألومنيوم تثبيتًا دقيقًا لمنع ظهور العلامات عليها أو تشوهها. فالمادة اللينة تنبعج بسهولة تحت الأحمال المركّزة. وتحافظ الحشوات الواقية للفكوك مع التحكم في قوة التثبيت على جودة السطح.
تولّد أنابيب الفولاذ المقاوم للصدأ قوى قطع أعلى، مما يستلزم تثبيت الشغلة بإحكام. ويعني ميل هذه المادة إلى التصلّد بالإجهاد أن القطع المتقطع الناتج عن حركة الشغلة يسبّب مشكلات كبيرة. وتحول وسائل التثبيت الصلبة ذات التقييد الإيجابي دون حدوث هذه المشكلات.
عمليات الثقب بالتدفق تفرض متطلبات خاصة على أدوات التثبيت. تولّد العملية القائمة على الاحتكاك درجات حرارة مرتفعة وقوى جانبية. يجب أن تستوعب أدوات التثبيت التمدد الحراري مع الحفاظ على موضع القطعة. وتضمن المواد المقاومة للحرارة المستخدمة في أدوات التثبيت، مع توفير خلوص كافٍ للأطواق المتشكلة، نجاح عملية الثقب بالتدفق.
تتطلب عمليات القلاوظة (Tapping) التي تلي عملية الحفر (Drilling) استخدام وسائل تثبيت (Fixtures) قادرة على مقاومة أحمال عزم دوران أعلى. وتتجاوز قوى الدوران أثناء قطع اللولب تلك الناتجة عن الحفر وحده. يجب التحقق من قدرة وسيلة التثبيت على تحمّل عمليات الحفر والقلاوظة المدمجة.
هل أنتم مستعدون لتحسين عمليات ثقب الأنابيب لديكم؟ أرسلوا إلينا مواصفات الأنابيب، بما في ذلك نوع المادة وسماكة الجدار وأقطار الثقوب ومتطلبات التسنين وحجم الإنتاج. وسيوصي فريقنا الهندسي بتهيئة التثبيت الأمثل لمعدات الثقب (Drilling) والتسنين (Tapping) من DOBEMY، بما يحقق أعلى إنتاجية مع الحفاظ على الدقة.