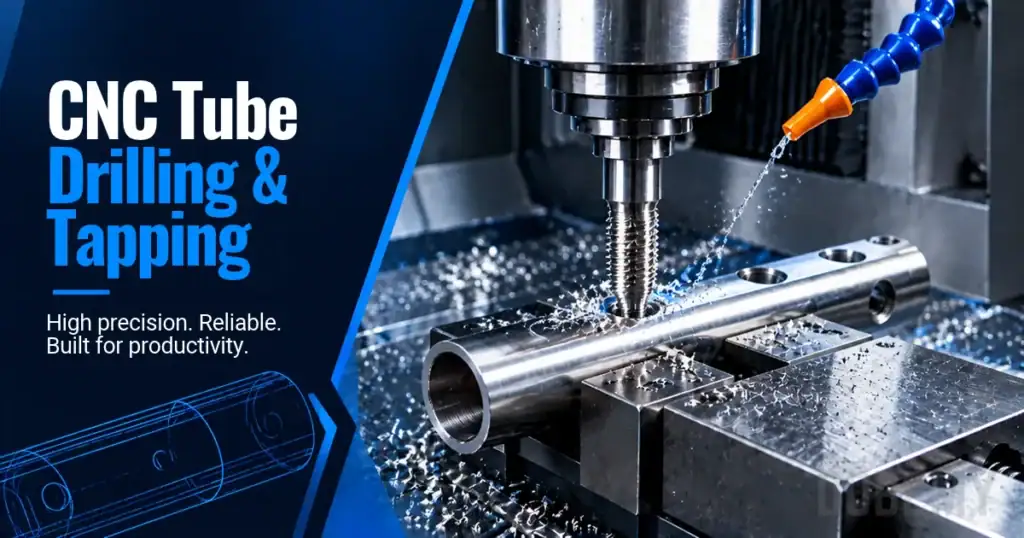


Alcançar a perfuração micro sem rebarbas em aço inoxidável requer controle sistemático de múltiplas variáveis de processo. Operações de perfuração micro em aço inoxidável apresentam desafios únicos devido à tendência de endurecimento por trabalho do material, má condutividade térmica e propriedades de adesão de cavacos. Proprietários de fábricas e engenheiros implementando processos de perfuração micro precisam de uma lista de verificação abrangente para minimizar a formação de rebarbas enquanto mantêm a qualidade dos furos e a eficiência de produção.
Principais Conclusões
- A formação de rebarbas na microfuração de aço inoxidável depende da geometria da ferramenta, dos parâmetros de corte e do suporte da peça
- A seleção adequada da ferramenta e a escolha do revestimento impactam significativamente no controle de rebarbas e na qualidade do furo
- O método de aplicação e a pressão do fluido de corte afetam a evacuação de cavacos e o gerenciamento térmico
- Estratégias de suporte de entrada e saída minimizam a formação de rebarbas nas bordas do furo
- A inspeção regular da ferramenta previne a degradação da qualidade devido ao aumento de rebarbas relacionado ao desgaste
Compreensão dos Mecanismos de Formação de Rebarbas
Orientação relacionada: Guia de Máquina de Perfuração Micro para Furos sem Rebarbas de 0,1mm a 3mm.
A formação de rebarbas na microfuração ocorre através da deformação plástica nos pontos de entrada e saída do furo. No aço inoxidável, a alta ductilidade do material e as características de encruamento intensificam o desenvolvimento de rebarbas. As rebarbas de entrada se formam quando a ponta da broca desloca o material radialmente antes do início do corte. As rebarbas de saída se desenvolvem quando a broca atravessa a parte inferior da peça, criando um lábio fino de material ao redor do perímetro do furo.
A escala de micro perfuração amplifica esses efeitos. Furos com diâmetro inferior a 3mm apresentam mecânica de corte diferente em comparação à perfuração convencional. A relação entre avanço por revolução e diâmetro da broca torna-se crítica. A formação de cavacos passa de padrões contínuos para segmentados. Os impactos de deflexão da ferramenta tornam-se proporcionalmente maiores em relação ao tamanho do furo.
A seleção do grau do material influencia a severidade da rebarba. Aços inoxidáveis austeníticos como 304 e 316 produzem rebarbas maiores devido à sua maior ductilidade. Graus martensíticos geram rebarbas menores, mas requerem diferentes parâmetros de corte. Aços inoxidáveis duplex apresentam desafios intermediários de rebarba com requisitos específicos de revestimento de ferramenta.
Verificação da Configuração Pré-Perfuração
Avaliação da Condição da Máquina
Inicie seu processo de controle de rebarbas com a verificação da máquina. Verifique o batimento do spindle usando um relógio comparador em múltiplos comprimentos de extensão. O batimento excessivo causa cargas de corte desiguais e formação assimétrica de rebarbas. Documente os valores de batimento nas posições do porta-ferramenta, pinça e ponta da broca.
Verifique o alinhamento do eixo entre o spindle e a superfície da peça. O desalinhamento angular cria furos elípticos com padrões irregulares de rebarbas. Use um indicador de teste para varrer a mesa da máquina em relação ao eixo do spindle. Corrija qualquer desvio que exceda os requisitos de tolerância do furo.
Inspecione o sistema de fixação da peça quanto à rigidez e planicidade. A vibração durante a perfuração amplifica a formação de rebarbas através da ação de corte interrompida. Fixe peças finas com suporte de apoio para evitar deflexão no momento de saída. Considere mandris a vácuo ou mesas magnéticas para distribuição consistente da pressão de fixação.

Critérios de Seleção de Ferramentas
Selecione micro brocas projetadas para aplicações em aço inoxidável. A geometria da ponta afeta significativamente a formação de rebarbas. Designs de ponta dividida reduzem a força de avanço e minimizam a altura da rebarba de entrada. Escolha ângulos de ponta entre 130-140 graus para aços inoxidáveis austeníticos. Ângulos mais acentuados concentram as forças de corte, mas podem aumentar o tamanho da rebarba de saída.
Avalie as opções de revestimento de brocas com base no seu volume de produção e especificações dos furos:
| Tipo de Revestimento | Resistência à Temperatura | Coeficiente de Atrito | Aplicação Recomendada |
|---|---|---|---|
| TiN | 600°C | 0.65 | Perfuração de baixo volume, uso geral |
| TiAlN | 800°C | 0.45 | Perfuração de alta velocidade, usinagem a seco |
| AlCrN | 1100°C | 0.35 | Perfuração pesada, materiais com endurecimento por trabalho |
| Carbono Tipo Diamante | 400°C | 0.15 | Furação micro de precisão, rebarba mínima |
A espessura da alma influencia a evacuação de cavacos e a resistência da broca. Almas mais finas melhoram o fluxo de cavacos, mas reduzem a rigidez da ferramenta. A espessura padrão da alma varia de 20-30% do diâmetro da broca para aplicações de microperfuração. Projetos de alma reforçada oferecem melhor estabilidade em furos mais profundos.
A seleção do ângulo de hélice equilibra a evacuação de cavacos com a estabilidade de corte. Ângulos de hélice mais altos (35-40 graus) melhoram a remoção de cavacos em materiais dúcteis. Ângulos menores proporcionam melhor rigidez para requisitos de precisão. Projetos de hélice variável reduzem a vibração harmônica em faixas de velocidade específicas.
Otimização de Parâmetros de Corte para Micro Perfuração Sem Rebarbas em Aço Inoxidável
Orientação relacionada: Guia de Compra de Máquina de Perfuração e Roscamento CNC: Critérios Completos de Seleção para Fá.
Relações de Velocidade e Avanço
A velocidade de corte impacta diretamente a geração de calor e o encruamento no aço inoxidável. Velocidades mais altas reduzem as forças de corte, mas aumentam a temperatura. Velocidades mais baixas minimizam os efeitos térmicos, mas podem causar a formação de aresta postiça. A faixa de velocidade ideal depende do diâmetro da broca, do tipo de revestimento e da eficácia do refrigerante.
Calcule os parâmetros iniciais com base no diâmetro da broca e na dureza do material. Ajuste as velocidades para baixo em materiais com graus de endurecimento por trabalho. Aumente as velocidades gradualmente para materiais recozidos. Monitore a cor dos cavacos como indicador da temperatura de corte. Cavacos de cor palha indicam níveis de calor aceitáveis. Cavacos azuis ou roxos sugerem temperatura excessiva, exigindo redução de velocidade.
A taxa de avanço afeta a espessura do cavaco e a mecânica de formação de rebarbas. Avanço insuficiente cria ação de fricção que endurece o material por trabalho a frio. Avanço excessivo sobrecarrega as arestas de corte e aumenta o tamanho da rebarba. Direcione taxas de avanço que produzam formação consistente de cavacos sem deflexão da broca.
Os ciclos de avanço intermitente ajudam a gerenciar a evacuação de cavacos em furos mais profundos. Avanços com retração total removem os cavacos completamente, mas aumentam o tempo de ciclo. A retração parcial mantém melhor a posição do furo enquanto quebra os cavacos. Ajuste a profundidade do avanço com base na relação profundidade-diâmetro do furo:
- 1-3 × diâmetro: furação contínua possível com refrigeração adequada
- 3-5 × diâmetro: recomenda-se avanços com retração parcial
- 5-8 × diâmetro: necessário avanço intermitente com retração completa
- Acima de 8 × diâmetro: considere métodos especializados de perfuração de furos profundos
Implementação da Estratégia de Refrigeração
O método de fornecimento de fluido de corte afeta significativamente o controle de rebarbas e a qualidade do furo. O fluido de corte através do eixo fornece resfriamento direto na zona de corte. O fluido de corte externo por inundação depende do fluxo por gravidade para dentro do furo. Os sistemas de névoa reduzem o choque térmico, mas oferecem remoção de cavacos limitada.
A pressão do líquido refrigerante influencia a eficácia da evacuação de cavacos. Pressões mais altas melhoram a remoção de cavacos, mas podem causar deflexão da broca em diâmetros pequenos. Equilibre as configurações de pressão com o tamanho da broca e a profundidade do furo. Monitore os padrões de fluxo do líquido refrigerante para garantir cobertura consistente sem turbulência.
A concentração do fluido de corte afeta o desempenho de lubrificação e resfriamento. Concentrações mais altas melhoram a lubricidade, mas reduzem a transferência de calor. Siga as recomendações do fornecedor para aplicações em aço inoxidável. Teste diferentes concentrações para otimizar para o seu grau de material específico e parâmetros de furação.
Considere o controle de temperatura do fluido de corte para aplicações de precisão. Variações de temperatura causam expansão térmica que afeta o tamanho e a posição do furo. Mantenha a temperatura do fluido de corte dentro de ±2°C para requisitos de tolerância rigorosa. Instale chillers ou trocadores de calor para gestão térmica consistente.
Lista de Verificação de Controle de Processo
Verificação Pré-Operacional
Siga esta lista de verificação sistemática antes de iniciar a produção:
- Confirme a certificação e dureza do material da peça – Verifique se o grau do material corresponde às especificações
- Verifique se a especificação da broca corresponde aos requisitos do furo – Verifique o diâmetro, comprimento e tipo de revestimento
- Verifique a condição do porta-ferramenta e da pinça – Inspecione quanto a desgaste, danos ou contaminação
- Meça a excentricidade do fuso em velocidade de operação – Documente os valores para registros de qualidade
- Teste o fluxo e as configurações de pressão do fluido de corte – Garanta a entrega consistente à zona de corte
- Fixe a peça de trabalho com suporte de apoio adequado – Previna a formação de rebarbas de saída
- Programe velocidades, avanços e ciclos de picotamento corretos – Ajuste os parâmetros ao material e à ferramenta
- Configure a compensação de comprimento da ferramenta com precisão – Verifique com cortes de teste, se necessário
- Verificar as coordenadas de posição do furo do primeiro artigo – Confirmar a precisão do programa
- Configurar parâmetros de documentação para repetibilidade – Registre todas as configurações para referência futura
Monitoramento Durante a Operação
Monitore estes indicadores durante a produção para manter a qualidade livre de rebarbas:
- Formação de Cavacos: O tamanho e cor consistentes dos cavacos indicam condições de corte estáveis. Variações sugerem necessidade de ajuste de parâmetros.
- Padrões de Som: Som de corte constante sem chiado ou vibração. Sons irregulares indicam desgaste da ferramenta ou parâmetros incorretos.
- Fluxo de Fluido de Corte: Fluxo contínuo sem interrupção ou padrões de pulverização. Fluxo bloqueado aumenta o risco de formação de rebarbas.
- Carga do Spindle: Monitore a porcentagem de carga para consistência. O aumento da carga sugere desgaste da ferramenta ou variação do material.
- Sensação de Rompimento: Saída suave sem sensação de travamento. Liberação súbita indica potencial excessivo de rebarba na saída.
Inspeção Pós-Operação
Implemente verificações de qualidade sistemáticas para verificar resultados sem rebarbas:
- Inspeção visual sob ampliação para rebarbas de entrada e saída
- Medição do diâmetro do furo nas posições de entrada, meio e saída
- Avaliação da rugosidade superficial nas paredes internas dos furos
- Verificação de cilindricidade para aplicações de precisão
- Medição da altura de rebarbas usando comparador óptico
- Análise de seção transversal para aplicações críticas
- Verificação com calibrador de rosca para furos roscados
- Medição de coordenadas para precisão de posição
Gerenciamento do Desgaste de Ferramentas
Orientação relacionada: Guia de Máquina de Perfuração Micro para Furos sem Rebarbas de 0,1mm a 3mm.
O desgaste da ferramenta se correlaciona diretamente com a formação de rebarbas na microfuração de aço inoxidável. Arestas de corte desgastadas criam rebarbas maiores através do aumento da ação de fricção e formação irregular de cavacos. Estabeleça limites de vida útil da ferramenta com base em medições de altura de rebarba, em vez de contagens arbitrárias de furos.
Monitore estes indicadores de desgaste:
- Condição do Gume de Corte: Inspecione os gumes sob ampliação a cada 50-100 furos. Substitua as brocas que apresentem lascamento ou arredondamento do gume.
- Integridade do Revestimento: Verifique se há delaminação ou desgaste do revestimento. O substrato exposto acelera o desgaste no aço inoxidável.
- Desgaste da Margem: Medir a redução da largura da margem. O desgaste excessivo da margem causa aumento do diâmetro do furo e maior formação de rebarbas.
- Geometria da Ponta: Verifique a simetria da ponta e a integridade do afinamento da alma. O desgaste assimétrico cria forças de corte desequilibradas.
Documente os dados de vida útil da ferramenta para diferentes graus de material e especificações de furos. Crie cronogramas de substituição baseados no desempenho real em vez de estimativas. Considere serviços de reafiaçãão para brocas de maior diâmetro se a geometria de corte puder ser restaurada.
Opções de Estratégia de Rebarbação
Apesar do controle ideal do processo, algumas aplicações podem exigir operações secundárias de rebarbação. Selecione os métodos de rebarbação com base no tamanho do furo, quantidade e requisitos de qualidade:
Rebarbação Mecânica
Os métodos mecânicos removem fisicamente as rebarbas por meio de corte ou abrasão:
- Ferramentas de rebarbação de furos cruzados: Fresas com mola para acabamento de bordas internas
- Escovas abrasivas: Escovas de náilon ou arame para superfícies acessíveis
- Escareamento: Chanframento controlado para remover rebarbas de saída
- Lixadeiras orbitais: Acabamento de superfície automatizado para componentes planos
Rebarbação Química
Processos químicos dissolvem o material da rebarba através de corrosão controlada:
- Usinagem eletroquímica: Remoção seletiva de material usando corrente elétrica
- Fresagem química: Soluções à base de ácido para remoção uniforme de rebarbas
- Passivação: Remove ferro livre enquanto suaviza micro rebarbas
Rebarbação Térmica
A energia térmica vaporiza as seções finas de rebarbas:
- Método de energia térmica: Processo de câmara de combustão para geometrias complexas
- Rebarbação a laser: Feixe focado para remoção precisa de rebarbas
- Tratamento por plasma: Gás ionizado para remoção seletiva de material
Implementação de Garantia de Qualidade
Orientação relacionada: Solução de Problemas de Quebra de Macho na Produção de Furação e Rosqueamento CNC.
Estabeleça procedimentos de controle de qualidade específicos para os requisitos de perfuração micro sem rebarbas. Defina limites aceitáveis de altura de rebarba com base nos requisitos da aplicação. Crie padrões visuais mostrando condições de rebarbas aceitáveis e rejeitáveis. Treine os operadores para reconhecer indicadores de formação de rebarbas durante a perfuração.
Implementar controle estatístico de processo para medições de altura de rebarbas. Rastrear dimensões de rebarbas ao longo das corridas de produção para identificar tendências. Estabelecer limites de controle baseados nas especificações do cliente e requisitos funcionais. Investigar variações de causa especial que excedam os limites de controle.
Documente as ações corretivas para problemas relacionados a rebarbas:
- Registre a condição inicial da rebarba e os dados de medição
- Identifique a causa raiz através de solução sistemática de problemas
- Implementar ajustes de parâmetros ou trocas de ferramentas
- Verifique a melhoria através de medições de acompanhamento
- Atualize a documentação do processo com as correções bem-sucedidas
- Compartilhe as descobertas com a equipe de produção para prevenção
Técnicas Avançadas de Controle de Rebarbas
Métodos de Preparação de Peças
A preparação da superfície afeta a formação de rebarbas de entrada. Pré-furação de furos piloto reduz o deslocamento de material na entrada. Furação de centro cria geometria de entrada controlada. Faceamento pontual fornece superfície de entrada perpendicular para furação angular.
Aplique estratégias de suporte de entrada e saída:
- Placas de suporte sacrificiais: Previnem a formação de rebarbas de saída através de suporte contínuo
- Compostos de suporte líquidos: Resinas solidificantes que sustentam seções finas
- Furação em sanduíche: A fixação de múltiplas chapas reduz rebarbas individuais
- Gabaritos pré-perfurados: Buchas-guia para condições de entrada consistentes
Perfuração Assistida por Vibração
A vibração ultrassônica reduz as forças de corte e melhora a quebra de cavacos. A vibração axial cria ação de corte intermitente. A vibração torsional aprimora a ação de cisalhamento nas arestas de corte. As configurações de frequência e amplitude dependem das propriedades do material e do diâmetro da broca.
Vibração de baixa frequência (50-500 Hz) é adequada para diâmetros maiores. Ultrassom de alta frequência (20-40 kHz) beneficia aplicações de microfuração. A amplitude varia tipicamente de 5-20 micrômetros. Amplitude excessiva causa desgaste prematuro da ferramenta.
Aplicações de Resfriamento Criogênico
O resfriamento com nitrogênio líquido proporciona redução extrema de temperatura na zona de corte. Os benefícios incluem redução do encruamento, melhoria da fragilidade do cavaco e aumento da vida útil da ferramenta. Os desafios envolvem complexidade do equipamento e custos operacionais.
A lubrificação por quantidade mínima com assistência criogênica combina benefícios. Pequenas quantidades de lubrificante reduzem o atrito enquanto o resfriamento criogênico gerencia a temperatura. Esta abordagem híbrida é adequada para operações ambientalmente conscientes.
Solução de Problemas Comuns
Orientação relacionada: Furação por Fluxo vs Furação Convencional para Peças Metálicas de Parede Fina: Completo Chip-.
Quando problemas de rebarbas persistem apesar da otimização do processo, a solução sistemática de problemas identifica as causas raiz:
Rebarbas Excessivas na Entrada
- Verifique a planicidade da superfície da peça: Superfícies irregulares criam condições de entrada variáveis
- Verificar geometria da ponta da broca: Ângulos desgastados ou incorretos aumentam a força de avanço
- Reduza a taxa de avanço na entrada: O engajamento gradual minimiza o deslocamento de material
- Melhore a rigidez da fixação da peça: A vibração amplifica a formação de rebarbas
Rebarbas Excessivas na Saída
- Adicione suporte traseiro: Saídas sem suporte permitem deflexão do material
- Reduza a velocidade de avanço na saída: A saída mais lenta minimiza a ação de rasgamento
- Otimize o ângulo de ponta: Ângulos mais acentuados podem reduzir a altura da rebarba de saída
- Considere a furação em etapas: O alargamento progressivo do furo controla a ruptura
Padrões de Rebarba Inconsistentes
- Meça o batimento do fuso: Batimento excessivo cria condições de corte variáveis
- Verificar variação de dureza do material: Propriedades inconsistentes do material afetam a formação de rebarbas
- Monitore o fornecimento de fluido de corte: O fluxo interrompido causa variações térmicas
- Avalie a progressão do desgaste da ferramenta: O desgaste gradual altera as características das rebarbas
Aumento da Altura da Rebarba ao Longo do Tempo
- Rastreie os indicadores de desgaste da ferramenta: Substitua as ferramentas antes do desgaste excessivo
- Verificar desvio de parâmetros: O crescimento térmico da máquina pode afetar as configurações
- Verifique a condição do fluido de corte: Fluido de corte degradado reduz a eficácia
- Revise a consistência do lote de material: Variações do fornecedor impactam a usinabilidade
Precisa realizar micro furação sem rebarbas em seus componentes de aço inoxidável? Envie para a DOBEMY seu desenho com o grau do material, diâmetro do furo, especificações de rosca, espessura da parede e requisitos de volume de produção. Nossos engenheiros de aplicação irão revisar seus desafios de micro furação e recomendar a configuração de máquina e os parâmetros de processo ideais para suas necessidades de controle de rebarbas.