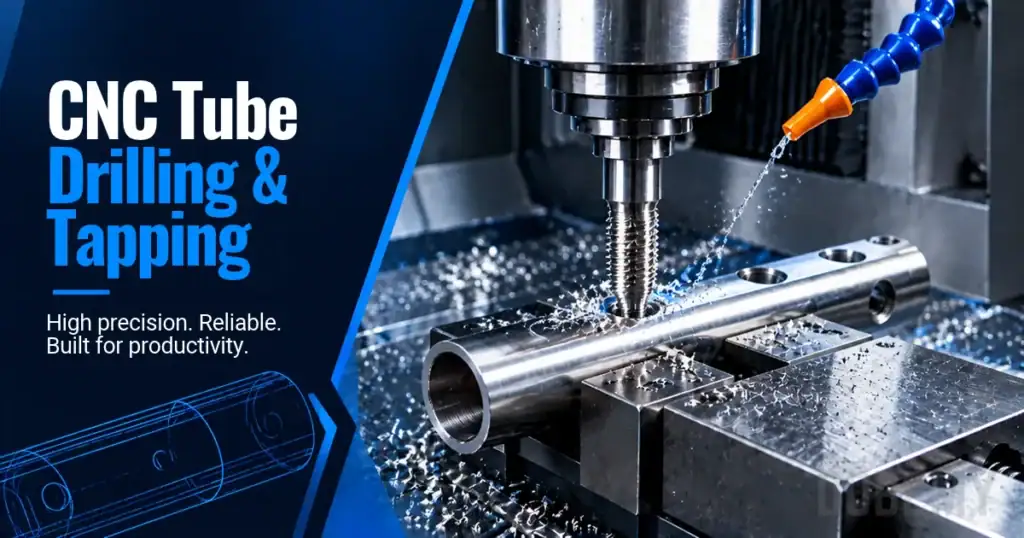


A perfuração de furos inclinados apresenta desafios únicos que a tornam significativamente mais complexa do que a perfuração em superfícies planas. Quando uma broca penetra em uma superfície inclinada ou irregular, as forças de corte desiguais resultantes podem deslocar a ferramenta de sua posição, distorcer o perfil do furo e reduzir a precisão. Compreender esses mecanismos ajuda proprietários de fábricas e engenheiros a selecionar equipamentos apropriados e desenvolver processos confiáveis.
Principais Conclusões
- Superfícies inclinadas causam forças de corte desiguais porque apenas parte da broca se engaja inicialmente
- A deflexão e o desvio da ferramenta aumentam com o ângulo de entrada e o balanço da broca
- O corte intermitente durante a entrada angular cria vibração e acelera o desgaste da ferramenta
- A configuração adequada da máquina, seleção de ferramentas e ajuste de parâmetros reduzem erros de posicionamento
- Estratégias de entrada como furação de centro ou fresamento de uma superfície plana melhoram a precisão do furo
perfuração de furos inclinados: O Problema Fundamental das Forças de Corte Desiguais
Orientação relacionada: Perfuração Micro sem Rebarbas em Aço Inoxidável: Lista de Verificação de Processo.
Quando uma broca entra em contato com uma superfície inclinada, apenas um lado da aresta de corte engaja o material inicialmente. Este engajamento parcial cria forças de corte assimétricas que empurram a broca lateralmente ao invés de permitir que ela corte em linha reta para baixo. A broca experimenta forças radiais que as geometrias de ponta convencionais não conseguem resistir efetivamente.
Considere uma broca helicoidal padrão de 118 graus aproximando-se de uma superfície inclinada a 15 graus. A aresta de corte inferior entra em contato com a peça primeiro, enquanto a aresta superior permanece no ar. Isso cria vários problemas imediatos:
- A aresta de corte em contato experimenta carga total de corte enquanto a aresta oposta não corta nada
- As forças radiais empurram a broca em direção ao lado inferior da inclinação
- A ponta da broca não consegue se autocentrar como faria em uma superfície plana
- A formação de cavacos torna-se irregular e os caminhos de evacuação mudam
Essas forças desiguais continuam até que o diâmetro total da broca se engaje no material. Durante esse período de transição, a broca pode se desviar de sua posição programada, criando erros de localização que se acumulam ao longo da profundidade do furo.
Problemas de Corte Intermitente e Vibração
A entrada inclinada transforma a perfuração suave em um processo de corte intermitente. À medida que a broca gira, as arestas de corte entram e saem repetidamente do material durante cada revolução. Este padrão de corte interrompido gera vibração que afeta tanto a vida útil da ferramenta quanto a qualidade do furo.
A severidade do corte intermitente depende de vários fatores:
- Ângulo de entrada: Ângulos maiores criam períodos mais longos de corte interrompido
- Diâmetro da broca: Brocas maiores levam mais revoluções para engajar completamente
- Velocidade do Fuso: Velocidades mais altas aumentam a frequência de interrupções de corte
- Geometria da ferramenta: O ângulo de ponta e o ângulo de hélice afetam as características de engajamento
A vibração do corte intermitente causa múltiplos problemas. Os porta-ferramentas podem perder aderência no corpo da broca. As arestas de corte lascam ou fraturam devido a cargas de impacto repetidas. A peça de trabalho pode se deslocar em sua fixação se a força de fixação for insuficiente. Os rolamentos do spindle da máquina sofrem estresse adicional que pode afetar a precisão a longo prazo.
Deflexão da Ferramenta e Precisão de Posicionamento
A deflexão da ferramenta torna-se mais severa durante a perfuração inclinada porque forças laterais atuam sobre um comprimento de ferramenta estendido e sem suporte. A relação entre deflexão e parâmetros de perfuração segue padrões previsíveis que ajudam os engenheiros a planejar processos apropriados.
Fatores que Afetam a Deflexão da Broca
| Fator | Impacto na Deflexão | Resposta Recomendada |
|---|---|---|
| Razão comprimento-diâmetro | A deflexão aumenta com o cubo do comprimento sem suporte | Use a broca mais curta possível; considere brocas curtas |
| Ângulo de entrada | Ângulos maiores criam forças laterais mais fortes | Reduza a velocidade de avanço; considere operação piloto |
| Dureza do material | Materiais mais duros geram forças de corte mais altas | Selecione brocas de metal duro; otimize a geometria |
| Desgaste da broca | Bordas desgastadas aumentam as forças de corte | Monitore a vida útil da ferramenta; substitua antes do desgaste excessivo |
| Desvio do fuso | O desalinhamento amplifica os efeitos de deflexão | Verificar e corrigir a condição do eixo/suporte/pinça |
Quando as proporções comprimento-diâmetro excedem 5:1, o controle de deflexão torna-se crítico. Algumas oficinas usam buchas de guia para perfuração ou lunetas para suportar brocas longas. Outras dividem furos profundos em múltiplas operações usando brocas progressivamente mais longas.
Desafios de Entrada e Saída
Tanto a entrada quanto a saída apresentam desafios únicos durante a perfuração inclinada. Os problemas de entrada concentram-se no posicionamento e no engajamento inicial. Os problemas de saída envolvem danos na perfuração de passagem, formação de rebarbas e potencial quebra da broca.
Estratégias de Entrada para Diferentes Ângulos
Ângulos de superfície abaixo de 5 graus normalmente permitem furação direta com taxas de avanço reduzidas. A broca geralmente consegue estabelecer posição antes que ocorra desvio significativo. As taxas de avanço devem ser reduzidas para aproximadamente um terço do normal até o engajamento completo.
Ângulos entre 5 e 10 graus se beneficiam de operações preparatórias:
- Crie uma marca de broca de centrar usando uma broca com ângulo de ponta correspondente ou maior
- Comece com uma broca piloto curta e rígida para estabelecer a localização
- Use uma broca de centrar para criar um ponto de partida cônico
- Considere uma broca de fundo plano para posicionamento inicial
Ângulos que excedem 10 graus frequentemente exigem fresar uma superfície plana pequena antes da perfuração. A superfície plana fornece uma superfície perpendicular para a entrada da broca, eliminando o problema de força irregular. O diâmetro da superfície plana deve ser pelo menos 1,5 vezes o diâmetro da broca para garantir um engajamento estável.

Gerenciamento de Rebarbas de Penetração e Saída
Superfícies de saída inclinadas criam condições de penetração assimétricas. Um lado da broca sai enquanto o outro continua cortando. Isso produz vários problemas:
- Formação irregular de rebarbas exigindo operações adicionais de rebarbação
- Potencial agarramento da broca ou aumento súbito do avanço
- Risco de quebra da broca devido a cargas de flexão
- Acúmulo de cavacos em áreas parcialmente perfuradas
Reduzir a velocidade de avanço durante a saída ajuda a controlar esses problemas. Algumas operações utilizam ciclos de picotamento que retraem completamente a broca quando ela se aproxima da perfuração completa. Outras programam zonas de permanência ou de avanço reduzido com base na profundidade de saída calculada.
Requisitos de Capacidade da Máquina
A seleção da máquina afeta significativamente o sucesso da perfuração inclinada. Embora máquinas de 3 eixos possam perfurar furos inclinados, capacidades adicionais simplificam o processo e melhoram os resultados.
Limitações de Máquinas de 3 Eixos
Máquinas de 3 eixos padrão requerem fixação criativa para apresentar superfícies inclinadas adequadamente. As opções incluem:
- Blocos de fixação angulados que orientam a superfície da peça perpendicular ao eixo-árvore
- Placas seno ou morsas de ângulo ajustável para posicionamento variável
- Dispositivos personalizados projetados para geometrias específicas de peças
- Múltiplas configurações para acessar diferentes ângulos de furo
Cada mudança de setup adiciona tempo e introduz potenciais erros de posicionamento. A remoção e o re-aperto da peça podem acumular desvios de tolerância que afetam as relações entre furos.
Benefícios das Máquinas Multi-Eixos
Máquinas com eixos rotativos ou capacidade completa de 5 eixos podem orientar o fuso perpendicular a superfícies inclinadas. Isso elimina o problema fundamental da entrada angular. Os benefícios incluem:
- Perfuração perpendicular direta sem dispositivos especiais
- Configuração única para múltiplos ângulos de furação
- Precisão aprimorada pela redução de trocas de configuração
- Acesso a relações angulares complexas
- Comprimentos de ferramenta mais curtos devido a melhores ângulos de acesso
A decisão entre equipamentos de 3 eixos e multieixos depende do volume de produção, complexidade da peça, requisitos de tolerância e capital disponível. Oficinas com alta variedade e baixo volume podem não justificar o investimento em 5 eixos para furos inclinados ocasionais. A produção de alto volume de peças complexas frequentemente exige capacidade multieixos.
Ajustes de Parâmetros de Corte
A perfuração inclinada bem-sucedida requer ajustes sistemáticos de parâmetros baseados no ângulo de entrada, material e configuração da ferramenta. Os dados de corte padrão assumem entrada perpendicular e devem ser modificados para superfícies anguladas.
Modificações de Velocidade e Avanço
A entrada em superfícies inclinadas de 2-5 graus requer redução da velocidade de avanço para aproximadamente um terço da taxa padrão. Isso continua até que o diâmetro completo da broca se engaje. A velocidade do fuso também pode precisar de redução para manter a carga de cavaco apropriada, apesar da menor taxa de avanço.
Para ângulos de 5-10 graus, considere estes ajustes:
- Reduza tanto a velocidade quanto o avanço em 30-50% durante a entrada
- Programe taxas de avanço graduais que aumentam progressivamente após o engajamento
- Use resfriamento de alta pressão para auxiliar a evacuação de cavacos
- Monitore a carga do eixo-árvore para detectar forças excessivas
Ângulos superiores a 10 graus devem levar à reconsideração de toda a abordagem. Fresar uma superfície plana ou usar ferramentas especializadas frequentemente se mostra mais confiável do que tentar furação direta em ângulos extremos.
Picotamento e Controle de Cavacos
Os ciclos de picotamento tornam-se mais importantes durante a perfuração inclinada porque os caminhos de evacuação de cavacos mudam. Os cavacos tendem a se acumular no lado inferior dos furos inclinados, onde a gravidade e o fluxo do fluido de corte criam zonas de acumulação.
Estratégias de bicadas eficazes incluem:
- Profundidades de bicada menores que a perfuração padrão
- Avanços com retração completa para remover completamente os cavacos
- Aumento do tempo de permanência na parte inferior de cada picada
- Ciclos de descarga de fluido de corte entre avanços intermitentes
- Profundidade de picotamento reduzida à medida que a profundidade do furo aumenta
Seleção de Ferramentas para Superfícies Inclinadas
A geometria da broca afeta significativamente o desempenho da perfuração inclinada. Embora as brocas padrão possam funcionar com ajustes apropriados de parâmetros, geometrias especializadas oferecem vantagens para aplicações desafiadoras.
Brocas de Fundo Plano
Brocas de fundo plano com ângulos de ponta de 180 graus se destacam na entrada em superfícies inclinadas. Sem uma ponta convencional, essas brocas geram principalmente forças axiais em vez de forças radiais. Isso reduz a tendência de desviar ou defletir durante o engajamento inicial.
As aplicações para brocas de fundo plano incluem:
- Perfuração direta em superfícies curvas ou esféricas
- Criando furos de fundo plano sem operações secundárias
- Iniciando furos em superfícies irregulares fundidas ou forjadas
- Perfuração através de furos ou ranhuras existentes
O trade-off envolve capacidade reduzida de autocentragem e taxas de penetração potencialmente mais lentas. Brocas de fundo chato geralmente requerem pré-furação ou guia de bucha para posicionamento preciso.
Brocas de Ângulo de Ponta Grande
Brocas com ângulos de ponta de 135-140 graus oferecem um compromisso entre geometrias convencionais e de fundo plano. O ângulo de ponta maior reduz o componente de força radial enquanto mantém alguma capacidade de autocentragem.
Estas brocas funcionam bem para:
- Ângulos de inclinação moderados de até 10 graus
- Materiais que endurecem facilmente durante o trabalho
- Aplicações que requerem boa quebra de cavacos
- Furos com relações comprimento-diâmetro abaixo de 5:1
Considerações sobre Fixação da Peça e Rigidez
A fixação segura da peça torna-se crítica durante a furação inclinada porque as forças laterais tentam deslocar a peça. A fixação padrão que funciona para furação perpendicular pode ser inadequada ao furar em ângulos.
Requisitos de Força de Fixação
Calcule a força de fixação necessária com base em:
- Força de corte lateral máxima da entrada inclinada
- Fator de segurança para corte interrompido e vibração
- Coeficiente de atrito entre as superfícies da peça e do dispositivo de fixação
- Número e posição dos pontos de fixação
As peças devem ser apoiadas próximas ao local de perfuração para minimizar a deflexão. Peças de paredes finas podem exigir suporte de apoio para evitar distorção ou danos de passagem.
Princípios de Design de Fixação de Peças
Fixadores eficazes para perfuração inclinada incorporam diversos elementos de design:
- Localização positiva: Use pinos, batentes ou suportes para evitar movimento lateral
- Fixação distribuída: Múltiplas garras compartilham a carga e reduzem a distorção
- Amortecimento de vibração: Adicione massa ou materiais de amortecimento para reduzir a ressonância
- Remoção de cavacos: Projete canais para o fluxo de cavacos para longe da zona de corte
- Fornecimento de fluido de corte: Direcione o fluido de corte para a zona de corte através das passagens da fixação
Controle de Qualidade e Inspeção
Furos inclinados exigem inspeção cuidadosa porque múltiplas fontes de erro podem afetar a qualidade final. Calibradores passa/não-passa padrão podem não funcionar para furos angulados, exigindo métodos alternativos de medição.
Defeitos Comuns em Furos Inclinados
| Tipo de Defeito | Causa Provável | Método de Inspeção |
|---|---|---|
| Erro de localização | Desvio da broca durante a entrada | Máquina de medição por coordenadas (MMC) |
| Formato oval | Deflexão ou vibração da ferramenta | Calibre de medição em múltiplas profundidades |
| Ângulo incorreto | Erro de configuração ou movimento da peça | Calibrador de ângulo ou MMC |
| Diâmetro superdimensionado | Desvio ou desgaste da broca | Pinos calibradores ou micrômetros de furo |
| Acabamento superficial ruim | Vibração ou parâmetros incorretos | Testador de rugosidade de superfície |
| Rebarbas excessivas | Controle de perfuração de saída | Calibrador visual ou de rebarba |
Etapas de Validação do Processo
Antes da produção, valide o processo de perfuração inclinada através de:
- Inspeção do primeiro artigo usando CMM ou comparador óptico
- Estudo de capacidade medindo múltiplos furos em várias peças
- Teste de vida útil da ferramenta para estabelecer intervalos de substituição
- Monitoramento da força de corte para detectar mudanças no processo
- Gráficos de controle estatístico de processo (CEP) de dimensões críticas
Documente os parâmetros bem-sucedidos, incluindo velocidades, taxas de avanço, especificações de ferramentas, configurações de fluido de corte e detalhes de fixação. Essas informações se tornam a referência para produção futura e solução de problemas.
Guia de Solução de Problemas Comuns
Quando ocorrem problemas de perfuração inclinada, a solução sistemática de problemas identifica as causas raízes e ações corretivas. Comece pelas causas mais prováveis com base nos sintomas observados.
Desvio ou Caminhada da Broca
Se a broca se afastar da localização programada durante a entrada:
- Verifique a profundidade e o diâmetro do pré-furo ou furo piloto
- Verifique a geometria e a nitidez da ponta da broca
- Reduza ainda mais a taxa de avanço de entrada
- Considere fresamento de uma superfície plana se o ângulo exceder 10 graus
- Inspecione o desvio do spindle e a condição do porta-ferramenta
Desgaste Rápido da Ferramenta
Quando as brocas se desgastam mais rápido do que o esperado:
- Confirme se os parâmetros de corte correspondem ao material e revestimento
- Verifique a concentração do fluido de corte e a pressão de fornecimento
- Meça a velocidade real do spindle versus a velocidade programada
- Verifique a dureza do material da peça de trabalho
- Considere atualizar para ferramentas de carboneto ou revestidas
Vibração e Trepidação
Se a vibração afetar a qualidade do furo:
- Reduza a saliência da ferramenta usando brocas de comprimento reduzido
- Reduza a velocidade do fuso mantendo a carga de cavaco
- Melhore a fixação e o suporte da peça
- Verifique se há ressonância da máquina nos parâmetros atuais
- Adicione ciclos de picotagem para quebrar os cavacos
Estratégias Avançadas para Aplicações Complexas
Algumas aplicações exigem combinações de técnicas para alcançar resultados aceitáveis. Peças complexas com múltiplos furos inclinados em diferentes ângulos podem se beneficiar de abordagens híbridas.
Abordagem de Operações Sequenciais
Divida furos inclinados difíceis em múltiplas operações:
- Preparação para fresamento: Crie uma superfície plana ou cavidade no local do furo
- Furação de centrar: Estabeleça a posição precisa com uma broca de centrar rígida
- Furação piloto: Use uma broca curta para criar um furo guia
- Perfuração de acabamento: Complete o furo com a broca de diâmetro final
- Reaming ou Boring: Atinja o tamanho final e o acabamento superficial, se necessário
Esta abordagem leva mais tempo, mas proporciona melhor controle sobre cada aspecto da qualidade do furo. As operações adicionais podem ser justificadas para peças de alto valor ou características críticas.
Soluções Especializadas de Ferramental
Ferramentas personalizadas ou especializadas podem resolver desafios específicos de perfuração inclinada:
- Brocas escalonadas: Combinam o diâmetro piloto e final em uma única ferramenta
- Buchas de guia para broca: Suportam a broca próxima à peça de trabalho
- Cabeçotes de ângulo ajustável: Permitem a orientação do eixo-árvore sem uma máquina de 5 eixos
- Brocas com pastilhas indexáveis: Proporcionam geometria consistente conforme as pastilhas se desgastam
- Brocas com refrigeração interna: Melhoram a evacuação de cavacos em furos profundos
Avalie os custos de ferramentas em relação ao volume de produção e aos requisitos de qualidade. Ferramentas especializadas podem ter prazos de entrega mais longos, mas podem melhorar drasticamente a capacidade do processo.
Considerações Econômicas
A complexidade da perfuração inclinada afeta a economia de produção por meio de múltiplos fatores. Compreender esses direcionadores de custo ajuda a justificar decisões sobre equipamentos e processos.
Fatores de Custo Direto
- Tempo de ciclo: Parâmetros reduzidos e operações adicionais aumentam o tempo de usinagem
- Vida útil da ferramenta: O desgaste acelerado requer trocas de ferramentas mais frequentes
- Taxa de sucata: Maior probabilidade de problemas de qualidade aumenta o desperdício de material
- Tempo de preparação: Fixações complexas e procedimentos de alinhamento adicionam tempo sem corte
- Tempo de programação: A programação CAM e a simulação levam mais tempo para recursos inclinados
Justificativa de Investimento
Ao avaliar atualizações de equipamento para capacidade de perfuração inclinada, considere:
- Volume atual de peças que requerem furos inclinados
- Crescimento projetado em requisitos de peças complexas
- Custo de terceirização versus capacidade interna
- Melhorias de qualidade com equipamentos melhores
- Redução de setup pela capacidade multieixo
Calcule o custo total por furo incluindo todas as operações, ferramental, controle de qualidade e possível retrabalho. Compare isso com métodos ou equipamentos alternativos para identificar a abordagem mais econômica para seu mix de produção.
Precisa de ajuda para selecionar equipamentos para aplicações de perfuração de furos inclinados? Envie para a DOBEMY os desenhos de suas peças com especificações de materiais, tamanhos de furos, requisitos de rosca e volumes de produção. Nossa equipe de engenharia revisará seus desafios de perfuração inclinada e recomendará configurações de máquinas apropriadas, estratégias de ferramentas e parâmetros de processo para produção confiável.