

Выбор правильного CNC оборудования является одним из самых важных инвестиционных решений, которое принимает владелец завода или менеджер по закупкам. Это решение определяет эффективность производства, затраты на рабочую силу и долгосрочную рентабельность — однако слишком многие покупатели сосредотачиваются только на ценнике, а не на полной картине ROI 3-осевых против 5-осевых CNC. Данное руководство разбирает реальные сценарии применения для 3-осевых, 4-осевых и 5-осевых станков, проводит тщательный анализ ROI и предоставляет четкую методологию для выбора подходящей конфигурации в соответствии с вашими конкретными производственными целями.
Понимание 3-осевых, 4-осевых и 5-осевых станков с ЧПУ
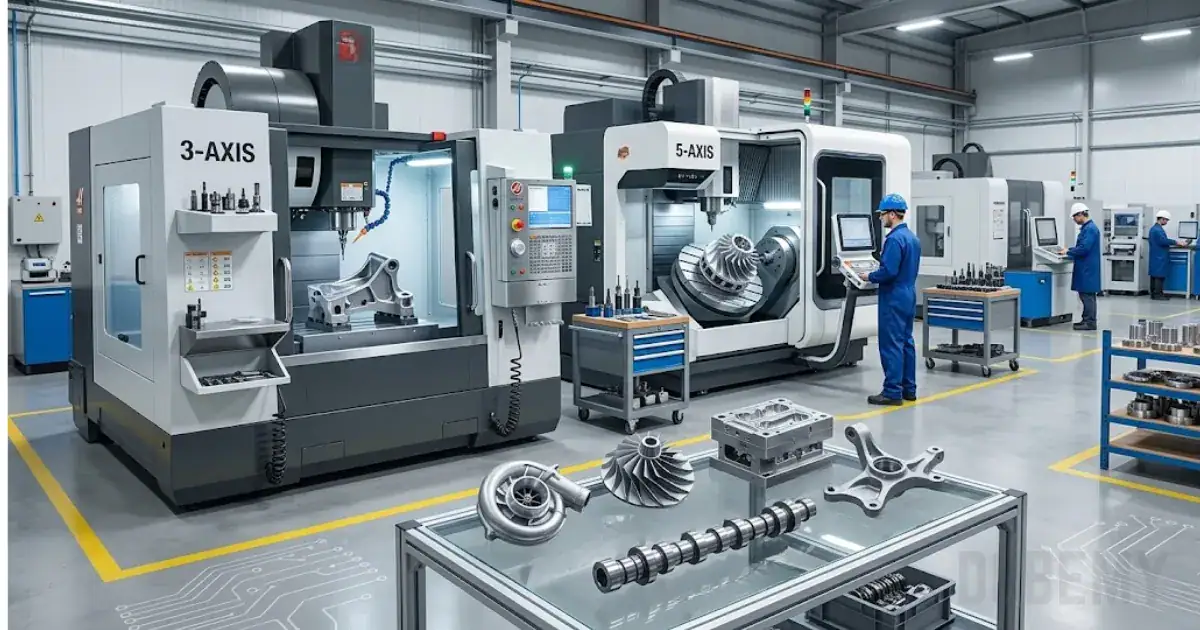
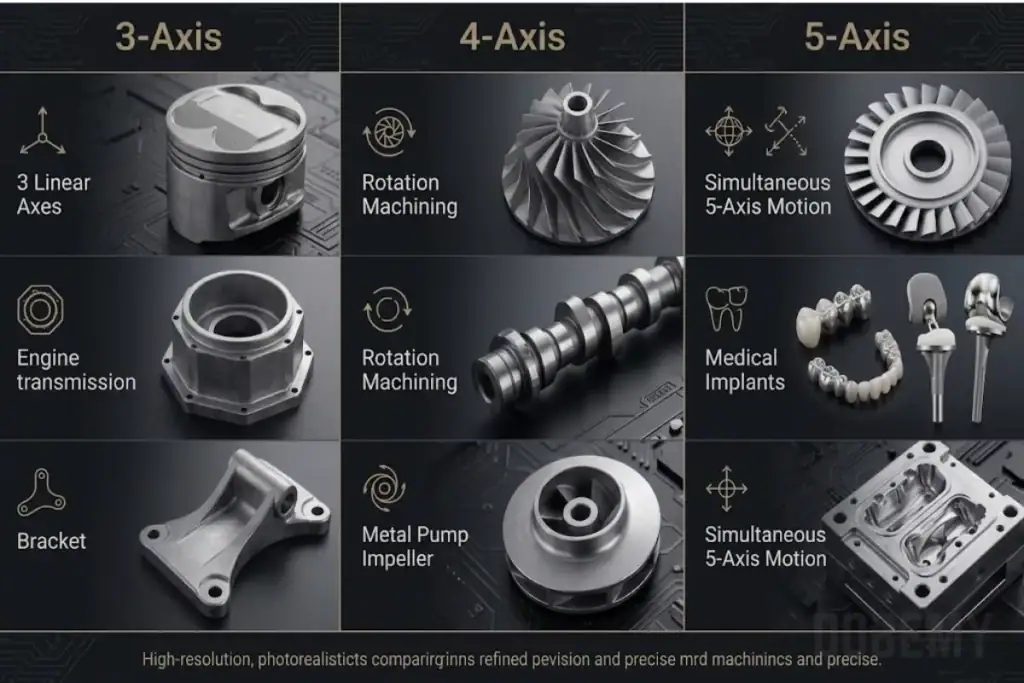
Станки с ЧПУ классифицируются по количеству одновременно управляемых осей движения. 3-осевой станок перемещается вдоль линейных осей X, Y и Z. 4-осевой станок добавляет поворотную ось A (вращение вокруг X), что позволяет шпинделю или заготовке вращаться во время резания. 5-осевой станок вводит вторую поворотную ось — обычно ось B (вращение вокруг Y) или ось C (вращение вокруг Z) — предоставляя режущему инструменту доступ практически к любой грани детали без ручного перепозиционирования.
Каждая дополнительная ось увеличивает механическую сложность, требования к программированию и первоначальные затраты. Однако каждая ось также устраняет ручные настройки, сокращает необходимость в приспособлениях и открывает возможности для обработки геометрий деталей, которые станки с меньшим количеством осей просто не могут выполнить за одну установку.
3-осевые станки с ЧПУ
Трёхкоординатные станки остаются основой производственных цехов и механообрабатывающих участков по всему миру. Они превосходно справляются с призматическими деталями — фланцами, кронштейнами, пластинами и корпусами, — где все критически важные элементы доступны сверху или сбоку без перезакрепления. Эксплуатационные расходы низкие, программирование простое, а квалифицированные операторы широко доступны. Для предприятий, специализирующихся на сверлении и нарезании резьбы более простых компонентов по конкурентоспособным ценам, трёхкоординатная ячейка зачастую является наиболее выгодным выбором.
4-осевые станки с ЧПУ
Добавление поворотной оси превращает 3-осевой станок в универсальный производственный инструмент для обработки цилиндрических деталей и элементов с круговым расположением. Кулачки распределительных валов, гравированные цилиндры и многогранные корпуса могут быть обработаны за одну установку, что значительно сокращает время цикла и устраняет погрешность позиционирования, возникающую каждый раз при перезакреплении заготовки оператором. Оптимальная область применения 4-осевой обработки — это работы средней сложности со средними и высокими объемами производства, где поворотная ось окупается за счет сокращения трудозатрат на переустановку, а не за счет сложной геометрии деталей.
5-осевые станки с ЧПУ
Пятиосевая обработка является эталоном точности, скорости и геометрической свободы. Лопатки турбин, ортопедические имплантаты, крыльчатки и сложные полости пресс-форм — это канонические примеры, но технология все чаще проникает в автомобильную промышленность, оборонную отрасль и производство высококачественной оснастки. Поскольку режущий инструмент может подходить к детали под любым углом, траектории инструмента короче, качество поверхности выше, а накопление допусков от множественных установок исчезает. Компромиссом является более высокая закупочная цена, более требовательное программирование и более строгие графики технического обслуживания.
Сценарии реального применения в зависимости от количества осей
Соответствие возможностей станка требованиям детали является самым важным рычагом в уравнении рентабельности инвестиций в 3-осевые и 5-осевые CNC станки. В разделах ниже описываются типичные производственные сценарии и конфигурации осей, обеспечивающие наилучшее сочетание качества и экономической эффективности.
Лучшие области применения 3-осевых станков
- Плоские и призматические компоненты: Монтажные пластины, крышки корпусов, простые фланцы.
- Высокообъемные схемы сверления и нарезания резьбы: несущие платы печатных плат, гидравлические коллекторы с массивами прямых отверстий.
- Прототипирование и малосерийное производство: Низкие затраты на наладку делают 3-осевую обработку идеальной, когда количество деталей не оправдывает сложной оснастки.
- Операции с ограниченным бюджетом: Начальная стоимость оборудования обеспечивает более быструю окупаемость для стартапов и небольших мастерских.
Лучшие области применения 4-осевых станков
- Многогранные корпуса: Редукторы и корпуса двигателей, требующие обработки элементов на четырех гранях.
- Цилиндрические и винтовые элементы: профили кулачков, шейки коленчатого вала, гравированные ролики.
- Производство средних объемов: Когда сокращение времени наладки на деталь обеспечивает измеримую экономию трудозатрат без необходимости полных инвестиций в 5-осевое оборудование.
Оптимальные области применения пятиосевых станков
- Компоненты для аэрокосмической и оборонной промышленности: Силовые нервюры, лопатки турбин, сложные кронштейны с составными углами.
- Медицинские устройства: Ортопедические имплантаты и хирургические инструменты, где качество поверхности и точность размеров не подлежат компромиссу.
- Автомобильная оснастка: Вставки для штампов, полости литьевых форм и высокоточные компоненты двигателя.
- Крупносерийное прецизионное производство: Где устранение множественных переналадок снижает время цикла настолько, что позволяет быстро окупить дополнительные капитальные затраты.
Сравнение рентабельности инвестиций 3-осевых и 5-осевых станков с ЧПУ
Приведенная ниже таблица количественно определяет ключевые переменные, которые влияют на решения о рентабельности инвестиций в 3-осевые и 5-осевые станки с ЧПУ в типичных производственных условиях. Цифры представляют собой репрезентативные диапазоны, взятые из отраслевых показателей; ваши фактические значения будут варьироваться в зависимости от номенклатуры деталей, режима смен и условий поставщиков.
| Фактор | 3-осевой станок с ЧПУ | 4-осевой ЧПУ | 5-осевой ЧПУ |
|---|---|---|---|
| Типичная цена покупки станка | $30K–$120K | $80K–$200K | $200 тыс.–$700 тыс.+ |
| Среднее время наладки на одно задание | 60–120 мин | 30–60 минут | 15–30 мин |
| Необходимые установки (сложная деталь) | 3–5 | 2–3 | 1–2 |
| Предел сложности детали | Низкий–Средний | Средний | Очень высокий |
| Качество обработки поверхности | Хорошо | Хорошо–Очень хорошо | Отлично |
| Годовые расходы на обслуживание (прим.) | 2–4% от стоимости покупки | 3–5% | 5–8% |
| Требование к квалификации оператора | Стандартный | Средний | Расширенные |
| Типичный период окупаемости | 12–24 месяцев | 18–30 месяцев | 24–48 месяцев |
| Лучший сценарий ROI | Простые детали в больших объемах | Детали средней сложности с многосторонней обработкой | Высокоточные сложные детали в больших объемах |
Таблица ясно показывает, что ни одна конфигурация осей не является универсально превосходящей. 3-осевая линия, работающая в три смены на стабильном семействе деталей, может превзойти 5-осевую ячейку, которая используется недостаточно. И наоборот, 5-осевой станок, который устраняет три ручные переустановки на деталь, может обеспечить окупаемость в течение двух лет при правильной задаче.
Для покупателей, оценивающих полный комплекс услуг CNC-обработки вместо приобретения капитального оборудования, понимание этих факторов помогает задавать правильные вопросы партнеру по контрактному производству и точно оценивать заявленное им время цикла.
Пошаговая методология расчета ROI
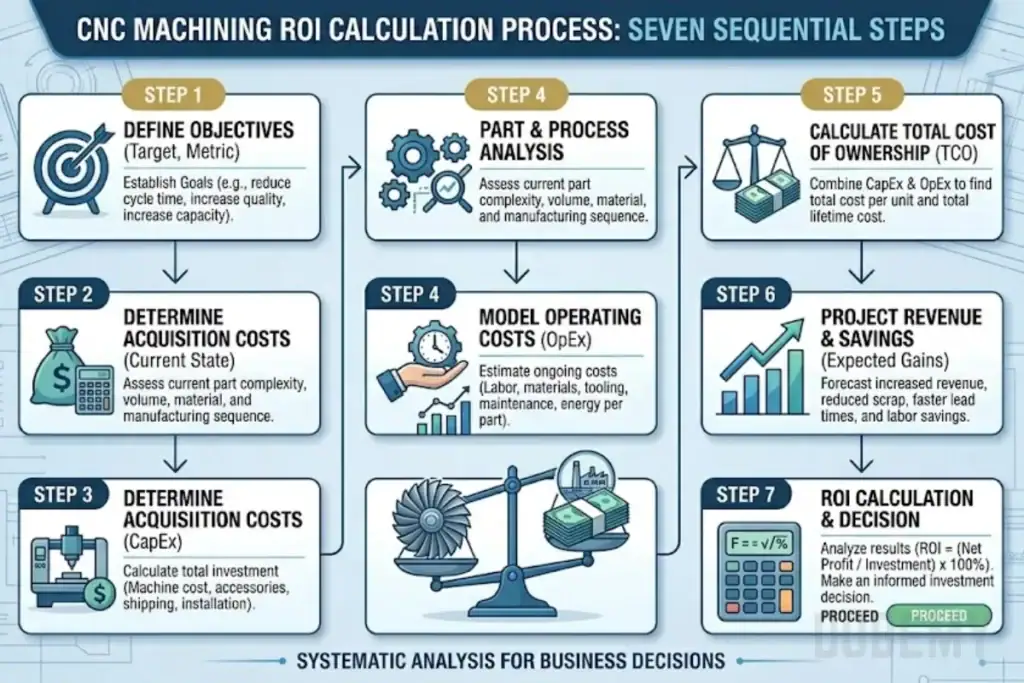
Используйте этот структурированный процесс для построения собственной модели ROI перед принятием решения о любой конфигурации станка.
- Определите ваш состав деталей и годовые объемы. Перечислите каждое семейство деталей с указанием текущего времени цикла, времени наладки и процента брака. Сегментируйте по сложности: простые призматические, многосторонние и свободной формы.
- Рассчитайте текущую общую стоимость детали. Включите машинное время (почасовая ставка × время цикла), затраты на наладку, амортизацию оснастки, затраты на брак/переделку и время контроля.
- Смоделируйте стоимость детали для целевой конфигурации. Используйте время цикла, предоставленное поставщиком, или отраслевые эталонные показатели. Сократите количество переустановок в соответствии с возможностями осей, указанными выше. Пересчитайте уровень брака (5-осевая обработка обычно снижает брак на 30–50% при производстве сложных деталей).
- Количественная оценка годовой экономии. Умножьте экономию на деталь на годовой объем производства. Добавьте любую премиальную наценку, которую вы можете получить за более жесткие допуски или более быструю поставку.
- Учитывайте общую стоимость владения (TCO). Включите цену покупки, установку, модернизацию инструмента, обучение операторов, ежегодное обслуживание и лицензии на программное обеспечение.
- Рассчитайте период окупаемости и NPV. Разделите TCO на годовую экономию для получения простого периода окупаемости. Используйте анализ чистой приведенной стоимости (NPV) по вашей стоимости капитала для более строгого сравнения.
- Стресс-тестирование со сценариями. Смоделируйте, что произойдет, если объем производства снизится на 20% или ключевой клиент задержит заказы. Станки с меньшими постоянными затратами (3-осевые) несут меньший риск в условиях неопределенного спроса.
Ключевые факторы, влияющие на баланс окупаемости инвестиций
Несколько переменных могут существенно повлиять на показатель ROI в любую сторону и заслуживают пристального внимания в процессе вашей оценки.
Условия рынка труда. В регионах, где квалифицированные операторы CNC Machine Tool получают высокую заработную плату, преимущество сокращения времени наладки 4-осевых и 5-осевых станков становится более ценным. 5-осевой станок, который исключает две операции перезажима на деталь, экономит больше долларов в час на рынке с высокой заработной платой, чем на рынке с низкой. Внешние исследования Modern Machine Shop последовательно показывают, что сокращение затрат на рабочую силу является доминирующим фактором ROI для внедрения многоосевого оборудования на предприятиях Северной Америки и Европы.
Показатели брака и доработки деталей. Каждая операция перезакрепления вносит позиционную ошибку. При работе с жёсткими допусками затраты на брак и доработку на 3-осевой линии могут незаметно снижать рентабельность. 5-осевая обработка в одной установке устраняет этот источник ошибок, и преимущество в качестве само по себе может оправдать значительную часть стоимости станка.
Гибкость ценообразования по контрактам. Покупатели, которые могут устанавливать премиальные цены за 5-осевую обработку — либо потому, что конкуренты не могут обеспечить такую же геометрию, либо потому, что скорость доставки выше — быстрее окупают капитальные вложения. Если ваш рынок основан исключительно на товарном ценообразовании без дифференциации по качеству, подход с 3-осевой или 4-осевой обработкой обычно безопаснее. Отраслевые рекомендации SME (Общества инженеров-машиностроителей) подчеркивают, что цеха с возможностью 5-осевой обработки регулярно получают на 15–30% более высокую контрактную маржу при выполнении сложных аэрокосмических и медицинских работ.
Коэффициент использования оборудования. Пятиосевой станок, работающий с загрузкой 40%, практически никогда не обеспечит конкурентоспособную окупаемость инвестиций. Перед покупкой тщательно проанализируйте текущий портфель заказов и производственный план. Многим предприятиям выгоднее передавать эпизодические работы на пятиосевом оборудовании партнёру по контрактному производству, при этом эксплуатируя собственные трёхосевые или четырёхосевые станки с высокой загрузкой.
Затраты на программное обеспечение и обучение. CAM-программирование для 5-осевой обработки требует профессионального программного обеспечения (обычно $15 000–$40 000 за одну лицензию) и операторов, способных эффективно его использовать. При расчете окупаемости инвестиций за первый год учитывайте период наращивания производительности в 6–12 месяцев.
Выбор правильной конфигурации для вашего бизнеса
Используйте этот контрольный список решений для проверки вашего мышления перед окончательным утверждением любых капитальных вложений или обязательств по закупкам.
- ☑ Сопоставил ли я каждое семейство деталей с минимальным необходимым количеством осей, а не просто с максимальными возможностями, которые мне могут понадобиться?
- ☑ Рассчитал ли я общую стоимость владения на пятилетний период, включая техническое обслуживание, инструмент и программное обеспечение?
- ☑ Достаточен ли мой прогнозируемый годовой объем для достижения окупаемости в финансово приемлемый период?
- ☑ Есть ли у меня операторы с навыками CAM-программирования, необходимыми для данной конфигурации, или могу ли я их нанять?
- ☑ Смоделировал ли я негативный сценарий, при котором объем снижается на 25% во втором году?
- ☑ Сравнил ли я стоимость передачи сложных работ квалифицированному подрядчику с 5-осевым оборудованием со стоимостью приобретения собственных производственных мощностей?
- ☑ Получил ли я как минимум три конкурентных предложения и проверил образцы деталей от каждого поставщика?
Если несколько пунктов остаются непроверенными, стоит приостановить решение о капитальных вложениях и изучить, может ли контрактное производство удовлетворить ваши краткосрочные потребности, пока вы собираете данные для обоснования собственных инвестиций. Команда dobemy.com готова рассмотреть ваши чертежи деталей, объемы производства и требования к допускам, а затем рекомендовать конфигурацию осей — или схему аутсорсинга — которая максимизирует вашу рентабельность инвестиций без привязки к ненужным капитальным рискам.
DBM-3060N24F Автоматический станок с ЧПУ для термического сверления и нарезания резьбы
DBM-CT3A-3000w Лазерный станок для резки
DBM-E3-3000w Лазерный станок для резки
1. Электроника с климат-контролем Система оснащена отдельным электрическим шкафом управления с независимым блоком кондиционирования воздуха....