

Wybór odpowiedniego sprzętu CNC to jedna z najważniejszych inwestycji, jakie podejmuje właściciel fabryki lub menedżer ds. zakupów. Decyzja ta kształtuje wydajność produkcji, koszty pracy i długoterminową rentowność—a jednak zbyt wielu nabywców koncentruje się wyłącznie na cenie zakupu zamiast na pełnym obrazie ROI CNC 3-osiowego vs 5-osiowego. Niniejszy przewodnik analizuje rzeczywiste scenariusze zastosowania maszyn 3-osiowych, 4-osiowych i 5-osiowych, przeprowadza dokładną analizę ROI i dostarcza jasne ramy doboru odpowiedniej konfiguracji do konkretnych celów produkcyjnych.
Zrozumienie obrabiarek CNC 3-osiowych, 4-osiowych i 5-osiowych
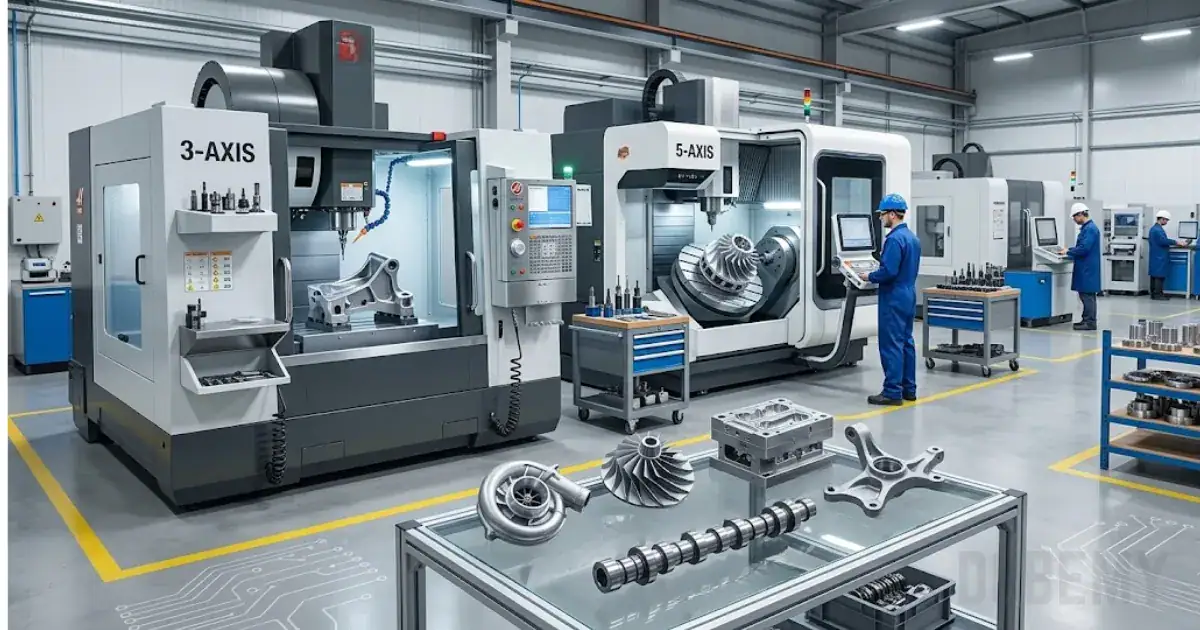
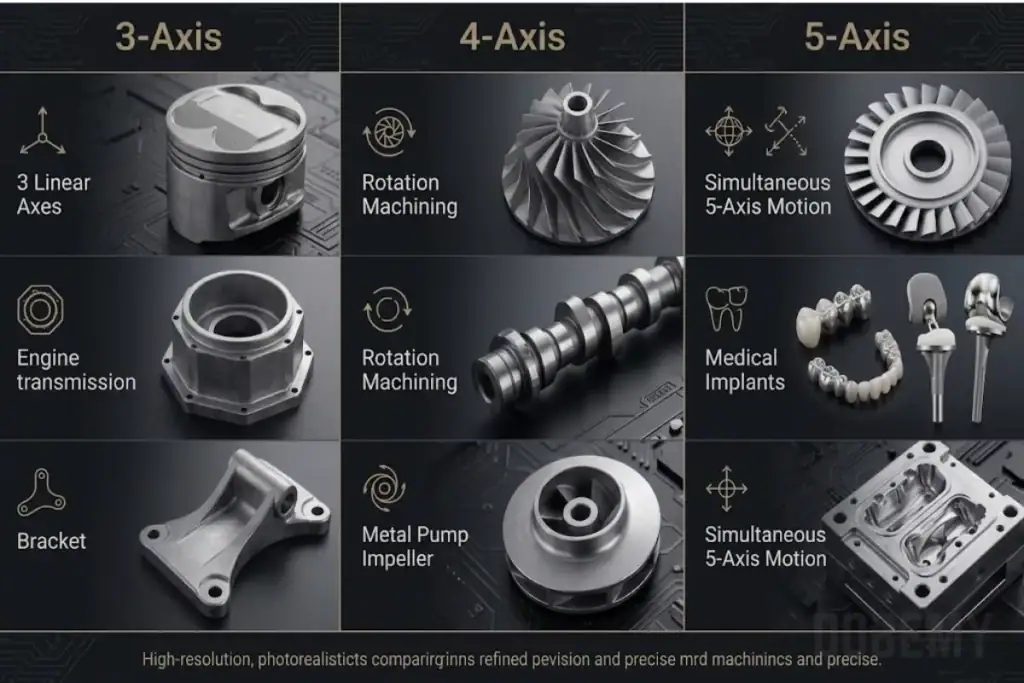
Maszyny CNC są klasyfikowane według liczby osi ruchu, które kontrolują jednocześnie. **Maszyna 3-osiowa** przemieszcza się wzdłuż liniowych osi X, Y i Z. **Maszyna 4-osiowa** dodaje oś obrotową A (obrót wokół osi X), umożliwiając obracanie się wrzeciona lub przedmiotu obrabianego podczas skrawania. **Maszyna 5-osiowa** wprowadza drugą oś obrotową—zazwyczaj oś B (obrót wokół osi Y) lub oś C (obrót wokół osi Z)—umożliwiając narzędziu skrawającemu dostęp do praktycznie każdej powierzchni części bez ręcznego przeustawiania.
Każda dodatkowa oś zwiększa złożoność mechaniczną, wymagania programistyczne oraz koszty początkowe. Jednak każda oś eliminuje również manualne ustawienia, redukuje ilość oprawek i otwiera drzwi do geometrii części, których maszyny z mniejszą liczbą osi po prostu nie są w stanie osiągnąć przy jednym zamocowaniu.
Maszyny CNC 3-osiowe
Obrabiarki 3-osiowe pozostają podstawą warsztatów i hal produkcyjnych na całym świecie. Sprawdzają się doskonale przy obróbce części pryzmatycznych — kołnierzy, wsporników, płyt i obudów — gdzie wszystkie krytyczne elementy są dostępne od góry lub z boku bez konieczności ponownego mocowania. Koszty eksploatacji są niskie, programowanie jest proste, a wykwalifikowani operatorzy są powszechnie dostępni. Dla przedsiębiorstw skoncentrowanych na wierceniu i gwintowaniu prostszych komponentów po konkurencyjnych cenach, stanowisko 3-osiowe jest często najbardziej opłacalnym wyborem.
Maszyny CNC 4-osiowe
Dodanie osi obrotowej przekształca maszynę 3-osiową w wszechstronne narzędzie produkcyjne do obróbki elementów cylindrycznych i opasujących. Krzywki wałków rozrządu, grawerowane cylindry i wieloboczne obudowy mogą być obrabiane w jednym zamocowaniu, drastycznie skracając czas cyklu i eliminując błąd pozycjonowania wprowadzany za każdym razem, gdy operator ponownie mocuje przedmiot obrabiany. Optymalne zastosowanie 4-osiowe to prace o średniej złożoności i średnio-wysokiej wielkości produkcji, gdzie oś obrotowa zwraca się poprzez redukcję czasu pracy związanej z zamocowaniem, a nie przez egzotyczną geometrię części.
Obrabiarki CNC 5-osiowe
Obróbka 5-osiowa stanowi punkt odniesienia pod względem precyzji, szybkości i swobody geometrycznej. Łopatki turbin, implanty ortopedyczne, wirniki oraz skomplikowane gniazda form to kanoniczne przykłady—ale technologia ta coraz częściej znajduje zastosowanie w przemyśle motoryzacyjnym, obronnym oraz zaawansowanej produkcji narzędzi. Ponieważ narzędzie skrawające może podejść do detalu pod dowolnym kątem, ścieżki narzędzia są krótsze, wykończenie powierzchni jest lepsze, a kumulacja tolerancji z wielu ustawień zanika. Kompromisem jest wyższa cena zakupu, bardziej wymagające programowanie oraz surowsze harmonogramy konserwacji.
Rzeczywiste scenariusze zastosowań według liczby osi
Dopasowanie możliwości maszyny do wymagań części jest najważniejszym czynnikiem w równaniu zwrotu z inwestycji w CNC 3-osiowe vs 5-osiowe. Poniższe sekcje przyporządkowują typowe scenariusze produkcyjne do konfiguracji osi, która zapewnia najlepsze połączenie jakości i efektywności kosztowej.
Najlepsze zastosowania dla maszyn 3-osiowych
- Komponenty płaskie i pryzmatyczne: Płyty montażowe, pokrywy obudów, proste kołnierze.
- Wzory wiercenia i gwintowania w dużych ilościach: płyty nośne PCB, kolektory hydrauliczne z układami otworów przelotowych.
- Prototypowanie i małe serie produkcyjne: Niski nakład pracy związany z przygotowaniem sprawia, że obrabiarki 3-osiowe są idealne, gdy wielkość partii nie uzasadnia złożonych oprawek.
- Operacje z ograniczonym budżetem: Niski koszt początkowy kapitału umożliwia szybszy zwrot inwestycji dla startupów i mniejszych warsztatów produkcyjnych.
Najlepsze zastosowania dla maszyn 4-osiowych
- Obudowy wielostronny: Skrzynie biegów i obudowy silników, które wymagają obróbki na czterech płaszczyznach.
- Cechy walcowe i śrubowe: Profile krzywek, czopy wału korbowego, grawerowane wałki.
- Produkcja średnioseryjna: Gdy redukcja czasu przygotowania na sztukę zapewnia wymierne oszczędności kosztów pracy bez konieczności inwestowania w pełną obróbkę 5-osiową.
Najlepsze zastosowania dla obrabiarek 5-osiowych
- Komponenty lotnicze i obronne: Żebra strukturalne, łopatki turbin, złożone wsporniki z kątami złożonymi.
- Urządzenia medyczne: Implanty ortopedyczne i instrumenty chirurgiczne, gdzie wykończenie powierzchni i dokładność wymiarowa są nienegocjowalne.
- Narzędzia do przemysłu motoryzacyjnego: Wkładki matrycowe, gniazda form wtryskowych i wysokoprecyzyjne komponenty silnika.
- Produkcja precyzyjna w dużych wolumenach: Tam, gdzie eliminacja wielu ustawień skraca czas cyklu na tyle, aby szybko zwrócić nadwyżkę kapitałową.
ROI obrabiarek CNC 3-osiowych vs 5-osiowych: Porównanie
Poniższa tabela przedstawia kluczowe zmienne, które wpływają na decyzje dotyczące zwrotu z inwestycji w obrabiarki CNC 3-osiowe vs 5-osiowe w typowych środowiskach produkcyjnych. Podane wartości stanowią reprezentatywne zakresy oparte na benchmarkach branżowych; rzeczywiste wartości będą się różnić w zależności od asortymentu części, organizacji zmian oraz warunków dostawców.
| Czynnik | Frezarka CNC 3-osiowa | 4-osiowa CNC | Frezarka CNC 5-osiowa |
|---|---|---|---|
| Typowa cena zakupu maszyny | $30K–$120K | $80K–$200K | $200K–$700K+ |
| Średni czas konfiguracji na zadanie | 60–120 min | 30–60 min | 15–30 min |
| Wymagane ustawienia (część złożona) | 3–5 | 2–3 | 1–2 |
| Pułap złożoności części | Niski–Średni | Średni | Bardzo wysoki |
| Jakość wykończenia powierzchni | Dobry | Dobry–Bardzo dobry | Doskonały |
| Roczny koszt konserwacji (szacunkowy) | 2–4% ceny zakupu | 3–5% | 5–8% |
| Wymagania dotyczące umiejętności operatora | Standardowy | Średniozaawansowany | Zaawansowany |
| Typowy okres zwrotu | 12–24 miesięcy | 18–30 miesięcy | 24–48 miesięcy |
| Najlepszy scenariusz ROI | Części proste w dużych ilościach | Części o średniej złożoności z wieloma stronami | Złożone części wysokiej precyzji w dużych ilościach |
Tabela wyraźnie pokazuje, że żadna pojedyncza konfiguracja osi nie jest powszechnie lepsza. Linia 3-osiowa pracująca na trzy zmiany przy stabilnej rodzinie części może przewyższać wyniki komórki 5-osiowej, która jest niewykorzystana. Z drugiej strony, obrabiarki 5-osiowa, która eliminuje trzy ręczne ustawienia na część, może osiągnąć zwrot z inwestycji znacznie poniżej dwóch lat przy odpowiednim zadaniu.
Dla nabywców oceniających kompleksowe usługi obróbki CNC zamiast zakupu środków trwałych, zrozumienie tych mechanizmów pomaga w zadawaniu właściwych pytań partnerowi produkcyjnemu i dokładnej ocenie oferowanych przez niego czasów cyklu.
Struktura Krok po Kroku Obliczania ROI
Użyj tego ustrukturyzowanego procesu, aby zbudować własny model zwrotu z inwestycji (ROI) przed podjęciem decyzji o jakiejkolwiek konfiguracji maszyny.
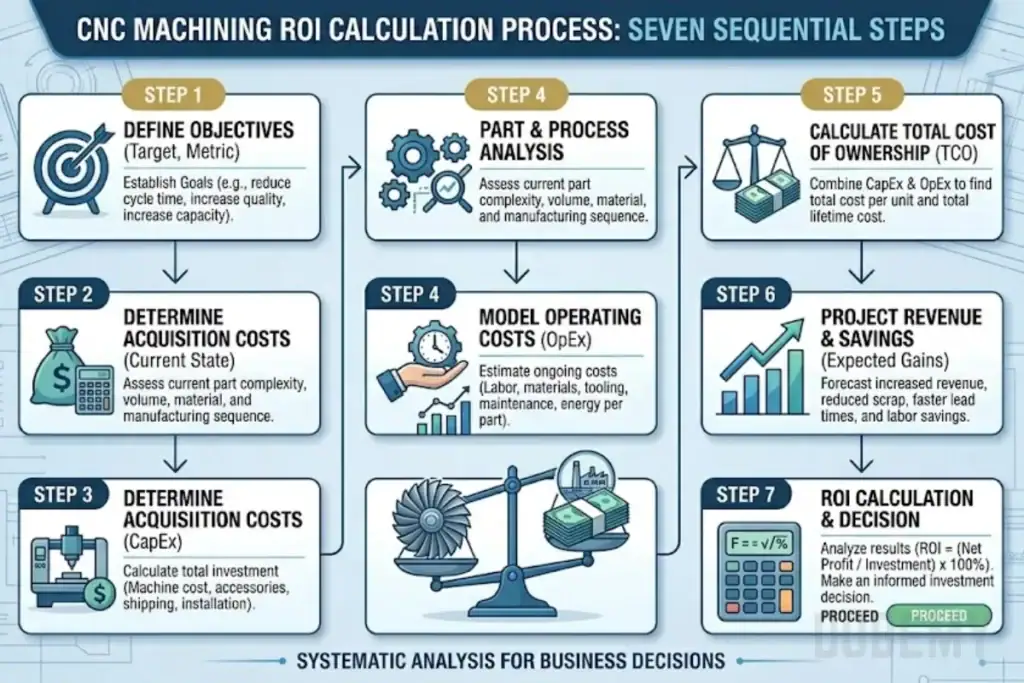
- Zdefiniuj swój asortyment części i roczne wolumeny. Wyszczególnij każdą rodzinę części, jej obecny czas cyklu, czas przezbrojeń i wskaźnik odrzutów. Podziel według złożoności: prostopadłościenne proste, wielostronne i swobodne kształty.
- Oblicz aktualny całkowity koszt na część. Uwzględnij czas pracy maszyny (stawka godzinowa × czas cyklu), koszty pracy przygotowawczej, amortyzację oprzyrządowania, koszty odpadów/poprawek oraz czas kontroli.
- Zamodeluj koszt jednostkowy dla docelowej konfiguracji. Wykorzystaj czasy cyklu podane przez dostawcę lub branżowe wskaźniki odniesienia. Zmniejsz liczbę ustawień zgodnie z możliwościami osi wymienionymi powyżej. Przelicz współczynniki braków (5-osiowe zazwyczaj redukuje braki o 30–50% w przypadku skomplikowanych części).
- Określ ilościowo roczne oszczędności. Pomnóż oszczędności na jedną część przez roczną wielkość produkcji. Dodaj wszelkie wyższe ceny, które możesz uzyskać za ściślejsze tolerancje lub szybszą dostawę.
- Uwzględnij całkowity koszt posiadania (TCO). Zsumuj cenę zakupu, instalacji, modernizacji oprzyrządowania, szkolenia operatorów, corocznej konserwacji oraz licencji oprogramowania.
- Oblicz okres zwrotu i NPV. Podziel TCO przez roczne oszczędności, aby uzyskać prosty okres zwrotu. Użyj analizy wartości bieżącej netto (NPV) przy koszcie kapitału dla bardziej rygorystycznego porównania.
- Przetestuj pod obciążeniem za pomocą scenariuszy. Zamodeluj, co się stanie, jeśli wolumen spadnie o 20% lub kluczowy klient opóźni zamówienia. Obrabiarki o niższych kosztach stałych (3-osiowe) niosą mniejsze ryzyko w środowiskach o niepewnym popycie.
Kluczowe czynniki zmieniające równowagę ROI
Kilka zmiennych może znacząco wpłynąć na ROI w obu kierunkach i zasługuje na szczególną uwagę podczas oceny.
Warunki rynku pracy. W regionach, gdzie wykwalifikowani operatorzy CNC osiągają wysokie wynagrodzenia, korzyść z redukcji czasu przezbrojeń w maszynach 4-osiowych i 5-osiowych staje się bardziej wartościowa. Maszyna 5-osiowa, która eliminuje dwie operacje ponownego mocowania na część, oszczędza więcej dolarów na godzinę na rynku o wysokich wynagrodzeniach niż na rynku o niskich wynagrodzeniach. Zewnętrzne badania przeprowadzone przez Modern Machine Shop konsekwentnie pokazują, że redukcja kosztów pracy jest dominującym czynnikiem zwrotu z inwestycji przy wdrażaniu rozwiązań wieloosiowych w zakładach w Ameryce Północnej i Europie.
Wskaźniki odrzutu i poprawek części. Każda operacja ponownego zamocowania wprowadza błąd pozycjonowania. W przypadku obróbki o wąskich tolerancjach, koszty odpadów i poprawek na linii 3-osiowej mogą niepostrzeżenie obniżać marże. Obróbka 5-osiowa w jednym zamocowaniu eliminuje to źródło błędów, a premia jakościowa może sama w sobie uzasadniać znaczną część kosztów maszyny.
Elastyczność cenowa kontraktów. Nabywcy, którzy mogą pobierać wyższą cenę za pracę 5-osiową—albo dlatego, że konkurenci nie są w stanie odwzorować geometrii, albo dlatego, że czas realizacji jest krótszy—szybciej odzyskują kapitał. Jeśli Twój rynek opiera się wyłącznie na cenach towarowych bez różnicowania jakości, podejście 3-osiowe lub 4-osiowe jest zazwyczaj bezpieczniejsze. Wytyczne branżowe z SME (Society of Manufacturing Engineers) podkreślają, że zakłady z możliwościami 5-osiowymi rutynowo uzyskują o 15–30% wyższe marże kontraktowe przy złożonych pracach lotniczych i medycznych.
Wskaźnik wykorzystania maszyny. Maszyna 5-osiowa pracująca przy 40% wykorzystaniu prawie nigdy nie osiągnie konkurencyjnego zwrotu z inwestycji. Przed zakupem należy dokładnie przeanalizować obecne zaległości i perspektywy zamówień. Wiele warsztatów lepiej obsługuje okazjonalne zlecanie prac 5-osiowych partnerowi kontraktowemu—przy jednoczesnym utrzymaniu wysokiego wykorzystania własnych stanowisk 3-osiowych lub 4-osiowych.
Koszty oprogramowania i szkoleń. Programowanie CAM dla obróbki 5-osiowej wymaga zaawansowanego oprogramowania (zazwyczaj 15 000–40 000 USD za stanowisko) oraz operatorów, którzy potrafią je efektywnie wykorzystać. Należy uwzględnić 6–12-miesięczny okres wzrostu produktywności podczas modelowania zwrotu z inwestycji w pierwszym roku.
Wybór odpowiedniej konfiguracji dla Twojego biznesu
Użyj tej listy kontrolnej decyzji, aby przetestować swoje myślenie przed sfinalizowaniem jakiegokolwiek zobowiązania kapitałowego lub zaopatrzeniowego.
- ☑ Czy zmapowałem każdą rodzinę części do minimalnej potrzebnej liczby osi — a nie tylko do maksymalnej możliwości, jakiej mógłbym chcieć?
- ☑ Czy obliczyłem całkowity koszt własności w horyzoncie pięcioletnim, uwzględniając konserwację, oprzyrządowanie i oprogramowanie?
- ☑ Czy moja przewidywana roczna wielkość produkcji jest wystarczająco wysoka, aby osiągnąć zwrot z inwestycji w finansowo akceptowalnym okresie?
- ☑ Czy posiadam—lub czy mogę zatrudnić—operatorów z umiejętnościami programowania CAM, których wymaga ta konfiguracja?
- ☑ Czy przemodelowałem scenariusz pesymistyczny, w którym wolumen spada o 25% w drugim roku?
- ☑ Czy porównałem koszt zlecenia skomplikowanych prac wykwalifikowanemu zakładowi kontraktowemu z obrabiarkami 5-osiowymi z zakupem własnych mocy produkcyjnych?
- ☑ Czy uzyskałem co najmniej trzy konkurencyjne oferty i sprawdziłem próbki części od każdego dostawcy?
Jeśli kilka pól pozostaje niezaznaczonych, warto wstrzymać decyzję kapitałową i zbadać, czy relacja produkcji kontraktowej pokrywa Twoje potrzeby krótkoterminowe, podczas gdy gromadzisz dane uzasadniające inwestycję wewnętrzną. Zespół dobemy.com jest dostępny, aby przeanalizować Twoje rysunki części, wolumeny produkcji i wymagania tolerancji, a następnie zarekomendować konfigurację osi—lub rozwiązanie outsourcingowe—które maksymalizuje Twój zwrot z inwestycji bez angażowania Cię w niepotrzebne ryzyko kapitałowe.
DBM-3060N24F Automatyczna maszyna CNC do wiercenia przepływowego i gwintowania
DBM-CT3A-3000w Maszyna do cięcia laserowego
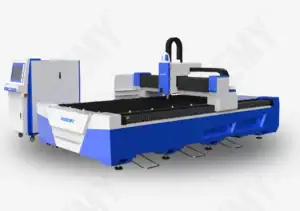
DBM-E3-3000w Maszyna do cięcia laserowego
1. Elektronika z kontrolą klimatu System wyposażony jest w oddzielną szafę sterowniczą z niezależnym modułem...