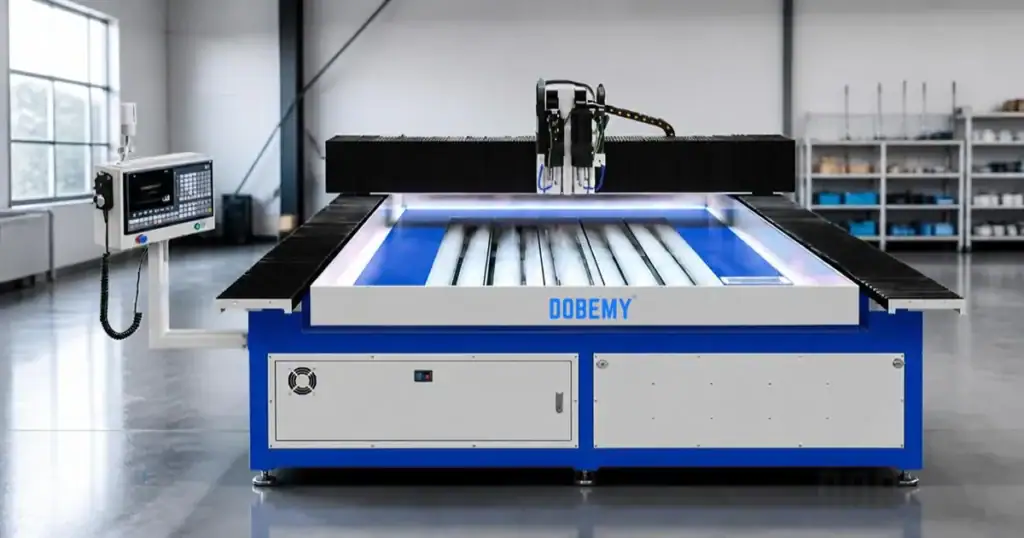


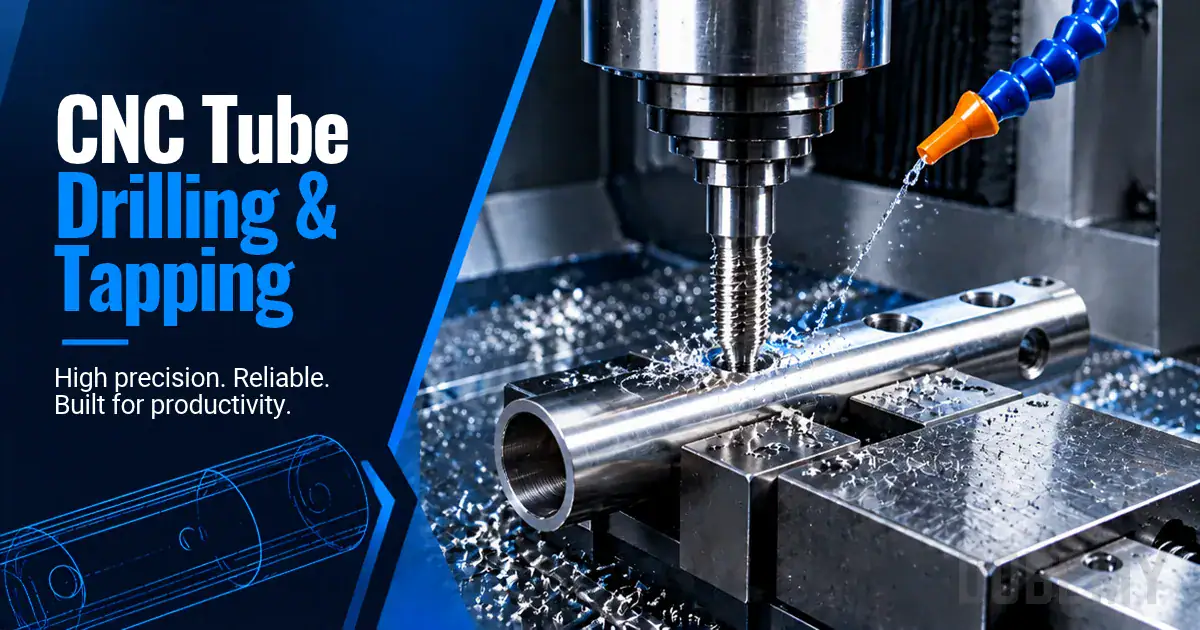
Bir boru delme kılavuz çekme makinesi paslanmaz çelik boruda kırık kılavuz, bozulmuş diş veya aşırı büyük delik ürettiğinde, sorunun nedeni nadiren tek bir ayardır. Paslanmaz çelik kılavuz çekme arızaları genellikle birbiriyle bağlantılı birkaç faktörü kapsar: delik kalitesi, bağlama, kılavuz seçimi, ilerleme senkronizasyonu ve talaş tahliyesi. Bu makale, parça değiştirmeden veya makine değişikliğine gitmeden önce gerçek sorunu tespit edebilmeniz için tanılama sürecini adım adım ele almaktadır.
Temel Çıkarımlar
- Tanılamaya diş hatasını belirleyerek başlayın; fazla büyük, fazla küçük, yırtık veya kırık kılavuz gibi her hata farklı temel nedenlere işaret eder.
- Hatalı delme deliği, en çok gözden kaçan kılavuz çekme sorunudur; kılavuzu veya makineyi suçlamadan önce gerçek delik çapını, yuvarlaklığını ve yüzey sertleşmesini kontrol edin.
- Paslanmaz çelik hızla iş sertleşmesine uğrar; bu nedenle körleşmiş bir matkap ucu veya delme sırasında kesilen ilerleme, kılavuzları tahrip eden sertleşmiş bir tabaka bırakabilir.
- Tüp iş parçası bağlama düzeni, ince duvarları ezmeden dönmeyi, titreşimi ve duvar deformasyonunu önlemelidir; yetersiz bağlama hizasızlığa ve kılavuz kırılmasına yol açar.
- Çalıştırdığınız paslanmaz çelik kalitesine, dişe ve tüp geometrisine göre kılavuz tipini, matkap boyutunu, kesme parametrelerini ve soğutucu akışını her zaman kılavuz ve soğutucu tedarikçilerinizle doğrulayın.
Önce Diş Hatasını Tespit Edin
İlgili rehber: CNC delme ve kılavuz çekme makinesi alıcı rehberi.
Farklı hatalar farklı nedenlere işaret eder. Herhangi bir ayarlama yapmadan önce, örnek bir parça alın ve dişi doğru mastar ile kontrol edin.
- Aşırı büyük diş: Olası nedenler arasında yanlış kılavuz tolerans sınıfı, eksenel ilerleme hatası, kılavuz hızının çok düşük olması veya kılavuz tutucunun kılavuzun “fazla kesim yapmasına” izin vermesi sayılabilir. Sandvik Coromant’ın kılavuz çekme sorun giderme kılavuzuna göre, aşırı büyük diş aynı zamanda yanlış takım tutucu tipinin kullanılmasından da kaynaklanabilir.
- Küçük diş: Malzeme kılavuz çekme işleminden sonra kapanıyor olabilir, kılavuz aşınmış olabilir veya delinen delik çok küçük olabilir.
- Yırtık veya pürüzlü diş yüzeyi: Genellikle kılavuz üzerindeki birikmiş talaş kenarından, malzeme için yanlış kılavuz geometrisinden veya kesim bölgesine yeterli yağlamanın ulaşmamasından kaynaklanır.
- Kırık kılavuz: Birden fazla olası neden—küçük delik, talaş sıkışması, kör delikte kılavuzun dibe vurması, hizalama hatası, yetersiz bağlama veya aşırı hız.
Paslanmaz boruda kırık bir kılavuz, bu faktörlerin aynı anda ikisini veya üçünü birden içerebilir. Tek bir kök neden olduğunu varsaymayın.
Matkapla Açılan Deliği, Kılavuzu Suçlamadan Önce İnceleyin
Delinen delik, her kılavuz çekme dişinin temelidir. Görünürde kabul edilebilir görünen bir delik; gerçek çapı küçük kalmışsa, duvarı dairesel değilse veya matkap iş sertleşmesine uğramış bir yüzey tabakası bırakmışsa kılavuz çekme başarısızlığına yol açabilir.
Bunları örnek bir parçada kontrol edin:
- Gerçek delik çapını pim mastarı veya iç çap mastarıyla ölçün; nominal matkap boyutunu değil. Paslanmaz çelik, delmeden sonra geri yaylanarak beklenenden daha dar bir delik bırakabilir.
- Yuvarlaklığı kontrol edin. Boru duvarı delme sırasında sapabilir ve vidayı düzensiz biçimde sıkıştıran oval bir delik oluşturabilir.
- Deliğin içinde renk değişimi veya camlaşma olup olmadığını kontrol edin. Mavi veya parlak bir yüzey, matkapın kesmek yerine sürtündüğünü gösterir; bu durum paslanmaz çeliği iş sertleştirmesine uğratır ve kılavuz çekmeyi çok daha zorlaştırır.
- Kör delik uygulamalarında delik derinliğini doğrulayın. Diş altında yetersiz derinlik, talaşlar için alan bırakmaz ve kılavuzun dibe vurmasına neden olur.
Delik bu kontrollerden herhangi birini geçemezse, önce delme işlemini düzeltin. Hatalı bir deliğe takılan yeni bir kılavuz aynı şekilde başarısız olacaktır.
Tüp İş Tutma ve Hizalama Kontrolü
İlgili rehber: DBM-430DT otomatik CNC delme kılavuz çekme makinesi.
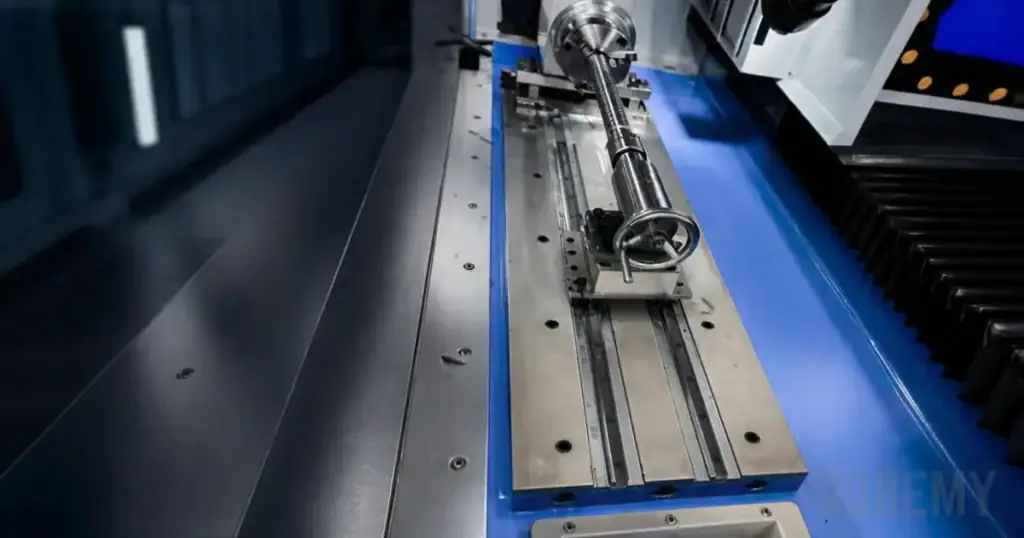
Paslanmaz boru kılavuz çekme işlemi, sert ve tekrarlanabilir bir bağlama gerektirir. Boru, ne delme ne de kılavuz çekme sırasında dönmemeli, yanal olarak kaymamalı veya titreşmemelidir. Aynı zamanda, ince cidarlı boru aşırı bağlama kuvveti altında ezilip deforme olabilir.
İş tutma aparatının soruna katkıda bulunduğuna dair belirtiler:
- Kelepçe bölgesi yakınında tüp dış yüzeyinde iz veya çökme izleri
- Parçadan parçaya değişen diş konumu
- Tutarsız şekilde gerçekleşen kılavuz kırılması—bazı parçalar sorunsuz, diğerleri başarısız oluyor
- Kılavuz çekme döngüsü sırasında tüpün görünür hareketi
Kelepçe, tüpü delik konumuna yakın bir noktadan desteklemelidir. Kelepçe ile delik arasındaki uzun desteksiz bir mesafe tüpün esnemesine neden olur; bu durum kılavuzun hizasını bozar ve yan yükü artırır. Tutarsız sonuçlarla karşılaşırsanız, bağlama aparatının tüpe doğru noktalarda temas ettiğini ve kelepçe basıncının işlediğiniz et kalınlığına göre ayarlandığını kontrol edin.
Diş Açma Aleti Seçimini ve İlerleme Senkronizasyonunu Onayla
Kılavuz tipi, paslanmaz çelik boru için önemlidir
Kesme kılavuzları ve şekillendirme kılavuzları paslanmaz çelikte farklı davranır. Kesme kılavuzları malzemeyi kaldırarak talaş oluşturur; şekillendirme kılavuzları ise talaş oluşturmadan malzemeyi yerinden oynatır. Her iki türün farklı delik hazırlama, yağlama ve malzeme gereksinimleri vardır. Paslanmaz çelik kalıbınıza, et kalınlığınıza ve diş özelliklerinize hangi türün uygun olduğunu kılavuz tedarikçinizle teyit edin.
Paslanmaz çelikte kesme kılavuzları için, spiral kanallı kılavuzlar genellikle kör delikler için tercih edilir; çünkü talaşları yukarı doğru çekerek delikten dışarı atarlar. Spiral uçlu kılavuzlar ise talaşları ileri iter ve düz deliklerde daha iyi performans gösterir.
Besleme ve iş mili senkronizasyonu
Rijit kılavuz çekmede CNC kontrolcüsü, devir başına ilerlemenin diş adımına eşit olması için iş mili dönüşünü ve eksenel ilerlemeyi senkronize eder. Bu senkronizasyon az da olsa bozulursa, kılavuz yanlış diş adımında kesmeye zorlanır; bu durum torku artırır ve kılavuzun kırılmasına ya da dişin hasar görmesine yol açabilir.
Rijit kılavuz çekme yerine yüzer kılavuz çekme aparatı kullanan makinelerde, ilerleme ayarı kasıtlı olarak farklıdır. Sandvik Coromant, yüzer tutucular için adım ilerlemenin %95–97’sini önermektedir; bu sayede kılavuz kendi adımını oluşturur. Bu kuralı rijit kılavuz çekme düzeneklerine uygulamayın; rijit kılavuz çekme ilerleme kurallarını da yüzer tutuculara uygulamayın.
Makinenizin rijit kılavuz çekmeyi destekleyip desteklemediği veya yüzer bir tutucu kullanıp kullanmadığı, yapılandırmaya bağlıdır. İlerleme değerlerini ayarlamadan önce kılavuz çekme yöntemini makine dokümantasyonuyla doğrulayın.
Tüp Delme Kılavuz Çekme Makinesi Soğutucu Sıvı ve Talaş Tahliyesi
İlgili rehber: DBM-2030DT otomatik CNC delme kılavuz çekme makinesi.
Soğutucu, paslanmaz çelikte kılavuz çekme sırasında iki görev üstlenir: kesici kenardaki ısıyı azaltır ve talaşların flütten atılmasına yardımcı olur. Soğutucu akışı kesildiğinde, paslanmaz çelik daha hızlı iş sertleşmesine uğrar, kılavuz üzerinde birikmiş kenar oluşur ve talaşlar flütlere sıkışır.
Soğutucu faktörlerini inceleyin:
- Teslimat yöntemi: Takım içi soğutucu, özellikle derin deliklerde kesme bölgesine harici taşkın soğutmaya kıyasla çok daha güvenilir biçimde ulaşır. Makineniz harici soğutucu kullanıyorsa, memenin genel alana değil doğrudan deliğin içine yönlendirildiğinden emin olun.
- Sıvı türü ve konsantrasyonu: Paslanmaz çelikte kılavuz çekme, yüksek yağlayıcılıklı bir sıvı gerektirir. Kullandığınız paslanmaz çelik kalitesi ve kılavuz kaplamasına göre sıvı türünü ve karışım oranını soğutma sıvısı tedarikçinizle teyit edin.
- Talaş tahliye yolu: Kör deliklerde talaşların gidebileceği tek yer, oluk kanallarının yukarısıdır. Bir arızanın ardından oluklarda sıkışmış talaşlar görürseniz, kılavuz geometrisinin, adımlı ilerleme döngüsünün veya delik derinliği payının ayarlanması gerekip gerekmediğini değerlendirin.
Tanı Sırası Özeti
Yanlış nedeni takip etmekten kaçınmak için bu sırayı kullanın:
| Adım | Nelere bakılmalı | İhtiyacınız olan |
|---|---|---|
| 1 | Diş hatası türü | Diş mastarı, numune parçalar |
| 2 | Delinen delik kalitesi | Pim mastarı veya delik mastarı, görsel muayene |
| 3 | İş Parçası Sabitleme ve Hizalama | Fikstür kontrolü, kelepçe basıncı incelemesi |
| 4 | Kılavuz tipi ve durumu | Kılavuz tedarikçisi verilerini sınıfınız ve diş açınız için kullanın |
| 5 | Besleme senkronizasyonu | Makine dokümantasyonu, kontrolör ayarları |
| 6 | Soğutma sıvısı ve talaş tahliyesi | Meme yönü, sıvı durumu, oluk muayenesi |
Parametreleri değiştirmeden önce her adımı gerçek parçalar üzerinde uygulayın. İş sertleşmesine uğramış, küçük boyutlu bir delikte kırılan bir kılavuz, hızı kaç kez ayarlarsanız ayarlayın kırılmaya devam edecektir.
Boru malzemenizi, paslanmaz çelik kalitesini, et kalınlığını, delik boyutunu, diş boyutunu ve parti hedefini bize gönderin. Başvurunuzu inceleyerek kılavuz çekme gereksinimlerinize uygun bir konfigürasyon önereceğiz.