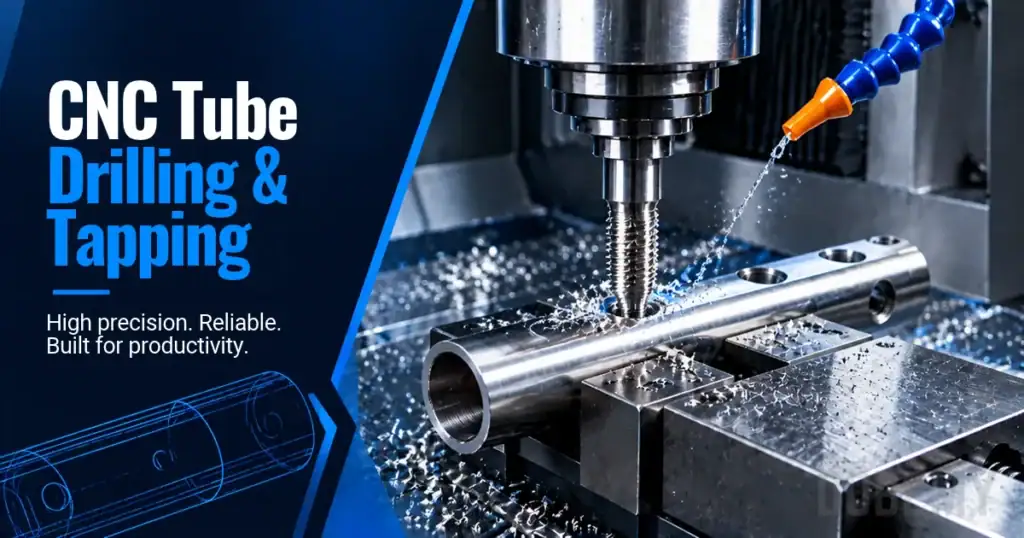


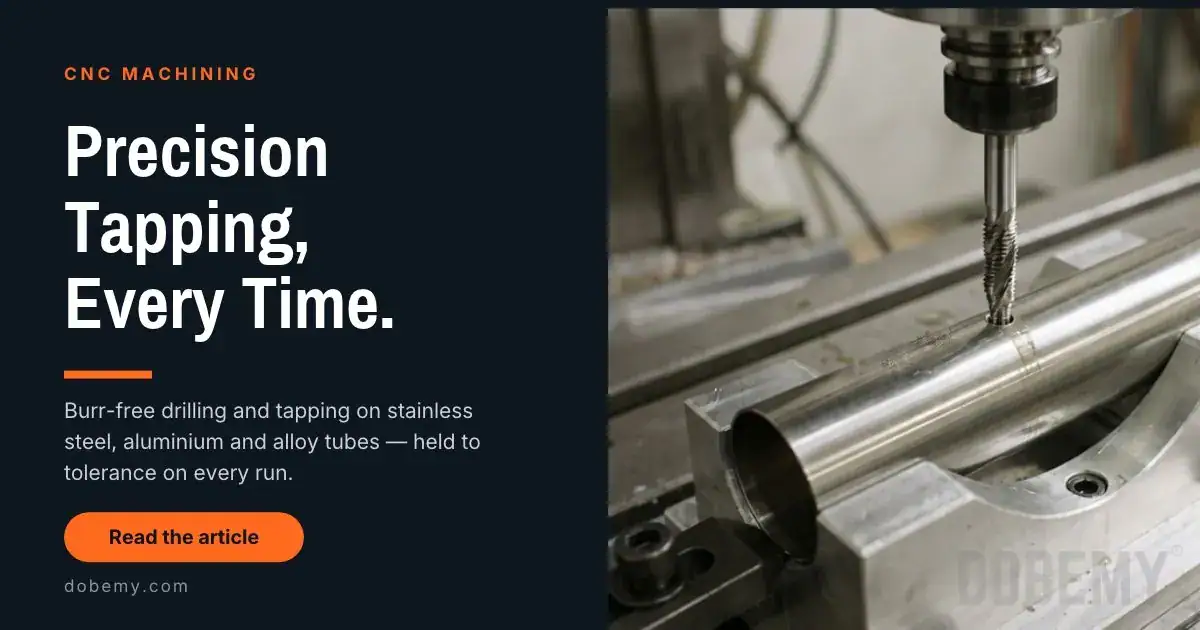
İnce cidarlı paslanmaz çelik boruya nasıl kılavuz çekileceğini bilmeniz gerekiyorsa, kısa yanıt şudur: duvarı saptırılamayacak şekilde destekleyin, deliği doğru çapa hazırlayın ve radyal kuvveti duvarın kaldırabileceği bir kılavuz çekme yöntemi seçin. Bu üç koşul sağlanamadığında alternatif bir bağlantı elemanına geçin.
Temel Çıkarımlar
- Tüp, kılavuz çekme kuvvetlerinden, bağlama kuvvetlerinden veya her ikisinden birden çökebilir — iş bağlama ve kılavuz çekme sorunlarını ayrı ayrı ele alın.
- Herhangi bir kesme veya şekillendirme yükü uygulamadan önce tüp cidarını deliğe yakın, mümkünse hem dışarıdan hem de içeriden destekleyin.
- Doğru kılavuz matkap çapını delin ve pim mastarıyla doğrulayın; gereğinden küçük bir delik, ince cidarda radyal kuvveti katlayarak artırır.
- Kesme kılavuzları, şekillendirme kılavuzları ve frezeleme ile diş açma yöntemlerinin her biri farklı radyal yükler oluşturur — cidар kalınlığınıza, paslanmaz çelik kalitesine ve diş boyutuna göre seçim yapın, ardından kılavuz tedarikçinizle teyit edin.
- Cidар güvenilir diş kavraması için çok ince olduğunda, doğrudan kılavuz çekmeyi zorlamak yerine perçin somunlar, dişli geçmeler veya kaynaklı bosslar daha iyi bir çözüm olabilir.
Bu makalenin geri kalanı her koşulu ele almakta, kılavuz çekme yöntemleri ile alternatif bağlantı elemanları arasındaki değiş tokuşları açıklamakta ve diş kesildikten sonra yapılacak muayeneyi kapsamaktadır.
İnce Cidarlı Paslanmaz Çelik Borunun Kılavuz Çekme Sırasında Neden Çöktüğü
İlgili rehber: paslanmaz boruda kılavuz çekme sorunlarını teşhis edin.
Bir kılavuz, deliğin tam çevresini aynı anda kavrar. Bu durum, duvara dışa doğru baskı uygulayan radyal (çember) kuvvet oluşturur. Kalın bir parçada, çevreleyen malzeme bu kuvveti emer. İnce cidarlı bir tüpte ise duvar esner, oval şekil alır veya çatlar.
Üç kuvvet bir araya gelerek çökmeye neden olur:
- Tap radyal kuvveti — diş profilini kesmekten veya şekillendirmekten kaynaklanan dışa yönelik yük.
- Tap torque — desteksiz bir boruyu döndürebilen veya kaydırabilen dönme direnci.
- Bağlama kuvveti — tüpü tutmak için gerekli bağlama elemanı kavrama gücü; yanlış uygulandığında duvar üzerinde çökmeye veya ovalleşmeye neden olabilir.
Paslanmaz çelik ek bir güçlük daha yaratır: östenitik kaliteler kesme sırasında iş sertleşmesine uğrar. Bekleyen veya titreşim yapan bir kılavuz, giderek sertleşen malzemeye kesmeye devam eder; bu durum çevrim ortasında torku ve radyal yükü artırır.
Ezilmeden Destekleyen İş Parçası Bağlama
Fikstür aynı anda iki şey yapmalıdır: tüpün hareket etmesini önlemek ve tüpün deforme olmasını önlemek. Kelepçe yuvarlak ve ince cidarlı bir tüpü sıktığında bu hedefler birbiriyle çelişir.
Etkili yaklaşımlar şunlardır:
- Şekilli yuva veya penset — tüpün dış çapına uyan bir beşik, kıskaç kuvvetini iki temas noktasında yoğunlaştırmak yerine geniş bir alana dağıtır.
- İç mandren veya tıpa — kılavuz çekme konumunda tüpün içine yerleştirilen sıkı geçmeli bir ek parça, hem kelepçeden hem de kılavuzdan kaynaklanan içe doğru saptırmaya karşı direnç sağlar. Mandren, delinen deliği serbest bırakmalı ve talaş tahliyesini engellememeli.
- Deliğe yakın destek — fikstür, tüpe mümkün olduğunca deliğe yakın temas etmelidir. Küçük çaplı bir tüpte delikten 50 mm uzakta verilen destek, kılavuz çekme noktasında duvarın serbestçe esnemesine yol açar.
- Kontrollü bağlama kuvveti — yalnızca dönmeyi ve yanal hareketi önleyecek kadar kuvvet uygulayın. İnce bir tüp üzerindeki V-bloğu veya kayış kelepçesini aşırı sıkmak, kılavuzdan kaçınmaya çalıştığınızla aynı ovalleşmeye neden olur.
Delme işleminden önce bir örnek tüp üzerinde yalnızca mengene testi yapın. Tüp çapını mengene bölgesinde bir mikrometre veya geç/geçme ringi ile ölçün. Tüp yalnızca mengene kuvveti altında ovalleşiyorsa, kılavuz çekme işlemine geçmeden önce bağlama aparatını yeniden tasarlayın.
Delik Hazırlığı Sorunun Yarısını Kontrol Eder
İlgili kılavuz: Çelik Levha CNC Delme ve Kılavuz Çekme: Makine Seçim Kılavuzu.
Gereğinden küçük delinen bir delik, kılavuzun daha fazla malzeme kaldırmasını zorunlu kılar; bu durum torku ve radyal yükü artırır. Gereğinden büyük bir delik ise diş kavramasını çizim gereksiniminin altına düşürür. İnce cidarlı malzemelerde hata payı daha küçük olduğundan her iki sonuç da daha olumsuz etkilere yol açar.
Delik kalitesini kontrol etme adımları:
- Son matkap çapı tüp duvar kalınlığına göre büyükse, matkapın kavisli yüzey üzerinde kaymasını önlemek için bir kılavuz matkap kullanın.
- Kullandığınız diş açma takımının üreticisinin, kestiğiniz diş boyutu, uyum sınıfı ve paslanmaz çelik kalitesi için belirlediği kılavuz matkap çapına göre delme işlemi gerçekleştirin.
- Matkabın doğru boyutu ürettiğini varsaymayın; özellikle iş sertleşmesi yaşayan paslanmaz çeliklerde delinmiş deliği bir pim mastarı veya delik mastarıyla doğrulayın.
- Delik girişini ve çıkışını pürüzsüzleştirin; böylece kılavuz dik başlar ve yüksek bir kenara takılmaz.
- Delik yuvarlıklığını kontrol edin. İnce cidarlı bir tüpte delme sırasında cidardaki sehim nedeniyle matkap oval bir delik oluşturabilir. Oval bir delik, düzensiz diş derinliğine yol açar.
Nickel Institute, paslanmaz çelikte tam derinliğin %50–60’ına kadar kılavuz çekilen dişlerin çoğu zaman yeterli performans gösterdiğini ve %75’in ötesine geçilmesinin orantılı bir mukavemet artışı sağlamaksızın torku yükselttiğini belirtmiştir. Daha düşük bir diş yüzdesi, daha büyük bir kılavuz matkap deliği anlamına gelir; bu da duvar üzerindeki radyal kuvveti azaltır. Deliği açmadan önce çiziminizin diş sınıfı gereksinimlerini doğrulayın.
İnce Cidarlı Paslanmaz Çelik Boruya Diş Açma: Yöntemi Seçmek
Üç yöntem iç diş oluşturabilir. Her biri radyal kuvveti farklı biçimde uygular.
| Faktör | Kesme Kılavuzu | Şekillendirme Kılavuzu | Diş Frezeleme |
|---|---|---|---|
| Duvara radyal yük | Orta — malzemeyi keser | Yüksek — malzemeyi dışa doğru iter | Düşük — herhangi bir anda tek nokta teması |
| Talaşlar | Evet — tahliye edilmeli | Hiçbiri | Evet — küçük talaşlar |
| Delik boyutu hassasiyeti | Orta | Yüksek — sıkı tolerans gerekli | Orta |
| Paslanmaz çelik uygunluğu | Doğru geometri ve yağlayıcı ile iyi sonuç verir | Sınırlı — sünek kalite gerektirir, ince duvarı şişirebilir | İyi — iş sertleşmesi riskini azaltır |
| Gerekli ekipman | Kılavuz tutucu veya kılavuz çekme kafası | Kılavuz tutucu veya kılavuz çekme kafası | Helisel interpolasyon özellikli CNC freze |
Kesme kılavuzları en yaygın tercihtir. Paslanmaz çelikteki geçişli delikler için spiral kanallı geometri, talaşları ileri doğru iterek dışarı çıkarmaya yardımcı olur. Kör delikler için spiral uçlu (gun-nose) kılavuzlar talaşları kılavuzun önüne iter. Geometriyi kılavuz üreticisinin paslanmaz çelik kalitenize yönelik rehberiyle doğrulayın.
Form kılavuzları talaş üretmez; bu özellik kör deliklerde avantajlıdır. Ancak form kılavuz çekme, metali radyal yönde yerinden eder — ince cidarlı tüpü tam olarak çökerten kuvvet budur. Form kılavuzlarının ince cidarlı çalışmalarda daha güvenli olduğunu varsaymayın. Yeterli duvar desteğine sahip sünek bir malzeme kalitesinde ve sıkı toleranslı bir ön delikle birlikte uygun olabilirler; ancak kılavuz tedarikçisiyle doğrulayın ve önce numuneler üzerinde test edin.
Diş frezeleme, tam çevreyi aynı anda devreye almak yerine helisel bir yol boyunca duvara tek bir noktada temas eder. Bu, anlık radyal yükü azaltır. CNC freze tezgâhının mevcut olduğu ince cidarlı borularda, diş frezeleme kılavuz çekmeye kıyasla deformasyon riskini düşürebilir. Ayrıca operatörün, duvar deforme olmaya başladığında kılavuz çekmenin aksine diş ortasında işlemi durdurmasına olanak tanır.
Hangi yöntemi seçerseniz seçin, paslanmaz çelik kalitesi için takım tedarikçisinin önerdiği yağlayıcıyı veya kesme sıvısını kullanın. Paslanmaz çelik, yetersiz yağlama altında hızla iş sertleşmesine uğrar; bunun sonucunda oluşan tork artışı duvar çökmesine veya kılavuzun kırılmasına yol açabilir.
Kılavuz Çekmeden Vazgeçip Alternatif Bir Bağlantı Elemanı Kullanmanın Zamanı
İlgili rehber: Mobilya Çerçeveleri için Otomatik Tüp Delme ve Kılavuz Çekme.
Doğrudan kılavuz çekme her zaman doğru yanıt değildir. Duvar, yeterli diş kavraması sağlamak için çok ince ise ya da numune denemeleri sırasında tüp, uygun desteklemeye rağmen deforme oluyorsa şu alternatifleri değerlendirin:
- Perçin somun (kör perçin somun) — düz delinmiş bir delik aracılığıyla dışarıdan takılır. İç erişime gerek yoktur. Yükü tüp duvarı yerine taşıyan dişli bir insert gövdesi sağlar. Çekme ve tork değerlerini, kenar mesafesini ve paslanmaz çelikle korozyon uyumluluğunu kontrol edin.
- Dişli insert (tel veya katı) — kılavuz çekilerek açılmış bir deliğe yerleştirilerek dişi güçlendiren bir elemandır. Bu yöntem yine de tüpte kılavuz çekme işlemi gerektirmekle birlikte, insert yükü daha geniş bir alana dağıtır. Dişin tekrarlayan montaj döngülerine dayanması gerektiğinde kullanışlıdır.
- Kaynaklı somun veya flanş — tüpün dış yüzeyine kaynaklanan bir somun veya dişli flanş. Diş bölgesine ek malzeme kalınlığı sağlar. Kaynak erişimi ve kaynak sonrası temizlik gerektirir; tüpün ısıdan etkilenen bölgesini değiştirir.
Seçim; erişim imkânına (tüpün içine ulaşılabilir mi?), yük gereksinimlerine, korozyon ortamına, üretim hacmine ve teknik resmin alternatife izin verip vermediğine bağlıdır.
Dişin ve Borunun İncelenmesi
İlgili rehber: Elektrik Panoları için CNC Kılavuz Çekme Makinesi: Uygulama Kılavuzu.
İlgili rehber: İnce Cidarlı Tüpler için Flow Drilling ve Geleneksel Delme Karşılaştırması.
İlk numunelerde kılavuz çekme işleminin ardından iki şeyi kontrol edin: dişi ve tüp şeklini.
- Diş kalitesi — diş sınıfı için belirtilen geçer/geçmez pim mastarını kullanın. Geçer mastar tamamen girmelidir; geçmez mastar ilk iki turdan fazla ilerlememeli.
- Tüp deformasyonu — kılavuz çekme işlemi yapılan deliğin yakınındaki tüp dış çapını bir mikrometre veya profil mastarı ile ölçün. Kılavuz çekme öncesi ölçümle karşılaştırın. Ölçülebilir herhangi bir ovalleşme veya duvar şişmesi, sürecin ayarlanması gerektiği anlamına gelir — daha fazla destek, farklı bir kılavuz matkap çapı veya farklı bir yöntem.
Deformasyon kontrolünü atlamamayın. Bir diş, boru cidarı montaj başarısızlığına yol açacak veya servis basıncı altında sızdıracak kadar şişmiş olsa bile mastardan geçebilir.
İnce cidarlı paslanmaz çelik borunuz için doğru kılavuz çekme yöntemini veya makine kurulumunu seçmekte yardıma mı ihtiyacınız var? Bize boru malzemesini, et kalınlığını, diş boyutunu, delik boyutunu ve parti hedefini gönderin. Ekibimiz uygulamanızı inceleyerek çökme riskini azaltan bir konfigürasyon önerecektir.