

CNC-Fließbohren und Gewindeformen: Verfahren und Voraussetzungen
Bei der Fertigung von Bauteilen für die Luft- und Raumfahrt müssen Material, Geometrie und Verbindungstechnik genau auf die Anforderungen abgestimmt sein. CNC-Fließbohren mit anschließendem Gewindeformen kann bei geeigneten dünnwandigen Metallteilen eine Möglichkeit sein, ein Innengewinde ohne separate Mutter oder Gewindeeinsatz herzustellen. Daraus folgt jedoch keine allgemeine Eignung für Flugzeugstrukturen oder andere sicherheitskritische Teile.
Fließbohren und Gewindeformen sind zwei verschiedene Arbeitsschritte. Das rotierende Fließbohrwerkzeug erzeugt durch Reibung örtliche Wärme und verdrängt das Metall zu einem Durchzug. Anschließend formt ein Gewindeformer das Innengewinde durch plastische Verformung. Dabei werden die Gewindegänge nicht durch Reibungswärme geschnitten. Eine CNC-Steuerung koordiniert Positionierung, Drehzahl und Vorschub.
Das Verfahren kann zusätzliche Verbindungsteile und deren Montageaufwand reduzieren. Ob es gegenüber Bohren und dem Einsetzen einer Mutter einen Zeitvorteil bringt, hängt vom gesamten Ablauf ab: Spanntechnik, Werkstückhandhabung, Werkzeugwechsel, Schmierung und Prüfung müssen mitgerechnet werden. Eine pauschale Zusage, dass der Prozess dreimal schneller ist, wäre ohne einen dokumentierten Vergleich nicht belastbar.
Präzision und Qualität nachweisen
Die CNC-Steuerung unterstützt wiederholbare Abläufe, ersetzt aber keinen Qualitätsnachweis. Durchzugsgeometrie, Gewindemaße und Position müssen mit geeigneten Messmitteln geprüft werden. Bei belasteten Verbindungen kommen je nach Bauteil weitere Nachweise hinzu, etwa Schraubenanzug, Ausziehfestigkeit, Ermüdungsverhalten oder Korrosionsbeständigkeit.
Wärmeeintrag und Materialverdrängung können die Umgebung der Bohrung verändern. Deshalb sind die tatsächliche Legierung, ihr Zustand, die Wandstärke und gegebenenfalls vorhandene Beschichtungen zu berücksichtigen. Ein erfolgreiches Muster aus einem anderen Werkstoff genügt nicht als Freigabe für das vorgesehene Serienbauteil.
Ressourcenverbrauch und Schmierung richtig bewerten
Fließbohren und Gewindeformen erzeugen am bearbeiteten Gewinde keine Bohr- beziehungsweise Schneidspäne wie ein spanender Prozess. Das kann Materialverlust und den Aufwand für die Späneentsorgung reduzieren. Wenn eine separate Mutter oder ein Gewindeeinsatz entfällt, sinkt außerdem die Zahl der bereitzustellenden Verbindungsteile.
Spanlos bedeutet jedoch nicht automatisch schmierstofffrei. Flowdrill erläutert in seinen Herstellerhinweisen, dass Schmierung Materialanhaftungen am Werkzeug vermindert und die Werkzeugstandzeit unterstützt. Für das Fließbohren und das anschließende Gewindeformen sind die Vorgaben des jeweiligen Werkzeugherstellers einzuhalten. Dazu gehören auch sichere Handhabung, Reinigung und die Verträglichkeit mit späteren Beschichtungs- oder Montageprozessen.
Eine Umweltbewertung sollte daher den vollständigen Prozess betrachten: Energiebedarf, Werkzeuge, Schmierstoffe, Reinigung, Ausschuss und gegebenenfalls eingesparte Verbindungsteile. Allgemeine Aussagen wie „vollständig ohne Schmierstoffe“ oder „ohne Umweltbelastung“ lassen sich daraus nicht ableiten.
Mögliche Anwendungen und Grenzen in der Luft- und Raumfahrt
Bei geeigneten metallischen Halterungen, Rohrkomponenten oder Gehäusen kann ein geformter Gewindedurchzug als Fertigungsoption untersucht werden. Das sind mögliche Einsatzfelder, keine Aussage über die Zulassung einer bestimmten Verbindung oder über die Nutzung durch einzelne Flugzeughersteller.
Eine geeignete Maschinenfunktion allein belegt nicht, dass die damit gefertigte Verbindung für ein Luftfahrtbauteil freigegeben ist. Die zulässige Fertigungsmethode und die Abnahmekriterien ergeben sich aus der jeweiligen Bauteilspezifikation.
Für die Werkstoffauswahl ist ausreichende Umformbarkeit wichtig. Aluminiumlegierungen, Stähle und andere Metalle benötigen jeweils angepasste Werkzeuge und Parameter. Bei Titan, Nickellegierungen, spröden Werkstoffen oder Verbundmaterialien darf die Eignung nicht pauschal vorausgesetzt werden. Machbarkeit und Eigenschaften der Verbindung müssen an der konkreten Kombination aus Werkstoff und Geometrie untersucht werden.
Bei flugkritischen Teilen sind die Zeichnungsvorgaben und die Freigabe des zuständigen Herstellers beziehungsweise der verantwortlichen Konstruktion maßgeblich. Erst ein qualifizierter Prozess mit den erforderlichen Prüfungen kann die Verwendung im jeweiligen Bauteil rechtfertigen. Ein kommerzieller Maschinenprospekt ersetzt diese Freigabe nicht.
Ausblick: kontrollierte Automatisierung statt pauschaler Zusagen
Weiterentwicklungen bei Maschinensteuerung, Werkstückhandhabung und Prozessüberwachung können Fließbohren und Gewindeformen besser in eine Fertigungslinie einbinden. Sinnvolle Ansatzpunkte sind:
- Automatisierte Handhabung: Zuführen und Entnehmen von Werkstücken können Nebenzeiten reduzieren, wenn Spann- und Sicherheitskonzept dazu passen.
- Abgestimmte Werkzeuge: Fließbohrwerkzeug und Gewindeformer müssen zum Werkstoff, zur Wandstärke und zur geforderten Gewindegeometrie passen.
- Überwachte Prozessparameter: Drehzahl, Vorschub, Werkzeugzustand und gegebenenfalls Prozesskräfte können zur Erkennung von Abweichungen genutzt werden.
- Dokumentierte Qualität: Messergebnisse und Prozessdaten unterstützen die Rückverfolgbarkeit und die Bewertung von Serienabweichungen.
- Werkstoffversuche: Neue Legierungen oder Bauteilgeometrien sollten durch Musterbearbeitung und anwendungsgerechte Verbindungsprüfungen bewertet werden.
- Vergleich der gesamten Prozesskette: Zykluszeit, Werkzeugkosten, Reinigung, Montage und Ausschuss bestimmen zusammen die Wirtschaftlichkeit.
CNC-Fließbohren kann damit eine nützliche Fertigungsoption für passende Bauteile sein. Sein Nutzen in der Luft- und Raumfahrt muss jedoch für jede Anwendung durch technische Prüfung und die erforderlichen Freigaben belegt werden. Weder allgemeine Geschwindigkeitsangaben noch unbestätigte Herstellerreferenzen reichen dafür aus.
DBM-3060N24F Automatische CNC-Fließbohr- und Gewindeschneidmaschine
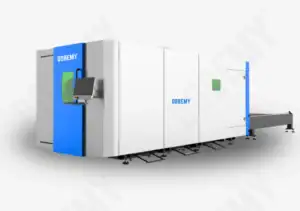
DBM-CT3A-3000w Laserschneidmaschine
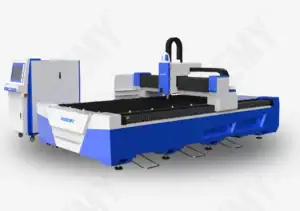
DBM-E3-3000w Laserschneidmaschine
1. Klimatisierte Elektronik Das System verfügt über einen separaten Elektro-Schaltschrank, der mit einer unabhängigen Klimaanlage...