

تصل آلة CNC الجديدة الخاصة بك إلى الميناء. يُفتح الصندوق. ترى لوحة تحكم لم تلمسها من قبل. ترتفع تكاليف التدريب بشكل حاد. يتوقف الإنتاج. يتكرر هذا السيناريو أسبوعياً للمشترين الذين يؤجلون قرار Fanuc مقابل Siemens CNC حتى اللحظة الأخيرة. وحدة التحكم هي عقل آلتك. فهي تحدد لغة البرمجة، وتوافر قطع الغيار، ومنحنيات تدريب المشغلين، وتكاليف الخدمة طويلة الأجل. إذا اخترت بشكل خاطئ، فستورث مشاكل لمدة عقد من الزمان.
كلا النظامين يهيمنان على التصنيع العالمي. تستحوذ فانوك على أكثر من 65٪ من سوق أنظمة التحكم CNC. تحتفظ سيمنز بمكانة قوية في أوروبا والصناعات الثقيلة. لا يوجد أي منهما “أفضل” بشكل مطلق. يعتمد الاختيار الصحيح على المشغلين لديك، والقطع التي تنتجها، والمنطقة الجغرافية.
الاختلافات الأساسية في البنية المعمارية بين أنظمة Fanuc و Siemens للتحكم الرقمي
تستخدم أنظمة التحكم Fanuc أجهزة وبرامج خاصة. النظام مغلق. يمكنك شراء محركات Fanuc ومحركات Fanuc وأنظمة PLC من Fanuc. يخلق هذا تكاملاً محكماً. كما أنه يحد من التخصيص.
تعمل وحدات التحكم Siemens Sinumerik على بنية مفتوحة. وهي تقبل المحركات والموتورات من أطراف ثالثة. يمكنك دمج أجهزة الكمبيوتر الصناعية. هذه المرونة تناسب خلايا الأتمتة المعقدة.
مقارنة قوة المعالجة
يمكن لنظام Fanuc 0i-TF Plus معالجة ما يصل إلى 1,000 كتلة في الثانية في وضع التشغيل عالي السرعة (مثل HPCC) ويدعم التشغيل الآلي المتزامن بخمسة محاور.
يمكن لنظام Siemens 840D sl معالجة ما يصل إلى 2,000 كتلة في الثانية مع خيارات التحديد الكنتوري عالي السرعة (مثل وضع Top Speed).
بالنسبة لعمليات الحفر والتثقيب القياسية، كلاهما يتجاوز المتطلبات. يهم الفرق في سرعة معالجة الكتلة في عمليات الكنتور الفضائي وتشطيب القوالب.
معظم مشتري مراكز الحفر اللولبي لن يصلوا إلى هذه الحدود في الممارسة العملية.
الذاكرة وتخزين البرنامج
يوفر Fanuc 0i-TF Plus ذاكرة برامج قياسية بسعة 2 ميجابايت. يصل التوسع إلى 8 ميجابايت. يوفر Siemens 828D سعة قياسية 10 ميجابايت. يتوسع 840D sl إلى 128 ميجابايت باستخدام CompactFlash.
تخزين البرامج الكبيرة مهم للقطع المعقدة. يحتاج برنامج مكون من 10,000 سطر إلى حوالي 500 كيلوبايت. يتعامل كلا النظامين مع قطع الإنتاج النموذجية دون قيود على الذاكرة.
لغات البرمجة ومنحنيات التعلم
تستخدم فانوك كود ISO G القياسي مع برمجة Macro B الخاصة بها. يتعلمه المشغلون في غضون 2-3 أسابيع. بناء الجملة متسق عبر طرازات فانوك من عام 1990 حتى اليوم.
تستخدم سيمنز كود ISO G بالإضافة إلى البرمجة الحوارية ShopMill/ShopTurn. تقلل الواجهة الحوارية وقت البرمجة بنسبة 40% للقطع البسيطة. ومع ذلك، تتطلب الميزات المتقدمة تعلم دورات سيمنز الخاصة.
متطلبات تدريب المشغل
يمكن لمشغل مُدرَّب على أنظمة Fanuc نقل مهاراته بسهولة بين الآلات المختلفة. لم تتغير واجهة التشغيل إلا قليلاً خلال 30 عاماً. يقلل هذا الاستقرار من تكاليف إعادة التدريب عند تحديث المعدات.
يحتاج مشغلو أنظمة سيمنس إلى تدريب خاص بكل نظام. حيث تمتلك أنظمة 808D و828D و840D واجهات مختلفة. يتطلب التنقل بينها فترة تكيف. ومع ذلك، تقدم سيمنس تدريباً مجانياً عبر الإنترنت من خلال منصة Sitrain الخاصة بهم.
ضع في اعتبارك القوى العاملة الحالية لديك. إذا كان المشغلون لديك يعرفون Fanuc، فإن التحول إلى Siemens يضيف 3-4 أسابيع من التدريب لكل شخص. بسعر 25 دولارًا في الساعة، يعني ذلك 4,000-5,000 دولار لكل مشغل. بالنسبة لورشة عمل مكونة من 10 أشخاص، تبلغ التكاليف الخفية 50,000 دولار. يغطي دليل برمجة CNC الخاص بنا كلا النظامين بالتفصيل.
توافق برامج CAM
كلا النظامين يعملان مع حزم CAM الرئيسية. تدعم Mastercam و Fusion 360 و SolidCAM معالجات ما بعد المعالجة الخاصة بـ Fanuc و Siemens. تحقق من أن إصدار CAM المحدد لديك يتضمن وحدة التحكم التي تشتريها.
معالجات Fanuc اللاحقة أكثر شيوعًا. غالبًا ما يدعم موردو CAM الأصغر Fanuc أولاً. قد يتطلب دعم Siemens مستويات CAM المتقدمة أو تطوير معالج لاحق مخصص.
توفر الخدمة الإقليمية وقطع الغيار
هذا العامل وحده يمكن أن يحدد اختيارك. فوحدة التحكم التي لا تتوفر لها خدمة دعم محلية تصبح مكلفة بسرعة.
أمريكا الشمالية
تهيمن فاناك على السوق. تدير مراكز خدمة في شيكاغو وشارلوت ولوس أنجلوس وتورنتو. يغطي شحن القطع في نفس اليوم معظم القارة. تحتفظ سيمنز بعدد أقل من المواقع. تبلغ أوقات الاستجابة في المتوسط 24-48 ساعة أطول.
أوروبا
تتمتع سيمنز بالأفضلية. حيث يدعم مقرها الرئيسي في إرلانغن، ألمانيا، شبكة خدمة كثيفة. تصل قطع الغيار في غضون ساعات في ألمانيا والنمسا وسويسرا. بينما تعمل فانوك أوروبا من لوكسمبورغ. التغطية جيدة لكنها ليست معادلة.
جنوب شرق آسيا والشرق الأوسط
تتصدر فاناك في الصين واليابان وتايوان. بينما تتمتع سيمنز بقوة أكبر في الهند وتركيا. بالنسبة للمشترين في الشرق الأوسط، يتطلب كلاهما الاستيراد من المراكز الإقليمية. وتعمل دبي كمركز لقطع الغيار لكلا العلامتين التجاريتين.
عند التوريد من موردي معدات CNC الصينيين، تحقق من نوع وحدة التحكم التي يقومون بتثبيتها. يقدم العديد من المصنعين الصينيين كلا الخيارين. حدد تفضيلك في عقد الشراء.
تحليل التكلفة: سعر الشراء مقابل التكلفة الإجمالية للملكية
تكلفة وحدة التحكم الأولية تروي جزءًا فقط من القصة. افحص تكاليف الملكية لمدة 10 سنوات قبل اتخاذ القرار.
تسعير وحدة التحكم
| نموذج وحدة التحكم | السعر المعتاد (بالدولار الأمريكي) | التطبيق المستهدف |
|---|---|---|
| Fanuc 0i-MF Plus | ٨,٠٠٠-١٢,٠٠٠ دولار | التفريز/الحفر القياسي |
| فانوك 0i-TF بلس | ٨,٠٠٠-١٢,٠٠٠ دولار | مراكز الخراطة |
| Fanuc 31i-B Plus | 18,000 دولار – 25,000 دولار | محور 5، عالي السرعة |
| سيمنز 808D | ٤٬٠٠٠-٦٬٠٠٠ دولار | آلات مستوى الدخول |
| سيمنس 828D | $10,000-$15,000 | الإنتاج متوسط الحجم |
| سيمنز 840D sl | $25,000-$40,000 | متعدد المحاور المعقد |
تسعير قطع الغيار
تكلف قطع غيار Fanuc أكثر من نظيراتها من Siemens بنسبة 15-25%. يبلغ سعر مضخم سيرفو Fanuc من $2,500 إلى $4,000. بينما تكلف القطعة المعادلة من Siemens من $2,000 إلى $3,200. ومع ذلك، يتم شحن قطع غيار Fanuc بشكل أسرع في معظم المناطق.
توجد قطع غيار Fanuc من أطراف ثالثة. شركات مثل Radwell وCNC Parts Dept تخزن وحدات مجددة. قطع غيار Siemens لديها خيارات أقل في سوق ما بعد البيع. وهذا يؤثر على ميزانيات الصيانة طويلة الأجل.
استهلاك الطاقة
توفر محركات سيمنس الكبح التجديدي كمعيار قياسي. تعود الطاقة إلى الشبكة أثناء التباطؤ. تقدم فانوك هذا كخيار إضافي. في العمليات عالية الدورات، توفر سيمنس 8-12% من استهلاك الكهرباء. عند 0.12 دولار/كيلوواط ساعة بتشغيل 6,000 ساعة سنوياً، يعادل ذلك 500-800 دولار سنوياً لكل آلة.
فهم لماذا تكلف آلات CNC الصينية أقل يساعدك على تقييم القيمة الإجمالية بما يتجاوز العلامة التجارية لنظام التحكم.
توصيات خاصة بالتطبيق
اختر وحدة التحكم المناسبة لواقع إنتاجك. إليك دليل حسب الصناعة والتطبيق.
الحفر والثقب بكميات كبيرة
تتفوق Fanuc في السرعة. تعمل دورة التجويف عالية السرعة (G84.2) على تحسين عملية التجويف الصلب. تنخفض أوقات الدورة بنسبة 10-15% مقارنة بالدورات القياسية. بالنسبة لعلب الهواتف المصنوعة من الألومنيوم بإنتاج 50,000 وحدة شهرياً، هذا الأمر مهم.
تقدم سيمنس دورات مماثلة. الفرق يكمن في إلمام المشغل. معظم الموردين الآسيويين ذوي الإنتاج الكبير يدربون على فانوك. من المحتمل أن المشغلين لديك يعرفونه بالفعل.
المعالجة الثقيلة والأجزاء الكبيرة
يتعامل نظام Siemens 840D sl مع الحركيات المعقدة بشكل أفضل. غالبًا ما تستخدم آلات الجسر الجملوني وآلات الثقب الكبيرة والمخارط الثقيلة أنظمة Siemens. تتكامل البنية المفتوحة مع الأدوات المخصصة والأتمتة.
يفضل صانعو الآلات الأوروبيون سيمنس. تستخدم شركات DMG Mori وTrumpf وGrob أنظمة سيمنس على نطاق واسع. إذا كنت تشتري معدات ألمانية أو إيطالية، فتوقع وحدات تحكم سيمنس.
مرونة ورشة العمل
اتساق فانوك يساعد ورش العمل. ينتقل المشغلون بين الآلات دون إعادة تدريب. برمجة الماكرو B تتعامل مع الدورات المخصصة بكفاءة. الإنتاج بالدفعات الصغيرة يستفيد من هذه المرونة.
يساعدك دليلنا حول مراكز التصنيع مقابل مراكز الثقب على مطابقة نوع الآلة مع احتياجات الإنتاج.
التكامل الآلي
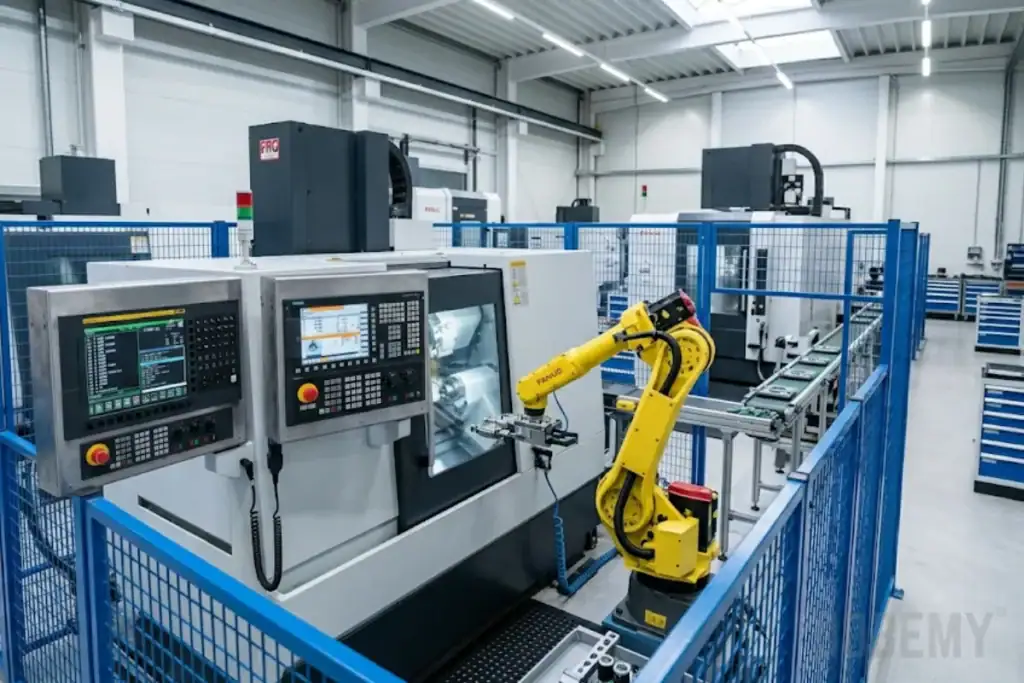
يتكامل كلا النظامين مع الروبوتات والناقلات. تقدم فانوك اتصالاً سلساً مع روبوتات فانوك. تتحكم نفس بيئة البرمجة في كليهما. تتصل سيمنس بأي روبوت عبر Profinet أو EtherNet/IP.
بالنسبة لخلايا الأتمتة متعددة العلامات التجارية، تقدم سيمنز مرونة أكبر. أما بالنسبة لخلايا فانوك فقط، فإن التكامل أكثر تماسكاً وبساطة.
إطار اتخاذ القرار: اختيار وحدة التحكم الخاصة بك
استخدم قائمة التحقق هذه لتوجيه قرارك. أجب على كل سؤال بصدق.
قائمة التقييم قبل الشراء
- مهارات المشغلين الحالية: ما هي أنظمة التحكم التي يعرفها مشغلوك؟ تبلغ تكاليف التحول 4,000-5,000 دولار لكل شخص في التدريب.
- توفر الخدمة المحلية: اتصل بمراكز خدمة Fanuc وSiemens. اطلب ضمانات وقت الاستجابة كتابيًا.
- المهلة الزمنية لقطع الغيار: اطلب عروض أسعار لقطع البلى الشائعة. قارن أوقات التسليم إلى موقعك.
- توافق برنامج CAM: تحقق من أن حزمة CAM الخاصة بك تتضمن معالج ما بعد المعالجة الصحيح. خصص ميزانية تتراوح بين 500 إلى 2,000 دولار إذا كانت هناك حاجة إلى معالجات مخصصة.
- خطط الأتمتة المستقبلية: إذا كنت تخطط لإضافة روبوتات خلال 5 سنوات، ضع في اعتبارك العلامة التجارية للروبوت. قم بمطابقة وحدة التحكم مع الروبوت لتسهيل التكامل.
- أسطول الآلات الحالي: يؤدي التوحيد القياسي على وحدة تحكم واحدة إلى تبسيط التدريب وجرد قطع الغيار وإجراءات الصيانة.
- قيمة إعادة البيع: تُباع الآلات المجهزة بنظام Fanuc بشكل أسرع في أمريكا الشمالية وآسيا. بينما تُباع آلات Siemens بشكل أسرع في أوروبا.
بالنسبة للمشترين الجدد في مجال الاستيراد، تغطي قائمة التحقق الكاملة لعملية الاستيراد الخاصة بنا جميع مراحل الشراء حتى التخليص الجمركي.
العلامات التحذيرية التي يجب تجنبها
راقب علامات التحذير هذه عند تقييم الآلات:
- المورد لا يستطيع توفير الرقم التسلسلي لوحدة التحكم قبل الشراء
- لا توجد اتفاقية خدمة محلية متاحة لمنطقتك
- تم إيقاف إصدار وحدة التحكم (يُرجى التحقق من مواقع الشركة المصنعة)
- التدريب غير متضمن أو متاح باللغة الصينية فقط
- قطع الغيار تتطلب مهلة 4 أسابيع أو أكثر
اعتبارات الشهادات والامتثال
كلا النظامين من فانوك وسيمنز يلبيان معايير السلامة الدولية. ومع ذلك، تحقق من الشهادات المحددة لسوقك.
تتطلب علامة CE امتثال الماكينة الكاملة، وليس وحدة التحكم فقط. يتولى صانع الماكينة مسؤولية شهادة CE. تحقق من هذه الوثائق قبل الشحن إلى أوروبا. يشرح دليل علامة CE لماكينات CNC الخاص بنا المتطلبات.
تتضمن وحدات التحكم من Siemens وظائف Safety Integrated التي تلبي مستوى الأداء d وفقًا لمعيار ISO 13849-1. تقدم Fanuc نظام Dual Check Safety الذي يلبي معايير مماثلة. كلاهما يستوفي متطلبات التوجيه الأوروبي للآلات 2006/42/EC.
بالنسبة للمشترين في أمريكا الشمالية، تحقق من قائمة UL أو شهادة NRTL. معظم الشركات المصنعة الكبرى للآلات تتضمن ذلك. المصنعون الصينيون الأصغر قد لا يفعلون ذلك. خصص ميزانية من 5,000 دولار إلى 15,000 دولار للحصول على شهادة من جهة خارجية إذا لزم الأمر.
النقطة الأساسية
يعتمد قرار الاختيار بين أنظمة Fanuc وSiemens للتحكم الرقمي على ثلاثة عوامل: مهارات المشغلين الحالية لديك، وتوفر الخدمة في منطقتك، وخطط الأتمتة الخاصة بك. تهيمن Fanuc في آسيا وأمريكا الشمالية بتوفر أسرع لقطع الغيار وواجهات متسقة. تتصدر Siemens في أوروبا بهندسة مفتوحة وكفاءة الطاقة. لا يوجد نظام متفوق بشكل مطلق. اختر وحدة التحكم المناسبة لبيئة الإنتاج المحددة لديك. احسب إجمالي تكاليف الملكية لمدة 10 سنوات، وليس سعر الشراء فقط. وحّد المواصفات عبر أسطولك كلما أمكن ذلك لتقليل تكاليف التدريب والمخزون.
اتخاذ قرارك النهائي
اطلب عروض أسعار لآلات متطابقة مع كلا خياري وحدة التحكم. الفرق في السعر عادة ما يكون بين 2,000 إلى 5,000 دولار. قد تستحق هذه الزيادة الطفيفة الدفع مقابل الحصول على دعم محلي أفضل.
قم بزيارة العملاء المرجعيين الذين يشغلون كل نظام. راقب المشغلين أثناء برمجة القطع. اسأل عن تجارب التوقف عن العمل. التغذية الراجعة من العالم الحقيقي تتفوق على أوراق المواصفات.
وثّق معايير قرارك. عندما يحين موعد شراء الآلة التالية، ستكون لديك إطار عمل جاهز. الاتساق عبر أسطول آلاتك يحقق عوائد لسنوات.
في dobemy.com، نساعد المشترين الدوليين في الحصول على مراكز الحفر والثقب CNC بأنظمة التحكم المفضلة لديهم. تشمل شبكة الموردين لدينا مصنعين يقدمون خيارات Fanuc وSiemens. اتصل بفريقنا لمناقشة متطلباتك المحددة. سنوصلك بالموردين المعتمدين الذين يلبون احتياجاتك التقنية وخدماتك الإقليمية.